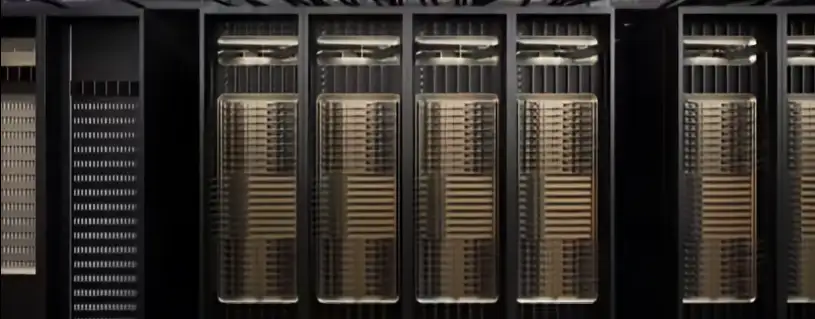
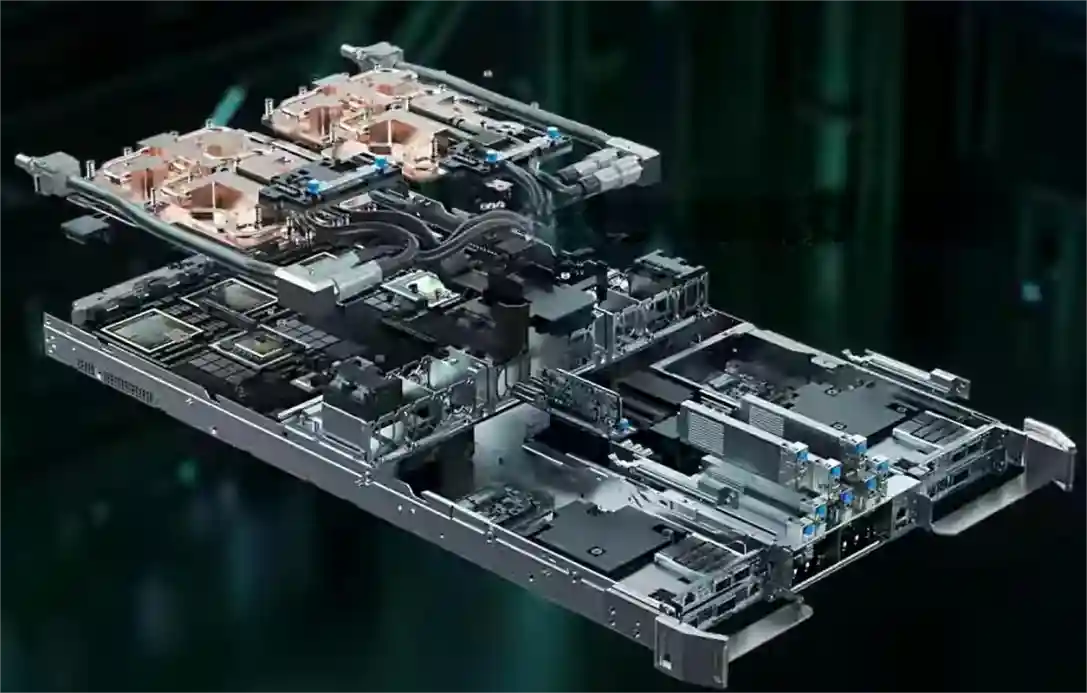
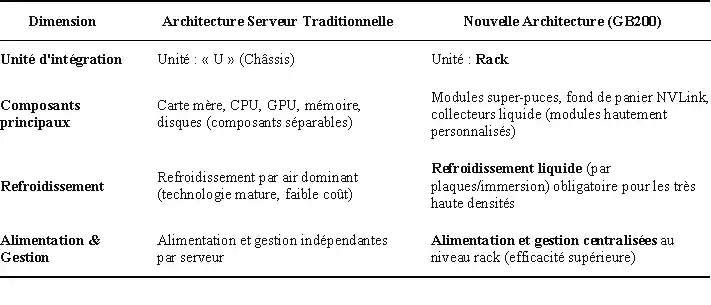
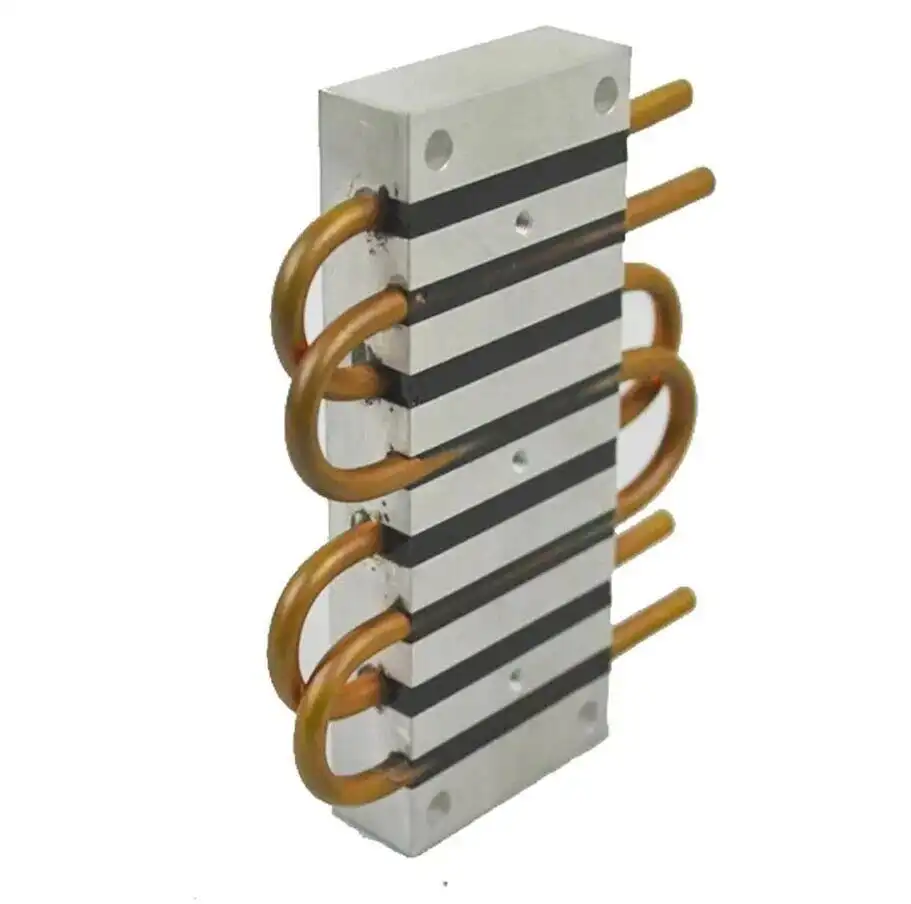
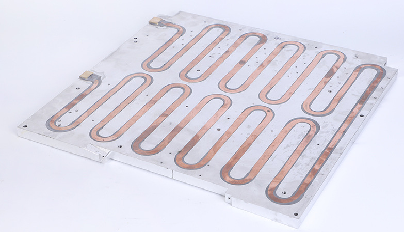
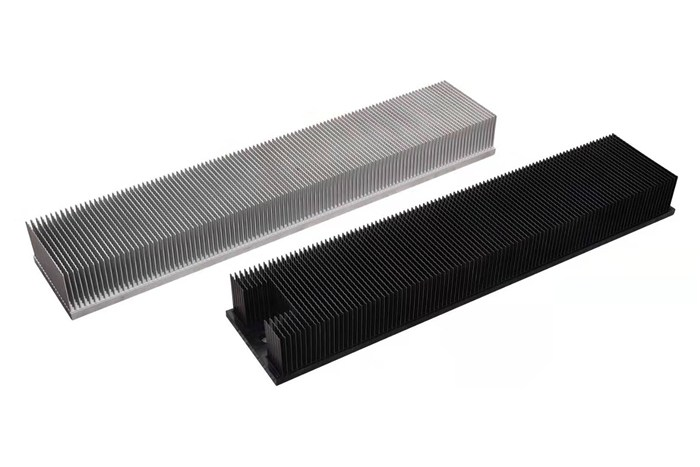
Nous nous engageons
à comprendre vos objectifs commerciaux
et à nous efforcer d’améliorer les avantages de votre projet.

Grande cellule ESS 587Ah : sécurité structurelle des packs batterie | Walmate

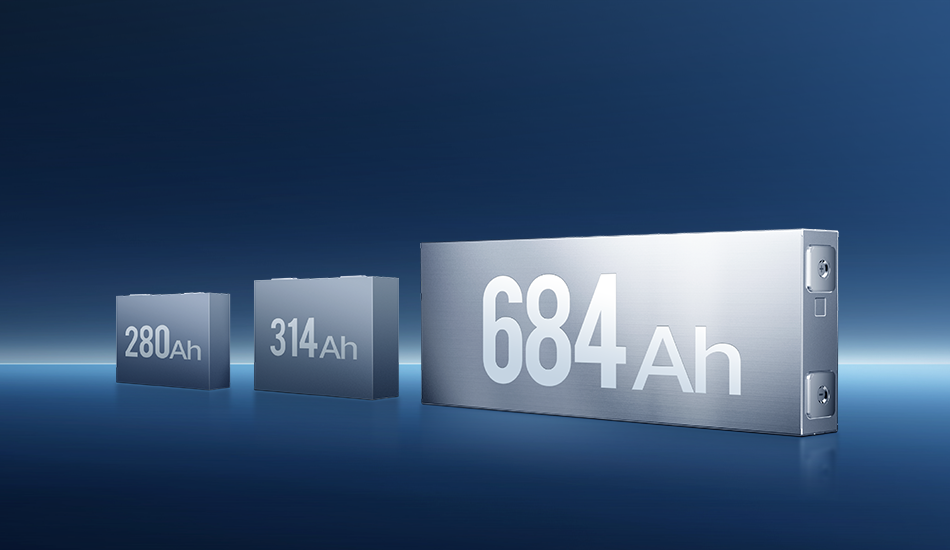
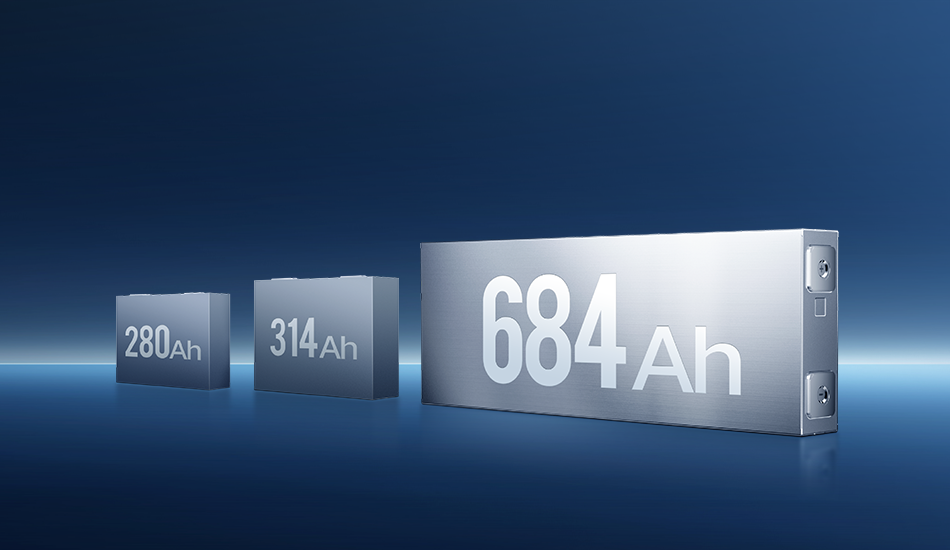
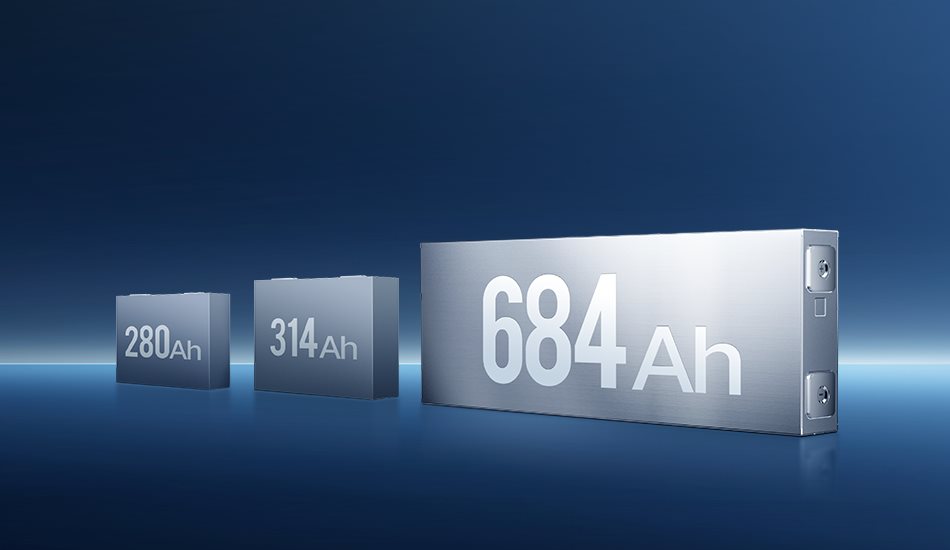
Les batteries de stockage d'énergie augmentent leur capacité en élargissant les dimensions physiques des cellules (par exemple, de 314Ah à 587Ah). À matériaux et plateforme de tension inchangés, l'augmentation de taille et de poids ne modifie pas l'architecture électrique du Pack — elle reporte au contraire toute la pression sur les charges mécaniques structurelles et les marges de sécurité d'isolation.


Une question fondamentale émerge alors : lorsque l'« énergie physique » des cellules s'expand brutalement, la logique de conception de sécurité électrique sur laquelle nous reposons a-t-elle été mise à niveau en parallèle ?


I. Préalable fondamental : l'« invariance » de l'architecture électrique


Deux points essentiels doivent d'abord être clarifiés :

Premièrement, dans une architecture série typique 1P104S avec 8 modules (13S par module), la tension nominale du système du Pack et le niveau de tenue diélectrique de base réglementaire n'ont pas subi de modification majeure.

Deuxièmement, la cause première de tous les effets en chaîne réside dans le changement drastique d'échelle physique des cellules, qui entraîne une croissance quasi exponentielle de la masse totale du Pack, de son volume, de sa capacité totale de stockage d'énergie (kWh) et des contraintes internes de dilatation lors du cyclage des cellules. Le système électrique doit assurer un fonctionnement fiable sur tout son cycle de vie sur cette base physique entièrement nouvelle, plus « lourde » et plus « sous tension ».


II. Impact central sur le système structurel électrique : du « raccordement statique » au « système porteur dynamique »


L'élargissement des dimensions physiques des cellules fait d'abord passer le système de connexion électrique d'une simple interface conductrice à un nœud critique de support mécanique et de coordination des contraintes.

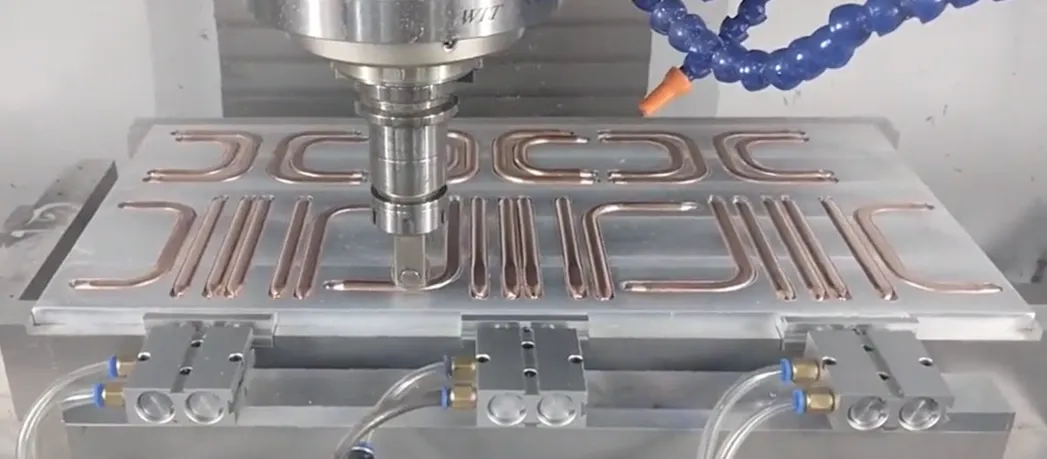
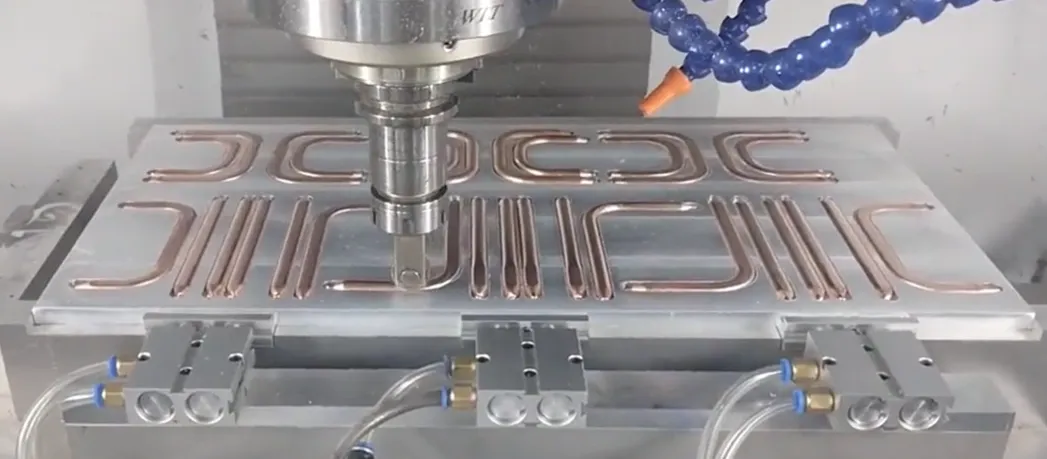
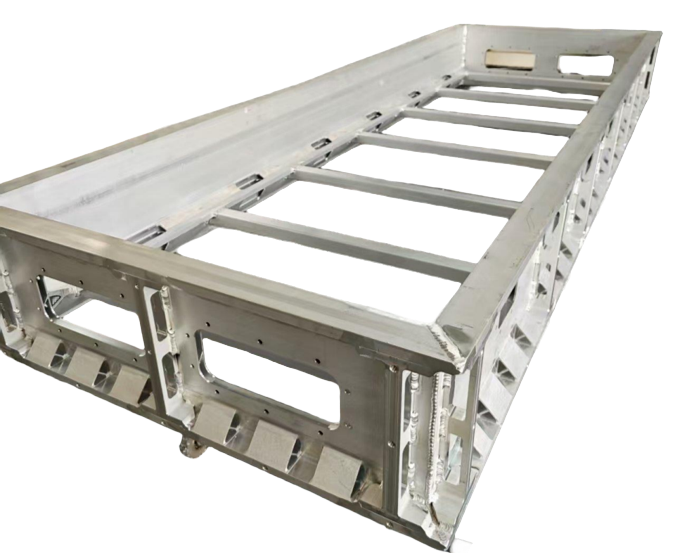
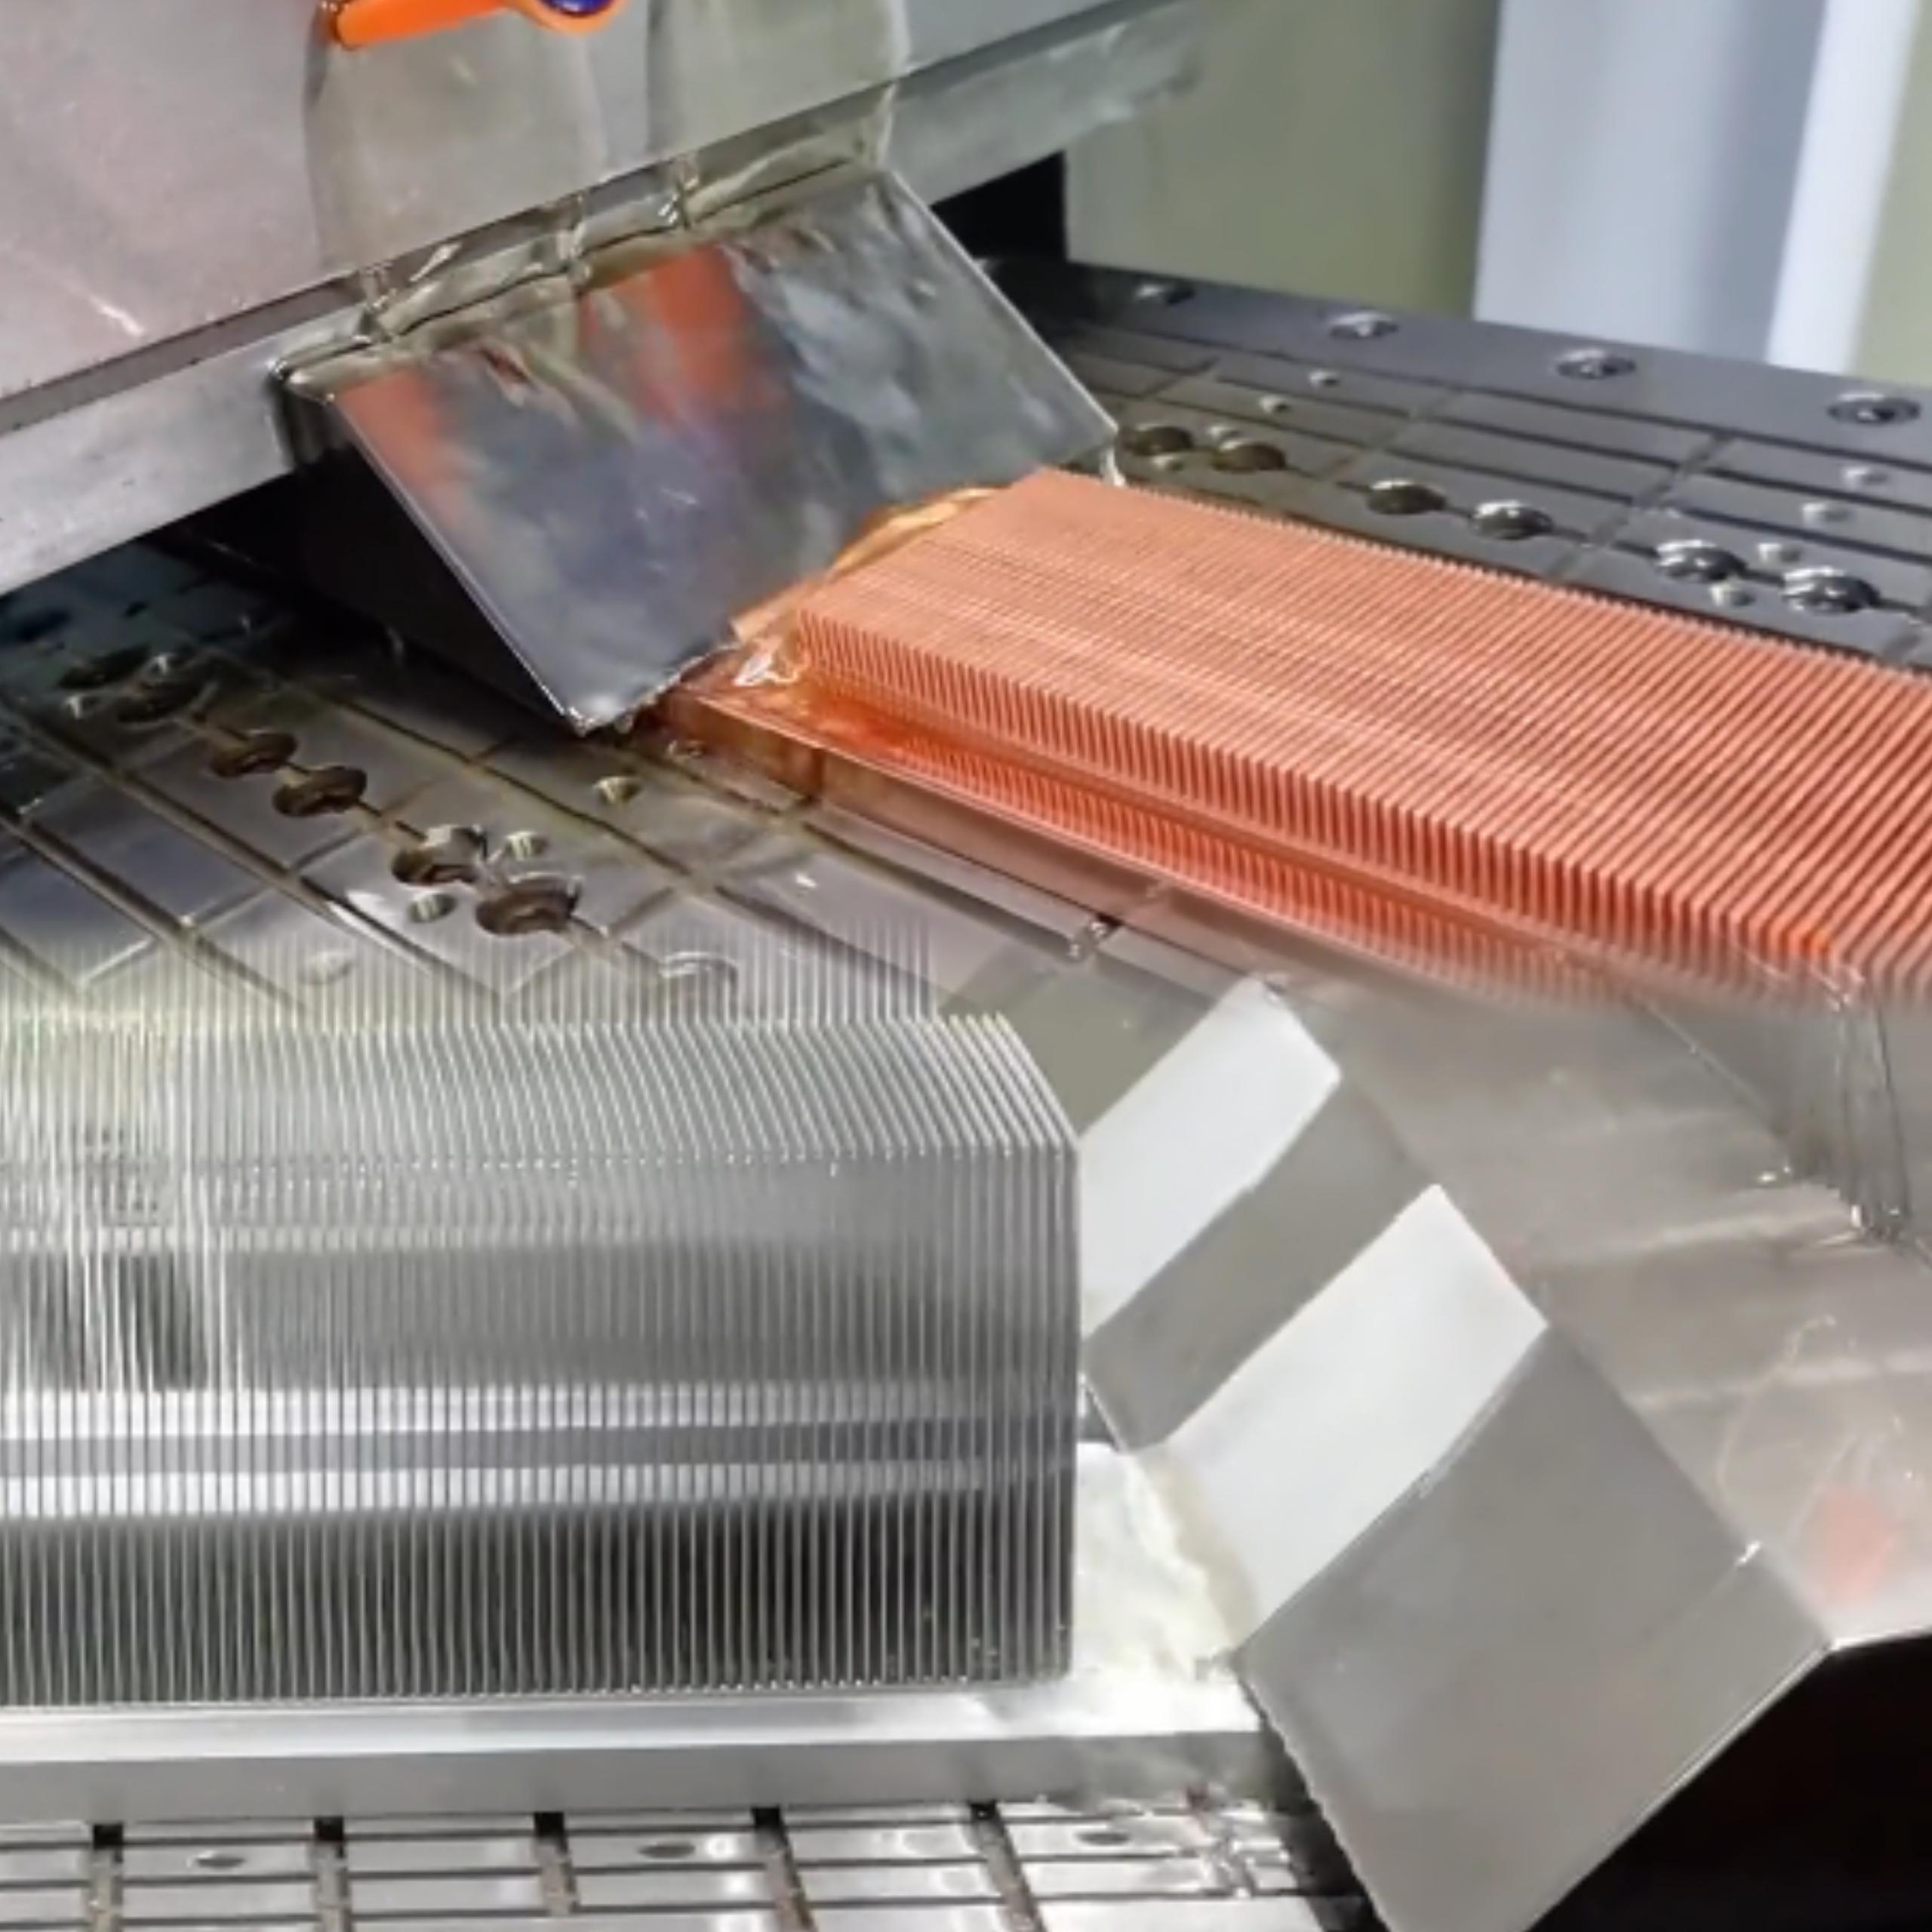
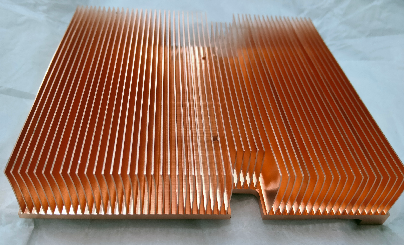
Figure 1 : Busbar en cuivre pour système de stockage d'énergie


a. Les points de connexion électrique élevés au rang d'interfaces mécaniques critiques

L'augmentation du poids des cellules et les forces de dilatation volumique plus intenses soumettent les points de connexion des bornes à des contraintes de cisaillement et de fatigue bien supérieures à celles connues auparavant. La tâche première de la conception des connexions consiste désormais à garantir la robustesse mécanique, ce qui exige d'améliorer simultanément la section des pièces de connexion, la résistance des soudures ou le grade de freinage des boulons.

Les modules plus lourds génèrent des contraintes dynamiques plus élevées sous vibration, ce qui impose aux supports de busbars une rigidité accrue, et aux pièces de connexion la conception de sections de transition flexibles pour absorber les micro-déformations et prévenir la rupture par fatigue.


b. Restructuration de la disposition et de la fixation des busbars et faisceaux haute tension

L'augmentation de taille des cellules et des modules réduit considérablement l'espace interne du coffret, rendant les chemins de câblage des busbars haute tension et des faisceaux plus exigus. Pour garantir les distances de sécurité, il devient nécessaire d'adopter des conceptions de disposition tridimensionnelles hautement intégrées, telles que des busbars moulés intégrés.

Parallèlement, la fixation des busbars exige un renforcement systématique : utilisation de supports métalliques robustes ou en plastique technique haute résistance avec patins amortisseurs en caoutchouc, reliés de manière fiable au coffret, afin de constituer un système de fixation à la fois rigide et flexible capable de résister aux vibrations et aux chocs prolongés.


III. Impact par conduction sur le système d'isolation et de sécurité : le renforcement défensif induit par l'escalade des risques


Bien que la tension système n'ait pas changé de manière significative, l'augmentation des dimensions des cellules — tout en accroissant la capacité — introduit deux défis majeurs : la compression de l'espace interne du coffret qui érode les marges de distance de sécurité, et l'augmentation brutale de l'énergie par cellule qui entraîne une croissance exponentielle de l'énergie d'arc potentielle, imposant des exigences extrêmes aux matériaux d'isolation en termes de résistance thermique, de retard au feu et de durabilité. Cela conduit directement la conception de l'isolation et de la sécurité à passer d'une orientation « conformité » à une orientation « défense ».


Face à cela, l'industrie passe de la conformité passive à un renforcement actif :

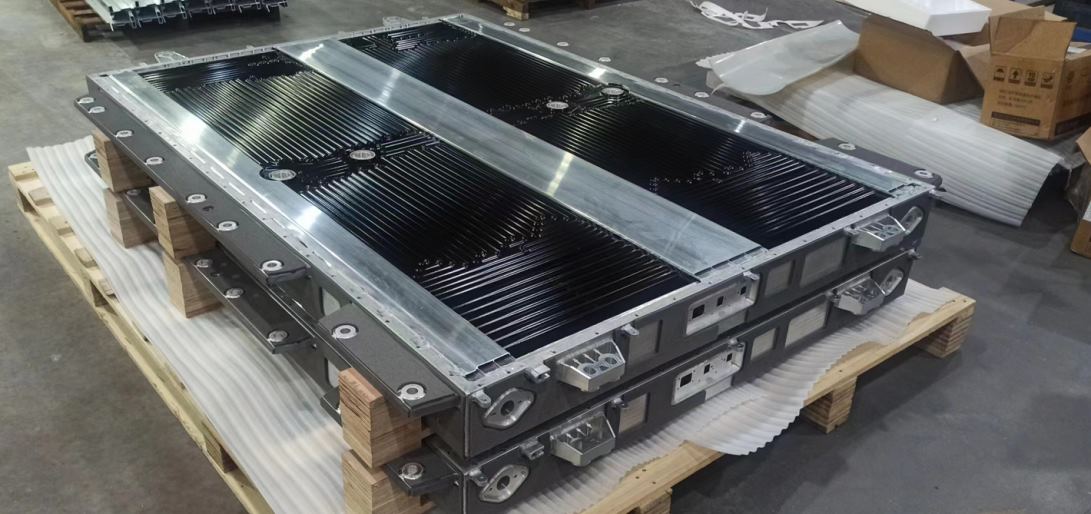
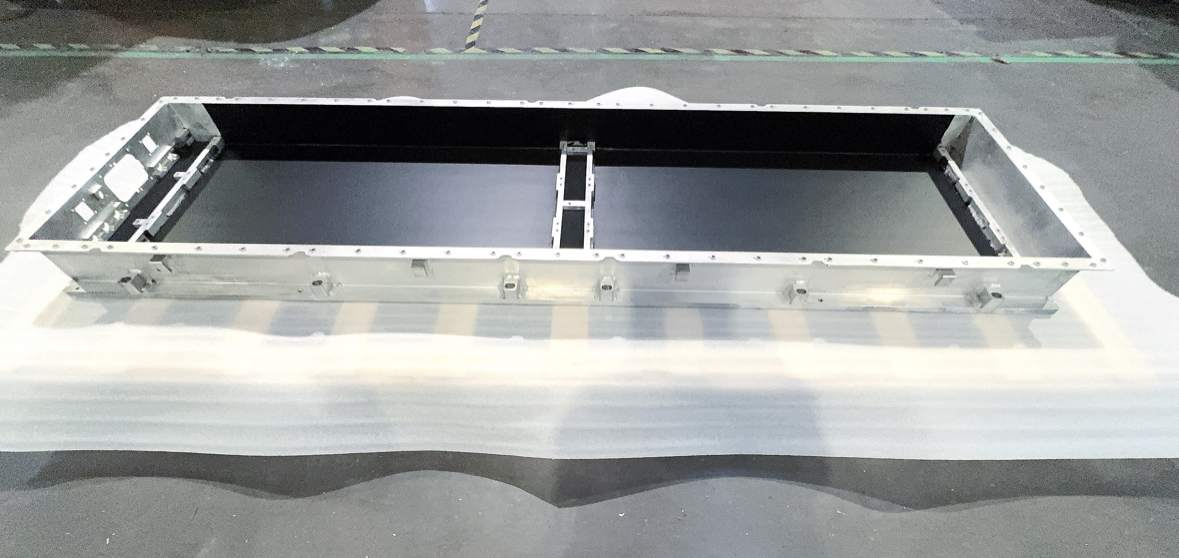
Mise en œuvre d'une isolation au niveau plateforme : application de revêtements multifonctionnels sur les grands substrats métalliques tels que les bacs et les coffrets à refroidissement liquide, afin de constituer une première barrière d'isolation et d'anticorrosion sur tout le domaine.


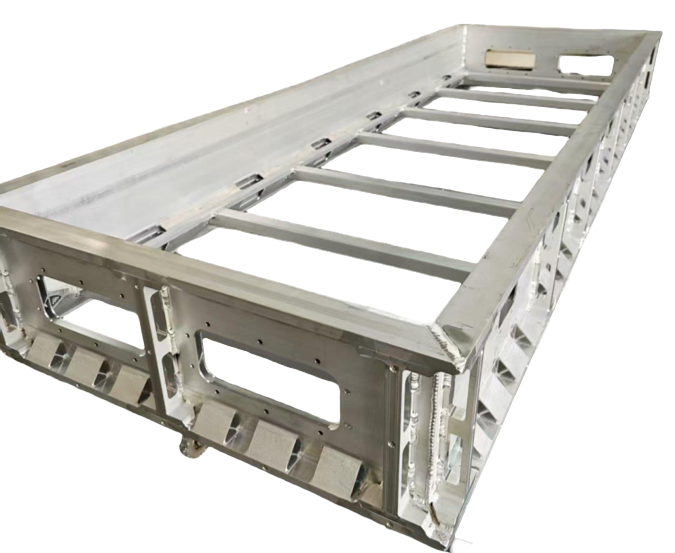
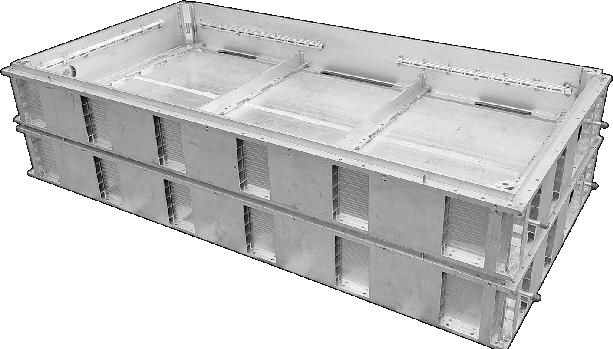
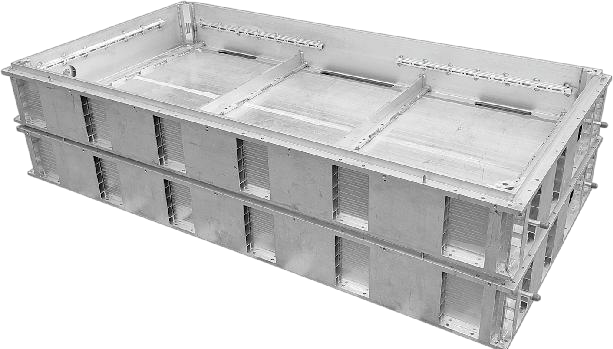
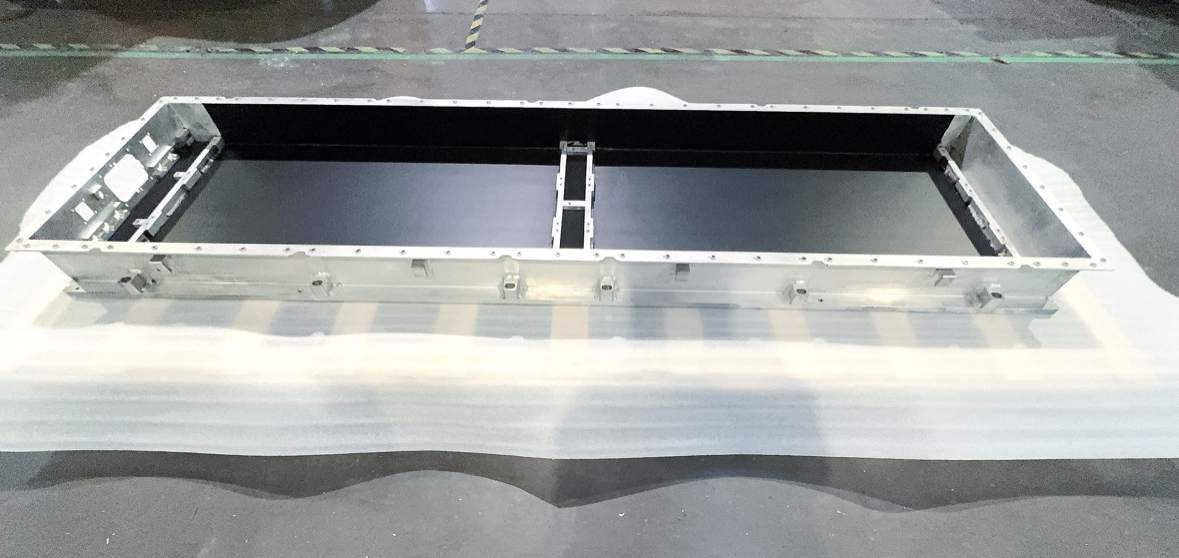
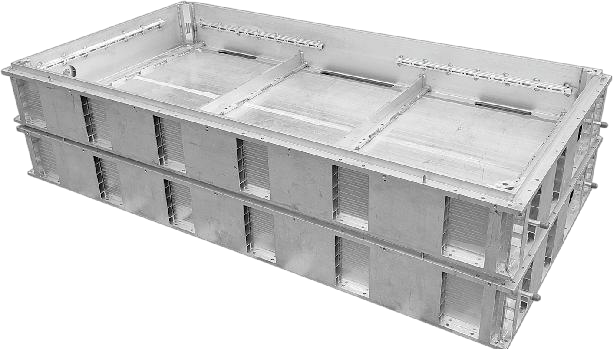
Figure 2 : Coffret inférieur de batterie de stockage d'énergie avec revêtement multifonctionnel


Promotion de la montée en gamme de l'isolation au niveau composant : adoption de l'enrobage intégral ou du surmoulage pour les busbars haute tension et les connecteurs, afin d'éliminer les risques de court-circuit dus à la condensation ou à la poussière.

Renforcement de la coordination de la protection contre l'emballement thermique : planification précise des canaux d'évacuation de pression pour réaliser un évitement tridimensionnel par rapport au câblage haute tension, et ajout de cloisons de protection ; parallèlement, recours à une alerte précoce par fusion multi-capteurs plus précoce et plus précise, pour donner au BMS le temps de couper rapidement le circuit.

Ces mesures convergent vers un objectif unique : construire, sous la double pression de l'espace physique contraint et de l'escalade de l'énergie de défaillance, un système de défense actif multicouche dépassant les normes de base.


IV. De la théorie de conception à la pratique produit


Les grandes cellules augmentent la capacité par l'accroissement des dimensions, apportant trois défis majeurs à la sécurité du système : des charges plus lourdes, une dilatation plus forte et des risques énergétiques plus élevés. Cela pousse directement à une montée en gamme globale des Pack de batteries, de la structure à la sécurité.


En tant que fournisseur de composants structurels clés de Pack, nous identifions clairement l'impact concret de cette tendance sur les produits :

a. Les coffrets doivent présenter une rigidité et une résistance à la torsion plus élevées pour supporter le poids et les contraintes de dilatation considérablement accrus ;

b. Les plaques d'extrémité de batterie doivent allier haute résistance et isolation, pour constituer un « mur structurel » résistant à la dilatation et maintenant la stabilité du module ;

c. Les feuillards de cerclage en acier doivent évoluer vers des systèmes de contrainte par précontrainte combinant matériaux haute résistance et procédés de précision, afin de garantir la stabilité de l'empilement de cellules tout au long du cyclage à long terme.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Dans le contexte du ralentissement de la production de Rubin, le refroidissement par plaque froide bénéficie d'une fenêtre en or de 2 à 3 ans.

Dans un contexte où la puissance de calcul de l’IA explose et où la consommation des puces dépasse les 2000 W, chaque ajustement des feuilles de route des technologies de refroidissement liquide influence le rythme de déploiement de toute la chaîne d’approvisionnement. Récemment, la baisse de la part des livraisons de la série Rubin de NVIDIA et le ralentissement du rythme de production ont offert une fenêtre de prolongation cruciale au refroidissement liquide par plaque froide mature, tout en clarifiant une voie de développement de « approfondissement à court terme et réserves à long terme ».


1. Baisse de la part de Rubin + ralentissement de la production : le refroidissement par plaque froide bénéficie d’une fenêtre de 2 à 3 ans

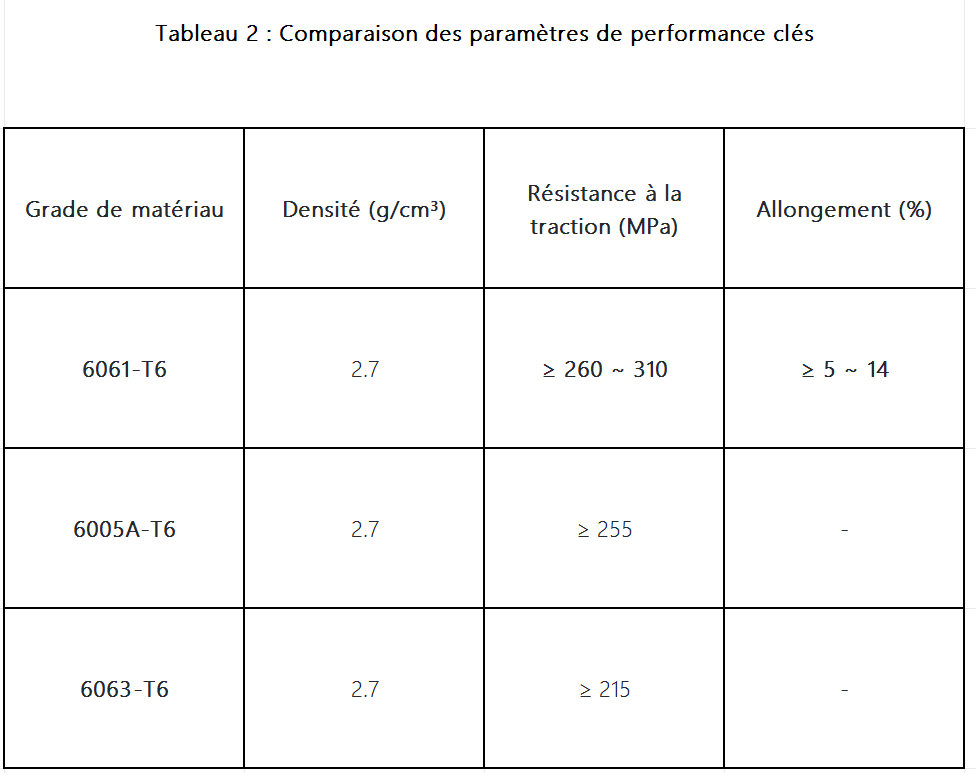
Selon l’enquête AI Server de TrendForce du 8 avril 2026, dans la structure des livraisons de GPU haut de gamme de NVIDIA en 2026, la part de la série Rubin est révisée à la baisse, passant de 29 % prévus à 22 %, tandis que la série Blackwell monte à 71 % pour devenir la plateforme dominante. Par ailleurs, une étude de KeyBanc indique que l’objectif de production des GPU Rubin pour 2026 a été abaissé de 2 millions à 1,5 million d’unités, soit une réduction de 25 %.

 图片1.

Précision importante : NVIDIA a officiellement confirmé que Rubin sera toujours livré au second semestre 2026 comme prévu. Le « retard » se manifeste donc principalement dans la baisse de part et le ralentissement de la production, l’impact réel étant un report effectif du moment de la montée en puissance massive des puces à haute consommation de 2000 W+.

Actuellement, le GB300 consomme environ 1400 W, ce qui est parfaitement dans le champ d’application du refroidissement par plaque froide. La baisse de la part de Rubin signifie que le refroidissement par plaque froide restera la solution dominante en 2026‑2027, prolongeant son cycle de vie de 2 à 3 ans.


2. Goulots d’étranglement et marges d’optimisation à l’ère des 2000 W+

Lorsque la consommation d’une puce unique dépasse 2000 W, le refroidissement liquide par plaque froide traditionnel rencontre des limites physiques en termes de densité de dissipation thermique, de contrôle de la résistance à l’écoulement et d’uniformité de température. À long terme, l’industrie évoluera inévitablement vers le refroidissement diphasique et le refroidissement par immersion. Cependant, avant ce basculement technologique, le refroidissement par plaque froide offre encore des marges d’optimisation notables :

Amélioration des circuits et des matériaux : conception de circuits 3D, de micro‑canaux associés à des alliages à haute conductivité thermique pour accroître l’efficacité du transfert de chaleur.

Intégration thermique et structurelle : les contraintes thermiques induites par les fortes puissances imposent des exigences plus élevées en matière de résistance à la déformation et d’étanchéité des plaques froides.

Standardisation des interfaces : assurer la précision d’accouplement des connecteurs rapides et des collecteurs pour garantir l’efficacité de l’assemblage en baie.


图片2.


3. Préparer l’après‑2027 : réserves technologiques de prochaine génération

Pour répondre aux scénarios de 2000 W+ voire 3600 W+, il est nécessaire d’anticiper :

Refroidissement diphasique : maîtriser l’étanchéité structurelle, la compatibilité avec les fluides haute pression et la stabilité du diphasique liquide‑vapeur.

Refroidissement par immersion : développer des solutions de refroidissement auxiliaire pour les composants à forte émission de chaleur localisée.

Il est essentiel de construire un double avantage technologique : « optimisation de la plaque froide + réserves de prochaine génération ».


图片3.


4. Recommandations pour l’industrie : saisir la fenêtre et allouer les ressources de manière judicieuse

Pour les ODM et les exploitants : privilégier actuellement les solutions matures de plaque froide pour les déploiements GB300, et définir des spécifications d’interface claires dans les nouveaux projets afin de réduire les coûts de mise à niveau futurs.

Pour les fournisseurs de plaques froides : 2026‑2027 représente une période dorée pour les livraisons. Il est recommandé d’adopter une allocation des ressources en double voie : environ 70 % des ressources consacrées aux livraisons en série et aux systèmes de qualité pour gagner des parts de marché, et 30 % consacrées au développement précoce des plaques froides diphasiques et des technologies de refroidissement auxiliaire par immersion. Passée cette fenêtre, le refroidissement par immersion s’accélérera ; ceux qui se concentreront uniquement sur les livraisons perdront l’avantage.


La baisse de la part de Rubin et le ralentissement de la production ont créé une fenêtre de 2 à 3 ans pour le refroidissement par plaque froide, mais l’évolution technologique est irréversible. Saisir l’opportunité de la montée en volume actuelle tout en développant les capacités de prochaine génération est le seul moyen de maintenir une compétitivité durable face à la hausse continue de la consommation électrique.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Les 3 fenêtres de contrôle : Logique du contrôle d'étanchéité des plateaux de batteries

L'étanchéité en trois étapes est déjà une pratique courante dans l'industrie, mais « tout le monde le fait » ne signifie pas « tout le monde comprend pourquoi ».

Si vous demandez à un ingénieur qualité pourquoi un plateau de batterie doit subir trois contrôles d'étanchéité, la réponse la plus courante sera probablement : « Un test pour le circuit de refroidissement, un test pour le caisson, et un test avant l'assemblage final. »

Cette réponse n'est pas fausse, mais elle ne va pas à l'essentiel.


Aujourd'hui, nous allons expliquer en profondeur la logique qui sous-tend cette approche — en particulier pour les plateaux de batterie destinés aux camions lourds et aux camions miniers, qui sont de grandes dimensions, ont une longue durée de vie et exigent une haute fiabilité. Si un défaut d'étanchéité survenu en cours de fabrication passe jusqu'à l'assemblage final, le coût est bien plus élevé que pour des composants ordinaires.


1. Pourquoi ne pas tout tester à la fin ?

Commençons par la question la plus élémentaire : pourrait-on attendre que le produit soit entièrement fabriqué pour effectuer un seul contrôle d'étanchéité ?

La réponse est : on peut le faire, mais après le test, vous ne saurez probablement pas quoi faire. Et ce, pour trois raisons.


Premièrement, les signaux sont mélangés et on ne peut pas identifier la source de la fuite.

Avant l'assemblage final, le produit est déjà un ensemble composé du circuit de refroidissement et du caisson. Lors du test sous pression, le gaz peut s'échapper des soudures du circuit de refroidissement vers la cavité du caisson, s'échapper directement des soudures du caisson vers l'extérieur, ou s'infiltrer par les surfaces d'étanchéité ou les trous de montage. L'équipement de test peut seulement vous indiquer « il y a une fuite », mais pas à quelle soudure, à quelle étape du processus, ni à quel endroit elle se situe.

En cas de non-conformité, toutes les étapes, de la première à la dernière, deviennent suspectes.


Deuxièmement, le coût de la reprise a déjà été multiplié par plusieurs facteurs.

Une fuite du circuit de refroidissement, si elle est reprise au stade du circuit, peut être corrigée directement par soudure à l'arc, ce qui représente le coût le plus bas.

Si l'on attend que le caisson soit formé pour intervenir, il faut démonter les renforts et accéder à l'intérieur — le coût est multiplié par 5 à 10.

Si l'on découvre la fuite après l'assemblage final ? Il faut démonter les cellules, déposer le caisson, et réassembler — le coût est multiplié par plus de 100, et il n'y a généralement pas de place pour une reprise ; la seule issue est la mise au rebut.


Troisièmement, la fenêtre de contrôle est déjà fermée.

Une fois les soudures du circuit de refroidissement terminées, toutes les soudures sont exposées et le détecteur de fuites peut couvrir directement toute la surface. C'est la fenêtre de contrôle la plus propre en termes de signal.

Mais une fois que le circuit est soudé dans le caisson, que les renforts sont ajoutés et que l'usinage est terminé, il est enfermé à l'intérieur. Si l'on teste à ce moment-là, le gaz peut circuler entre plusieurs cavités internes, et même si l'instrument émet une alarme, on ne peut pas déterminer si le signal provient du circuit de refroidissement ou du caisson.

Une fois la fenêtre de contrôle fermée, le signal devient trouble. Une fois la fenêtre de reprise fermée, les coûts deviennent incontrôlables.

Toute la logique des trois étapes consiste à effectuer les contrôles nécessaires avant que ces deux courbes ne se croisent.


2. Pourquoi trois tests, et non deux ou quatre ?

Parce que le processus de fabrication offre trois fenêtres de contrôle irréversibles.

L'ordre de fabrication d'un plateau de batterie est le suivant : le circuit de refroidissement est d'abord formé → il est ensuite soudé dans le caisson → et enfin il entre dans l'assemblage final. Les fenêtres de contrôle s'ouvrent et se ferment successivement en suivant cet ordre de fabrication. L'approche en trois étapes suit passivement cet ordre ; ce n'est pas un choix arbitraire.


Fenêtre de contrôle 1 : Étanchéité du circuit de refroidissement — formé en premier, testé en premier

Le circuit de refroidissement est le premier composant du plateau de batterie à terminer le soudage.

À ce stade, l'environnement de test est le plus propre : toutes les soudures sont exposées, sans interférence du caisson, et le signal de fuite provient à 100 % du circuit lui-même. La conclusion est sans ambiguïté : si c'est bon, c'est bon ; si ce n'est pas bon, on peut localiser la fuite.


Pourquoi doit-on tester à la fenêtre 1 ?

Parce que c'est la fenêtre de contrôle du circuit de refroidissement qui se ferme en premier. Une fois soudé dans le caisson, on ne peut plus jamais obtenir un signal de contrôle indépendant et sans interférence pour le circuit.

Objet du contrôle : soudures du circuit de refroidissement, soudures des embouts d'eau
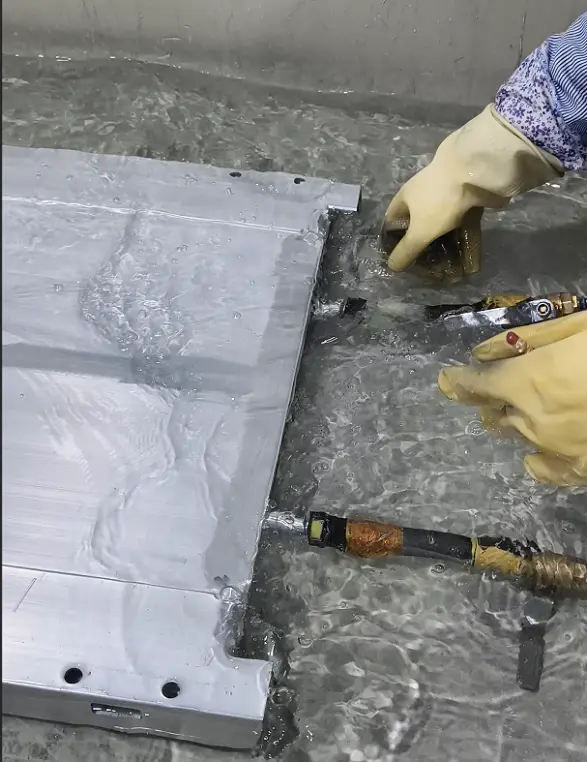
图片1. 图片2.

Étape de contrôle : immédiatement après le soudage du circuit, avec des re-contrôles après les étapes critiques suivantes


Fenêtre de contrôle 2 : Étanchéité du caisson — structure formée, validation du système

Un circuit de refroidissement conforme ne garantit pas un caisson conforme.

Le soudage des cadres, l'installation des éléments de structure, l'usinage, le soudage des connecteurs — chaque étape introduit de nouvelles variables. L'apport de chaleur du soudage provoque des déformations, les contraintes d'usinage modifient la planéité, et l'usinage des trous de montage peut générer des microfissures. Ces risques sont le résultat cumulatif des étapes ; ils n'existent pas au stade du circuit de refroidissement et ne peuvent pas y être détectés.

À ce stade, le caisson est entièrement formé, mais les accessoires extérieurs ne sont pas encore installés. Le signal de contrôle est plus complexe qu'à la fenêtre 1, mais les sources d'interférence restent maîtrisables — il n'y a pas encore de cellules, de couvercle supérieur, de canalisations ou d'autres composants supplémentaires pour ajouter du bruit.


Pourquoi doit-on tester à la fenêtre 2 ?

La fenêtre de contrôle de l'étanchéité du caisson se situe entre la fin de la formation complète de la structure et l'installation des accessoires extérieurs. Trop tôt, la structure est incomplète et on ne teste pas tout ; trop tard, les accessoires sont installés et le signal est pollué.

Objet du contrôle : soudures globales, surfaces d'étanchéité, trous de montage

图片3. 图片4.

Étape de contrôle : validation progressive pendant la fabrication du caisson


Fenêtre de contrôle 3 : Étanchéité avant l'assemblage final — validation combinée, libération finale

Le circuit de refroidissement a été testé indépendamment, et le caisson a été testé par étapes. Mais une fois les deux combinés, l'état global d'étanchéité n'a pas encore été validé — et l'ensemble peut générer des chemins de fuite qui lui sont propres, comme l'interface entre le circuit de refroidissement et le caisson.

Entre la fin du caisson et l'assemblage final, le produit a subi des opérations de manutention, de retournement, de stockage et de bridage. Ces opérations n'introduisent pas d'apport de chaleur, mais peuvent générer des contraintes mécaniques ou de légères déformations.

L'avant-assemblage final est la dernière fenêtre de contrôle propre. Les cellules, le BMS et le couvercle supérieur ne sont pas encore installés, et le corps du produit est dans son état de validation final.


Pourquoi doit-on tester à la fenêtre 3 ?

Parce que sauter ce test revient à transporter toutes les erreurs cumulées des étapes précédentes jusqu'à la ligne d'assemblage final. Si une fuite est découverte après l'assemblage final, il n'y a plus de place pour une reprise.

Objet du contrôle : système de refroidissement + caisson, validés ensemble en parallèle

Étape de contrôle : après la fin de la fabrication du corps principal, avant le début de l'assemblage final

 图片5.

Tableau récapitulatif des trois étapes


Étape 1 : Étanchéité du circuit de refroidissement

Étape 2 : Étanchéité du caisson

Étape 3 : Étanchéité avant l'assemblage final

Objet du contrôle

Soudures du circuit, soudures des embouts d'eau

Soudures globales, surfaces d'étanchéité, trous de montage

Ensemble circuit + caisson

État de la fenêtre

La plus propre, sans interférence

Structure formée, sans accessoires extérieurs

Corps principal complet, sans composants extérieurs

Conséquence d'une non-conformité

Réparation ou mise au rebut du circuit

Reprise locale du caisson

Évaluation globale, coût de reprise élevé


En conclusion

L'approche en trois étapes n'est pas un contrôle redondant ; c'est une poursuite des fenêtres de contrôle au fur et à mesure qu'elles s'ouvrent. Tester le circuit quand il est indépendant, tester le caisson quand il est formé, tester le corps principal avant l'assemblage final — chaque étape effectue la validation à la phase où le signal est le plus pur et où le coût est le plus bas, sans attendre de faire le compte final.


Si vous évaluez un fournisseur de plateaux de batterie pour camions électriques lourds ou camions miniers, nous vous invitons à demander notre catalogue produit ou à planifier une visite d'usine.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Lecture des plans de traitement de surface : comment transformer des exigences succinctes en spécifications techniques validées

Dans les centres de données à refroidissement par liquide, l’eau déionisée est le fluide de refroidissement le plus couramment utilisé. Les exigences figurant dans les plans des clients se résument souvent à quelques mots, mais ces quelques mots déterminent si la plaque de refroidissement pourra atteindre sa durée de vie nominale dans les conditions d’exploitation.

Lorsque nous recevons les plans, nous procédons généralement en trois étapes.


Premièrement : comprendre l’intention — quel est l’objectif du "nickelage" des plaques de refroidissement en cuivre ?

Lorsque le client indique "nickelage", son intention est d’isoler le cuivre de l’eau déionisée afin d’empêcher la corrosion. Cependant, le nickelage n’est pas une fin en soi ; nous posons donc les questions suivantes :

· L’épaisseur du revêtement est-elle spécifiée ? Si ce n’est pas le cas, nous formulons une recommandation en fonction des exigences de durée de vie

· Une analyse de la porosité est-elle requise ? Des piqûres dans le revêtement peuvent entraîner une infiltration d’eau déionisée et une perforation locale

· Des exigences de propreté après le nickelage sont-elles requises ? Les résidus de SO₄²⁻/Cl⁻ constituent des germes de corrosion

图片1.

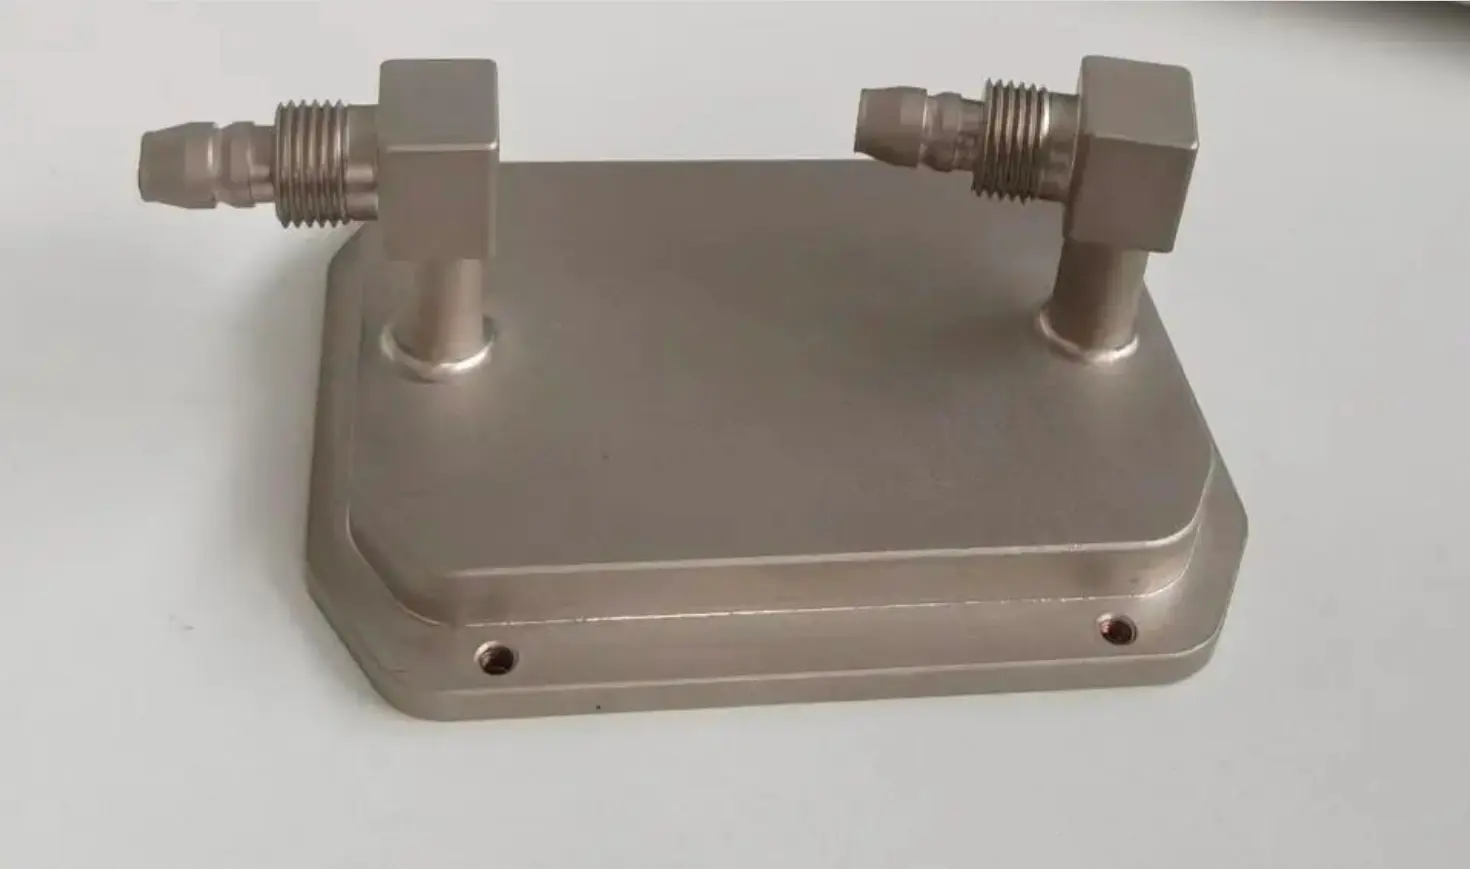
Figure 1 – Plaque de refroidissement nickelée


Notre approche : traduire le terme "nickelage" en une liste de paramètres vérifiables, validée par les deux parties. Nous ne partons pas du principe que le client comprend, ni que le fournisseur le fera correctement par défaut.


Deuxième point : les zones d’ombre — ce qui est indiqué sur les plans mais peut s’avérer insuffisant

Exemple : les plans d’un client indiquent "anodisation d’une pièce en aluminium, épaisseur de couche de 15 μm".

Nous avons demandé des précisions : y a-t-il des exigences concernant la couleur ? En effet, l’anodisation pouvant aboutir à la couleur naturelle ou à une teinte, le client s’attend à des différences de couleur lors de la réception. Plus important encore, l’uniformité de l’épaisseur du film — à savoir si les parois internes des microcanaux sont correctement recouvertes — influe sur la dissipation thermique et l’uniformité de la résistance à la corrosion.

Le client ne s’était auparavant intéressé qu’à la couleur d’aspect et n’avait pas pris conscience de la nécessité de préciser l’uniformité de l’épaisseur du film. Nous avons ajouté l’exigence suivante : tolérance d’épaisseur de ±15 %, avec un contrôle par échantillonnage anatomique dans la zone des microcanaux.


Troisième point : proposer des options — il ne s’agit pas d’une réponse unique, mais d’une évaluation des risques


Cas pratique : les plans d’un client indiquaient "mélange de cuivre et d’aluminium, traitement de surface standard pour chacun".

Notre analyse : la différence de potentiel entre le cuivre et l’aluminium forme un circuit de corrosion galvanique dans l’eau déionisée, ce qui accélère la corrosion du côté de l’aluminium. Cependant, cela ne signifie pas que "c’est impossible", mais qu’"des mesures supplémentaires sont nécessaires".

· Option A : isolation physique — utilisation de raccords isolants aux jonctions des circuits de fluide pour bloquer la différence de potentiel

· Option B : recours à un inhibiteur de corrosion — ajout d’un inhibiteur de corrosion au liquide de refroidissement, avec validation de la compatibilité par cyclage dynamique selon la norme ASTM D2570

· Option C : uniformisation du matériau — tout cuivre ou tout aluminium, pour éviter le problème de couplage galvanique, avec réévaluation de la résistance thermique et des coûts

Le client choisit en fonction de sa propre tolérance au risque, et nous nous chargeons de la validation.


Conclusion

Derrière ces quelques mots "exigences de traitement de surface" se cache toute une série de décisions concernant les matériaux, l’épaisseur de revêtement, les procédés et les contrôles. Nous ne sommes pas un simple fournisseur qui "usine selon les plans", mais un partenaire qui "analyse les plans en profondeur, signale les zones d’ombre et complète les points de validation".

Si vous disposez de plans, nous pouvons les passer rapidement en revue et mettre en évidence les points nécessitant un alignement et une validation.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


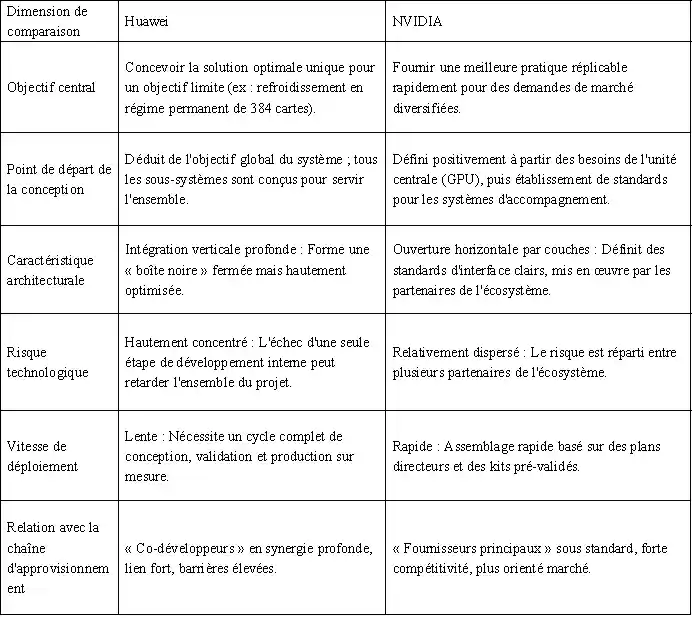
Comment refroidir un cluster IA avec des milliers de GPU ? Le duel entre l’approche déterministe de Huawei et l’écosystème agile de NVIDIA

Sur la voie menant à la puissance de calcul IA à l'échelle de l'exaflop, le CloudMatrix 384 de Huawei et le cluster GB200 NVL72 de NVIDIA sont devenus deux sommets technologiques mondialement remarqués. Ils ne représentent pas seulement des capacités d'intégration matérielle différentes, mais révèlent plus profondément deux philosophies fondamentalement distinctes pour construire des systèmes de supercalcul.


L'un est comparé à une « fièvre élevée persistante », confronté au défi ultime du refroidissement sous un flux thermique continu et extrêmement dense généré par 384 puces fonctionnant en régime permanent. L'autre est décrit comme une « épilepsie intermittente », nécessitant de maîtriser les violentes impulsions de flux thermique produites par la synchronisation de 72 GPU de pointe. Ces deux « diagnostics » différents aboutissent finalement à des « traitements » radicalement distincts – les solutions de refroidissement – et mettent clairement en lumière pour nous deux philosophies d'ingénierie centrales : l'affrontement entre l'ingénierie système déterministe et l'innovation agile par l'écosystème. Pour chaque entreprise de la chaîne d'approvisionnement impliquée, comprendre cet affrontement est essentiel pour définir son propre rôle futur.


1- La racine de la différence fondamentale – Le « diagnostic » détermine le « traitement »


Dès le point de départ de la conception, Huawei et NVIDIA ont emprunté des chemins différents, ce qui a directement façonné leurs caractéristiques thermiques dissemblables.

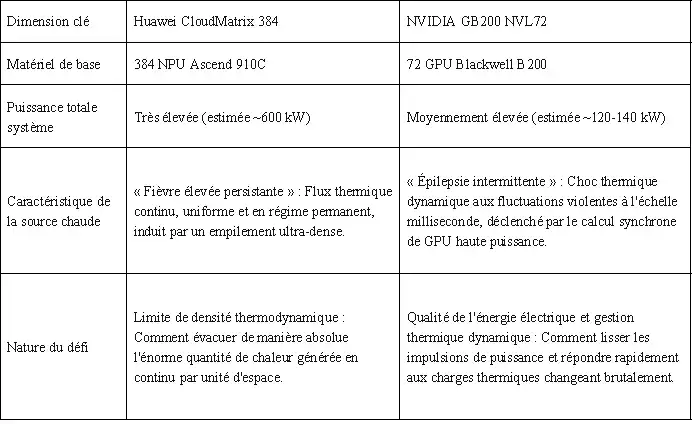
1.webp

Tableau 1 : Comparaison des caractéristiques des sources de chaleur pour les deux approches technologiques


Cette différence entre « fièvre persistante » et « épilepsie intermittente » n'est en rien fortuite. Elle reflète le fait qu'en tant que challenger, Huawei a choisi de concentrer ses efforts sur les performances totales du système, poussant sans compromis la densité de calcul à ses limites dans un seul rack. En revanche, en tant que leader, la tâche de NVIDIA est de construire un écosystème capable de collaborer efficacement et de se démocratiser facilement, tout en préservant l'avantage absolu en performance par puce.


2- La matérialisation des philosophies d'ingénierie – Deux voies de refroidissement liquide

Les deux philosophies de conception différentes trouvent leur expression la plus concentrée dans les solutions clés de refroidissement liquide, façonnant toute la pile technologique, de la puce à la salle serveur.


a. Huawei : La pratique du refroidissement liquide par l'ingénierie système déterministe

Il s'agit d'une philosophie de conception descendante, née d'objectifs déterministes au niveau système. Son essence est la mise en œuvre globale, intégrée et hautement fiable du refroidissement en tant qu'élément clé de l'infrastructure, et non seulement comme un composant périphérique.


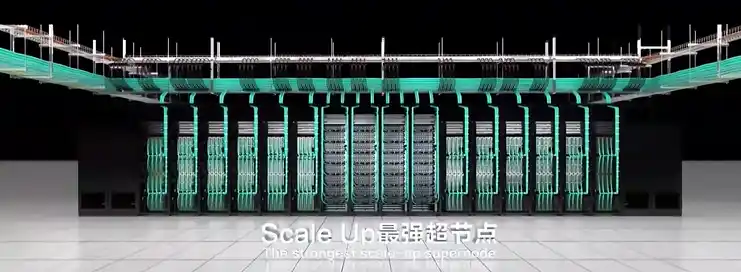
Figure 1 : Nœud supercalculateur Huawei Ascend 384


· Précision au niveau puce et connexions fiables : Pour assurer un transfert de chaleur efficace de la puce vers la plaque froide, Huawei se concentre sur l'optimisation des matériaux d'interface. Bien que des documents publics montrent des réserves de brevets de pointe dans ce domaine (par exemple, des charges en carbure de silicium à haute sphéricité), leur application spécifique dans le nœud supercalculateur n'est pas divulguée. Ce qui est certain, c'est que leur solution vise nécessairement une très faible résistance thermique d'interface et une fiabilité à long terme pour relever le défi de la « fièvre persistante ».

· Redondance au niveau système et contrôle intelligent : Adoption de conceptions redondantes (comme l'alimentation en liquide en boucle) et développement propre du contrôleur de gestion thermique (TMU) agissant comme « centre nerveux » du système. Ce contrôleur permet une commutation en 0 seconde entre les circuits et utilise l'IA pour la prédiction de pannes, garantissant de manière définie par logiciel la détermination et la fiabilité de la chaîne de refroidissement – une illustration typique de sa pensée systémique.

· Fusion avec l'infrastructure (« fusion froid-électricité ») : Au niveau du rack, intégration physique et gestion unifiée de l'unité de distribution de liquide (CDU) et de l'unité de distribution d'alimentation électrique (PDU). Cette conception « liquide-électricité intégrée » est la réponse d'ingénierie ultime pour gérer une densité de puissance ultra-élevée par rack, simplifier le déploiement et améliorer l'efficacité énergétique (en réduisant le PUE). C'est la matérialisation de sa conception déterministe, de l'idée à la forme physique.


b. NVIDIA : Le cadre du refroidissement liquide par l'innovation agile de l'écosystème

Il s'agit d'une philosophie de conception centrée sur le GPU, visant à habiliter un écosystème mondial en définissant des standards ouverts. Son essence est de fournir un « plan directeur » validé, réduisant le seuil d'adoption pour toute l'industrie et permettant un déploiement à grande échelle efficace et flexible.


Normalisation au niveau puce et conception de référence (VRD) : NVIDIA fournit des conceptions de référence de refroidissement détaillées pour ses GPU (comme la série Blackwell), définissant clairement les interfaces de performance telles que les dimensions physiques de la plaque froide, la puissance thermique de conception (TDP), le débit et la perte de charge. Cela équivaut à fournir une « réponse standard » à tous les fabricants de solutions de refroidissement, encapsulant la complexité dans des pièces standardisées et garantissant la compatibilité et une base de qualité pour les composants fondamentaux.


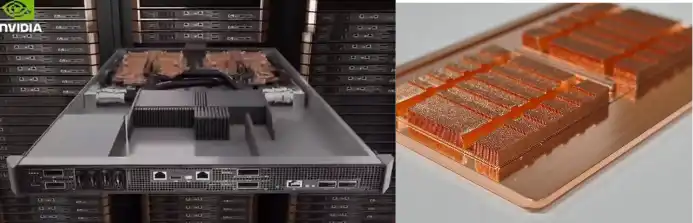
Figure 2 : Module serveur NVIDIA et plaque de refroidissement liquide à microcanaux


· Collaboration à l'échelle de l'écosystème et certification des solutions : Collaboration approfondie avec des leaders de la gestion thermique et des infrastructures comme Vertiv et Boyd pour co-développer et certifier des solutions de refroidissement liquide au niveau rack. Par exemple, la solution de rack Vertiv™ Titan 2 Ready Liquid Cooling System est un produit pré-validé développé sur la base du plan directeur NVIDIA, permettant aux opérateurs de centres de données d'acquérir rapidement un cluster de refroidissement liquide prêt à l'emploi, comme pour un équipement standard.

· Habillage par jumeau numérique et accélération du déploiement : Via la plateforme NVIDIA Omniverse, fourniture d'outils de jumeau numérique et de simulation pour les systèmes de refroidissement liquide de centres de données. Les clients peuvent concevoir, valider et optimiser leur solution thermique dans un environnement virtuel, réduisant considérablement les coûts et les risques de validation physique et permettant une approche agile de la conception au déploiement.


Pour comprendre plus clairement ces deux voies, nous comparons leurs différences essentielles ci-dessous :

2.webp

Tableau 2 : Modèle Huawei vs. Modèle NVIDIA : Aperçu des différences clés


3- L'enseignement de l'histoire et la fusion future

La compétition entre ces deux voies n'est pas un cas isolé dans l'histoire de la technologie. Elle représente essentiellement une nouvelle incarnation classique de l'innovation par intégration systémique face à l'innovation par écosystème de plateforme. Huawei ressemble à Apple à l'époque de Steve Jobs, recherchant un contrôle absolu sur l'expérience produit du sommet à la base. NVIDIA, quant à lui, s'apparente davantage à Google Android aujourd'hui, animant la prospérité de tout un écosystème en établissant des standards centraux (système Android / architecture GPU).


Pour le secteur, la tendance future n'est pas le remplacement complet de l'un par l'autre, mais une certaine convergence possible :

· Dans les projets nationaux ou d'entreprise poursuivant une puissance de calcul ultime, l'attrait de « l'ingénierie système déterministe » reste intact.

· Sur le vaste marché commercial du cloud computing, « l'innovation agile par l'écosystème » continuera à se développer grâce à ses avantages en vitesse et en coût.

· L'étincelle de l'intelligence peut naître à l'intersection : intégrer une personnalisation plus poussée et une optimisation collaborative au sein de standards d'écosystème ouverts.


4- Conclusion

Ainsi, la compétition sur le refroidissement entre Huawei et NVIDIA est, par essence, un affrontement entre deux compétences fondamentales à l'ère de l'IA : l'une cherche à atteindre des performances extrêmes et déterministes grâce à une intégration profonde et systémique ; l'autre anime l'innovation agile et la diffusion rapide de l'industrie en construisant des standards ouverts et un écosystème. Cet affrontement trace des choix de trajectoire clairs pour les acteurs de la chaîne industrielle : être une « force spéciale », s'engager profondément et conquérir des forteresses systémiques spécifiques, ou être une « force principale », s'intégrer à l'écosystème et développer le marché sur les vastes plaines des standards. En définitive, le succès ne dépend pas seulement de la technologie elle-même, mais aussi de la compréhension de la logique d'évolution industrielle et d'un positionnement clair de son propre rôle dans le futur paysage.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Quels sont les défis de gestion thermique pour les cellules haute capacité ? Solutions d'intégration du refroidissement dans la caisse inférieure du Pack

Lorsque le « grand » de la cellule devient consensus, le « robuste » du Pack devient le nouveau champ de bataille

L'industrie du stockage d'énergie entre dans une ère de bond en capacité des cellules, le passage de 280Ah à 500Ah+ étant une réalité en cours. Alors que le secteur se concentre sur le « grand » de la cellule, le « robuste » du Pack – c'est-à-dire sa capacité de portance mécanique et de gestion de la sécurité – devient le nouveau point de compétition. Quel que soit l'évolution de la chimie et de la capacité des cellules, leur force d'expansion, l'énergie de thermal runaway et les charges mécaniques doivent finalement être supportées par la caisse inférieure du Pack, cette fondation mécanique.


Cet article explorera, sous l'angle de la conception structurelle, comment la caisse inférieure du Pack peut répondre à des besoins mécaniques et de gestion thermique différenciés dans le contexte d'une divergence des routes technologiques des cellules, et construire des capacités d'ingénierie durablement adaptables.


1- Analyse mécanique des trois grandes voies technologiques : le dilemme triangulaire charge, chaleur et espace

L'augmentation de la capacité des cellules modifie directement les conditions aux limites de la conception du système Pack. La caisse inférieure, en tant que « squelette » et « peau » du système, doit reconsidérer trois questions fondamentales :


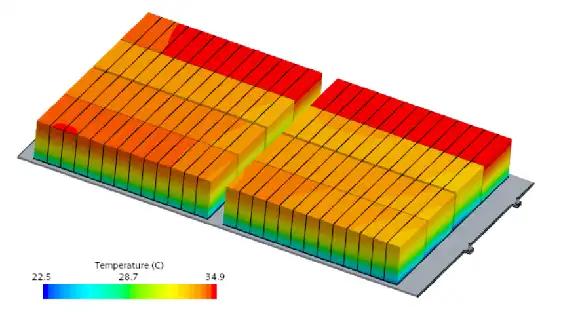
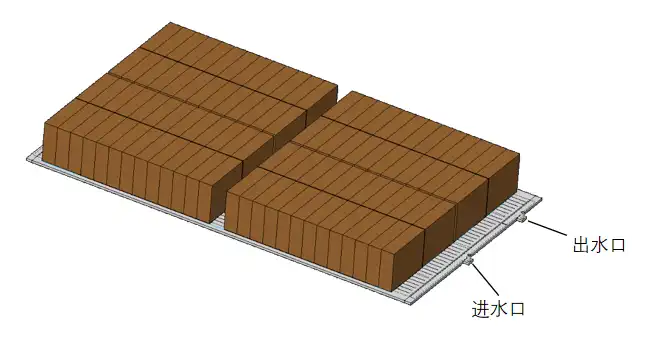
a. Analyse mécanique pour 587Ah (voie haute intégration)

Demande centrale : Atteindre une densité d'énergie ≥6MWh dans un conteneur 20 pieds standard, générant des agencements extrêmement compacts comme « 4 colonnes, 8 clusters ».

Défis pour la caisse inférieure :

· Optimisation de la portance structurelle : Avec une masse globale accrue et des points de support réduits, la caisse doit optimiser les chemins de transmission des forces, concilier rigidité globale et résistance locale des zones critiques, pour garantir la stabilité structurelle durant le transport et l'opération.

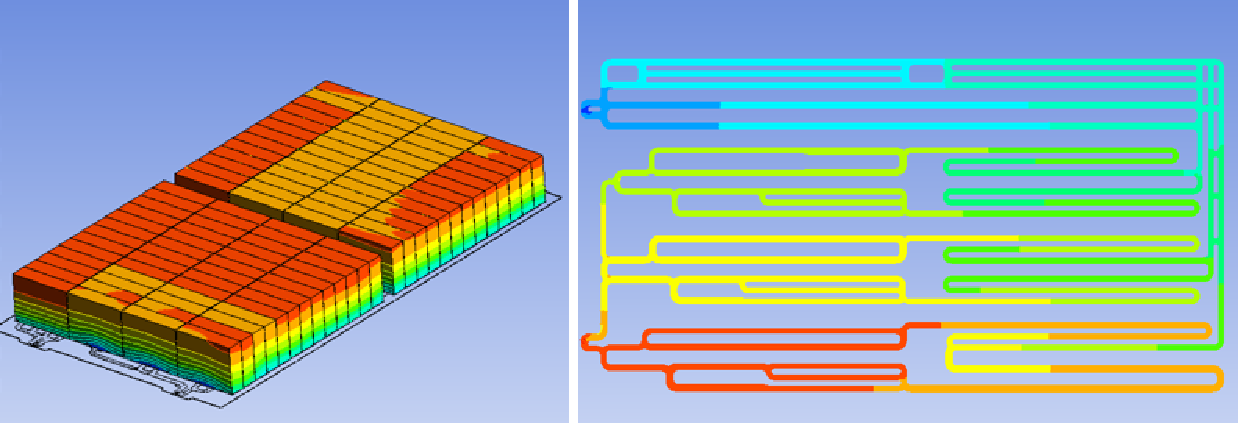
· Fusion structurelle avec la gestion thermique : Le système de refroidissement liquide est profondément intégré au plancher et aux structures de support de la caisse, servant à la fois de cœur de gestion thermique et participant à la portance globale. La conception doit garantir l'étanchéité durable et fiable du refroidissement sous les charges structurelles et les cycles thermiques à long terme.

企业微信截图_17649042055317.

Figure 1 : Simulation de la caisse inférieure d'un Pack de stockage


· Coordination spatiale précise : La caisse doit réserver des jeux appropriés dans l'espace limité pour l'expansion des cellules, le déplacement thermique des connexions électriques et les conduits de sécurité incendie, permettant la coexistence fiable de tous les sous-systèmes dans un agencement compact.


b. Analyse thermomécanique et structurelle correspondante pour 684Ah (voie très haute capacité)

Demande centrale : Réduire le coût par Wh en maximisant la capacité par cellule, mais cela entraîne un effet de concentration au niveau physique.

Défis pour la caisse inférieure :

· Effet « focal » de la force d'expansion : La force d'expansion d'une cellule unique n'augmente pas linéairement avec la capacité, mais de manière quasi exponentielle. Le cadre interne de la caisse nécessite la conception d'un « système de contention » plus puissant et uniforme pour disperser la contrainte d'expansion concentrée sur l'ensemble de la caisse, évitant la déformation plastique locale.

· Dilemme de « l'uniformité » en gestion thermique : Un corps chauffant plus grand nécessite des chemins de conduction thermique plus efficaces. Le matériau, l'épaisseur du plancher de la caisse, et la conception de l'interface de contact avec le fond des cellules (comme le taux de compression des pads thermiques) deviennent cruciaux. En cas de thermal runaway, la libération d'énergie plus importante impose des exigences plus élevées sur la capacité de guidage directionnel des voies de décharge de pression et la durée de résistance au feu des cloisons coupe-feu internes.

· Réponse structurelle à la concentration de masse : Des cellules individuelles plus lourdes modifient les modes de vibration globaux du Pack. La caisse inférieure nécessite une nouvelle simulation de fatigue pour prévenir le desserrage des fixations ou la fissuration structurelle due à une résonance à certaines fréquences.


c. Explication de l'adaptation manufacturière pour 392Ah (voie de transition robuste)

Demande centrale : Mettre l'accent sur l'équilibre entre performance, coût et efficacité de livraison, offrant au marché une solution pleinement validée.

Défis pour la caisse inférieure :

· Réalisation stable d'une solution mature : Basée sur un système de conception et de procédés validés, garantir l'uniformité du produit par un contrôle rigoureux des processus, soutenant un rythme de production rapide et stable.

· Collaboration approfondie de la chaîne d'approvisionnement : S'appuyer sur un système d'approvisionnement mature pour améliorer continuellement la compétitivité en coût global du produit via la sélection des matériaux, l'optimisation des processus et les achats à l'échelle.


2- Approche d'ingénierie face à la différenciation :

Face à des itinéraires technologiques multiples, un fournisseur de caisses inférieures ne peut reconstruire un système technique pour chaque voie. La véritable solution réside dans une réponse précise et plateforme – utilisant une conception modulaire évolutive pour s'adapter efficacement à différentes exigences.


a. Se concentrer sur les principes physiques communs et les modes de collaboration

L'itération des cellules suit des lois physiques stables. Nous basons notre processus d'évaluation collaborative sur des paramètres clés, intégrant des données sur les matériaux et la structure pour juger rapidement la faisabilité de nouvelles cellules, identifier les risques d'incompatibilité dès le début, aider à converger vers une direction de conception et réduire les itérations ultérieures.

图片1.

Figure 2 : Caisse inférieure de Pack de stockage 587Ah


b. Construire un système flexible d'« interfaces standardisées + modules configurables »

Pour répondre aux besoins de personnalisation découlant de la différenciation des itinéraires technologiques, nous avons établi un système de conception clair avec des interfaces standardisées et une structure interne configurable en modules :

· Interfaces externes unifiées : Le positionnement d'installation de la caisse avec le conteneur de stockage, les passages électriques, les points de connexion du système de refroidissement, etc., suivent strictement les spécifications courantes du secteur, garantissant la compatibilité au niveau système et l'uniformité d'assemblage.

· Structure interne configurable : Nous fournissons une série de composants de support internes et de solutions intégrées de gestion thermique, pouvant être combinés avec flexibilité selon la taille et l'agencement des cellules.

· Module intégré de gestion thermique : Le module de gestion thermique adopte une conception modulaire, optimisée pour le contrôle de l'élévation de température et l'uniformité thermique des cellules, pouvant s'adapter avec flexibilité aux besoins de gestion thermique des différents itinéraires technologiques.


c. Mettre en œuvre des lignes de production flexibles suivant le principe de « la fabrication fait partie de la conception »

Pour correspondre à la diversité des itinéraires technologiques, notre système de fabrication est organisé autour d'une plateforme de base évolutive et d'un assemblage modulaire :

· Fabrication de la plateforme de caisse de base : Garantit la précision et l'uniformité de la structure principale, fournissant un support fiable pour différentes configurations.

· Unités d'assemblage modulaires : Permettent de choisir et d'assembler avec flexibilité les modules de support interne et de gestion thermique correspondants, en fonction de la taille et de l'agencement des cellules. Grâce à cette configuration, nous pouvons effectuer efficacement sur la même ligne de production le changement de fabrication pour des produits d'itinéraires technologiques différents, aidant ainsi nos clients à relever les défis de chaîne d'approvisionnement et de livraison liés au développement parallèle de multiples voies.


3- Redéfinition de la valeur de la caisse inférieure : De la portance passive à la capacité active

La caisse inférieure évolue d'un conteneur passif vers un composant clé d'aptitude systémique, influençant directement la sécurité, la densité d'énergie et le coût sur tout le cycle de vie :


a. Structure de portance sécuritaire : En fournissant des canaux structurels fiables et une base d'installation pour la décharge de pression au niveau système et les cloisons coupe-feu, elle contribue, avec le contrôle de la propagation thermique, à construire une protection de sécurité multiniveaux.

b. Support de la densité d'énergie : Une conception allégée et à haute résistance réduit son propre poids et son encombrement, laissant plus de marge de performance pour les cellules et le système de refroidissement.

c. Garantie de fiabilité à long terme : L'intégrité structurelle et une conception à la durabilité en fatigue permettent au système de faire face aux défis continus tels que les cycles de vie longs et les vibrations du transport.


4- Conclusion : Construire un pont entre l'amont différencié et l'aval déterminé

Alors que la technologie des cellules évolue, les systèmes de stockage d'énergie poursuivent inlassablement la sécurité, la haute densité et le faible coût. La caisse inférieure doit fournir une base de support fiable et adaptable, utilisant la modularité et une fabrication flexible pour répondre aux différents itinéraires technologiques. La concurrence dans le secteur se déplace vers l'ingénierie au niveau système, et la caisse du Pack en est un maillon essentiel.

图片2.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Quelle est la différence entre refroidissement liquide et refroidissement par air pour les centres de données ? La réponse définitive apportée par le GB200

Au cours des décennies de développement des centres de données, le refroidissement par air est toujours resté le choix dominant. Cependant, le lancement de la série GB200 de NVIDIA est en train de bouleverser cet équilibre. Alors que la densité de calcul atteint de nouveaux sommets, les méthodes de refroidissement traditionnelles ne peuvent plus répondre aux besoins. Le refroidissement liquide passe officiellement de l'ombre à la lumière, devenant une infrastructure clé pour soutenir la puissance de calcul de l'IA.


1- Changement fondamental du côté de la demande


a. La densité de puissance franchit un point de basculement

La densité de puissance du rack GB200 NVL72 devrait dépasser les 30 kW, un chiffre qui dépasse largement la limite de dissipation thermique de 15 à 20 kW des technologies de refroidissement par air traditionnelles. Cela implique :

· Un choix technologique inévitable : Le refroidissement liquide passe de « à considérer » à « seule option possible ».

· Un changement qualitatif de l'espace marché : Chaque déploiement de GB200 représente une demande certaine en refroidissement liquide.

· Une augmentation significative de la valeur : La valeur du système de refroidissement liquide pour un seul rack atteint plusieurs centaines de milliers de yuans.

b. Évolution des exigences en matière de fiabilité

Avec l'augmentation de la densité de calcul par rack, la valeur commerciale qu'il supporte augmente de façon exponentielle. La fiabilité du système de refroidissement liquide est directement liée à :

· La continuité d'activité : Une seule panne de refroidissement peut entraîner une perte de calcul valant plusieurs millions.

· La durée de vie du système : Pour chaque augmentation de 10°C, la durée de vie des composants électroniques est réduite de moitié.

· La stabilité des performances : L'efficacité du refroidissement influence directement la capacité de la puce à maintenir durablement ses performances de pointe.


2- Amélioration complète des exigences techniques

a. Exigences de saut d'efficacité thermique

Le GB200 impose des exigences sans précédent au système de refroidissement :

· Multiplication des performances de conduction thermique

· La conductivité thermique des plaques froides doit atteindre 3 à 5 fois celle des solutions traditionnelles.

· La résistance thermique de contact doit être réduite d'un ordre de grandeur.

IMG20251110164518(1).webp

Figure 1- Plaque de refroidissement liquide à microcanaux


b. Contrôle de précision du débit

· Nécessite une précision de contrôle du débit inférieure à ±1%.

· Prend en charge le réglage dynamique du débit pour s'adapter à différentes conditions de charge.

c. Uniformité de la température

· La différence de température sur la surface de la puce doit être contrôlée à moins de 5°C.

· Évite les points chauds locaux qui affectent la stabilité du système.


3- Saut de complexité de l'intégration système

Le système de refroidissement liquide a évolué d'une simple fourniture de composants vers un projet de système complexe :


a. Mode traditionnel :

· Fourniture de plaques froides standardisées.

· Connexions de tuyauterie simples.

· Fonctions de surveillance de base.

b. Ère du GB200 :

· Conception d'architecture de refroidissement liquide au niveau rack.

· Système intelligent de distribution de débit.

· Surveillance de l'état de santé en temps réel.

· Capacités de maintenance prédictive.

屏幕截图 2025-11-20 090317.webp 

Figure 2- Rack NVIDIA GB200


4- Élévation globale des barrières à la concurrence

Dans le nouvel environnement du marché, les entreprises doivent franchir des seuils plus élevés :


a. Barrières technologiques

Les entreprises du refroidissement liquide doivent dépasser les limites d'une discipline unique et développer un système technologique intégré et pluridisciplinaire. La fusion approfondie de technologies multidisciplinaires comme la conception de microcanaux, la science des matériaux et la mécanique des fluides constitue le seuil de base, tandis que la capacité de simulation thermique et d'optimisation au niveau des puces met à l'épreuve l'accumulation technique profonde des entreprises. Il ne s'agit plus d'une simple amélioration des procédés, mais d'un projet systémique nécessitant des investissements en R&D à long terme.

b. Barrières de certification

Le système de certification industriel devient de plus en plus rigoureux. Les entreprises doivent non seulement réussir les tests de fiabilité stricts définis par les constructeurs de serveurs, mais aussi obtenir la certification technique du fabricant de puces d'origine. Cette exigence de double certification valide non seulement les performances techniques du produit, mais teste également le système qualité de l'entreprise et sa capacité d'approvisionnement stable et continue, devenant un laissez-passer indispensable pour entrer dans la chaîne d'approvisionnement centrale.

c. Barrières de service

Alors que le système de refroidissement liquide évolue pour devenir un sous-système central, la capacité de service est devenue un élément clé de la concurrence. Les entreprises doivent établir un réseau de réponse rapide couvrant l'ensemble du pays et construire un système opérationnel professionnel 7×24 heures. Cette capacité de service exige non seulement la réactivité du support technique, mais aussi une solution de service complète incluant la maintenance préventive et la gestion des urgences, devenant ainsi un partenaire de confiance pour les clients.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

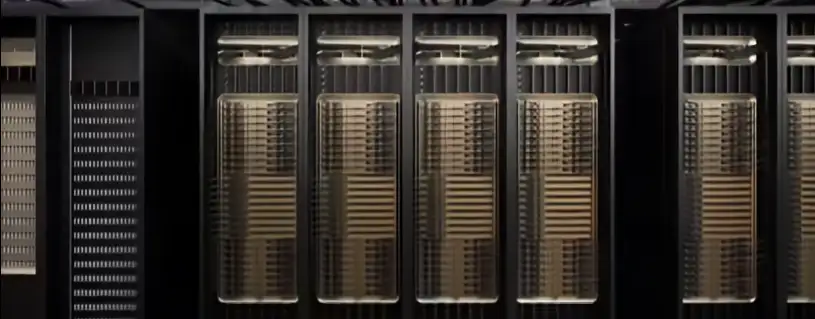
Super-puce NVIDIA Grace Hopper : Comment le GB200 Redéfinit l'Architecture des Serveurs

Dans l'histoire de l'évolution des architectures de calcul, certains moments n'arrivent pas en silence. Le lancement du GB200 NVL72 de NVIDIA est l'un de ces moments – ce n'est pas seulement un nouveau produit, c'est une refonte radicale du concept même de serveur.

Pendant trente ans, un « serveur » a toujours désigné une unité de châssis standardisée : à l'intérieur, une carte mère, un CPU, de la mémoire, des disques durs et des cartes d'extension, interconnectés par des interfaces standards de l'industrie. Nous le mesurons en « U », nous l'empilons dans des baies, nous le connectons via un réseau. Cependant, l'arrivée du GB200 NVL72 est en train d'ébranler cette définition établie jusque dans ses fondements.

Sa nature n'est plus celle d'« un serveur », mais celle d'« un ordinateur » dont la forme est l'armoire entière. Les composants serveur traditionnels sont déstructurés, puis à une échelle plus large, via le NVLink-C2C, le refroidissement liquide et la gestion d'alimentation au niveau rack, réintégrés en un tout de calcul indivisible. Ce n'est plus une simple mise à niveau, c'est un profond changement de paradigme.


1- Qu'est-ce qu'un « serveur » ? La réponse à cette question est en train de changer

Pendant trente ans, nous avons compris le serveur comme un châssis standardisé : contenant une carte mère, un CPU, de la mémoire, des disques durs, des cartes d'extension, tous les composants suivant des standards industriels, pouvant être remplacés et mis à niveau à volonté.

Mais le changement apporté par le GB200 est fondamental :

· Le cœur de calcul n'est plus un CPU et un GPU indépendants, mais la superpuce GB200 – une entité qui intègre profondément le CPU et le GPU.

· L'interconnexion ne dépend plus de slots PCIe standard, mais d'un fond de panier NVLink sur mesure.

· Le refroidissement n'est plus un accessoire optionnel, mais un système de refroidissement liquide intégré.

· L'unité de déploiement de base passe du « châssis » au « rack ».

Les différents composants du serveur traditionnel sont comme démantelés, puis réassemblés à l'échelle plus large du rack. Ce n'est pas une évolution, c'est une reconstruction.

Tableau 1 - Refonte de l'architecture physique : Du « Châssis » au « Rack »

法语.webp

2. Les trois piliers de l'« Architecture au Niveau Baie »

La conception de serveur traditionnelle consistait en un équilibre de compromis à l'intérieur d'un châssis fermé. L'architecture au niveau baie, représentée par le GB200, opère dans une dimension entièrement nouvelle : elle considère le refroidissement, l'interconnexion, l'alimentation et la gestion comme un système complet, conçu de manière intégrée dès le niveau supérieur. Ce n'est plus un simple empilement de composants, mais une fusion systémique profonde. Cette approche s'appuie sur l'innovation conjointe de trois piliers fondamentaux.

Pilier 1 : De l'« Interconnexion réseau » au « Bus sur fond de panier »

Dans le datacenter traditionnel, les serveurs sont des nœuds indépendants qui communiquent via un réseau (comme Ethernet). Dans le GB200 NVL72, le tissu NVLink à l'intérieur de la baie joue un rôle équivalent à celui d'un bus sur une carte mère traditionnelle, devenant le « squelette » qui relie toutes les unités de calcul. Ce changement permet aux 72 GPU de la baie de travailler ensemble comme un seul GPU géant, avec une optimisation d'un ordre de grandeur de la bande passante de communication et de la latence.

Pilier 2 : Le refroidissement, passé d'« équipement périphérique » à « sous-système central »

Lorsque la densité de calcul passe de dizaines de kilowatts à plusieurs centaines de kilowatts par baie, les technologies de refroidissement par air traditionnelles deviennent inefficaces. Le refroidissement liquide n'est plus une « option périphérique », mais un sous-système central, au même titre que le calcul et l'interconnexion. Sa conception détermine directement les performances et la stabilité opérationnelle de l'ensemble du système ; c'est la clé pour passer de la simple « fonctionnalité » à la « haute performance ».

Pilier 3 : « Centralisation et refonte » de la gestion et de l'alimentation

Le GB200 adopte une alimentation et une gestion centralisées au niveau de la baie. L'objectif n'est pas seulement d'améliorer l'efficacité de conversion de l'alimentation, mais aussi de redéfinir le couplage du système. Cela se traduit par un câblage simplifié et une vue de gestion unifiée, mais élargit également le domaine de panne d'un seul serveur à la baie entière, imposant de nouvelles exigences en matière d'exploitation et de maintenance.

图片1.

3- Refonte et transfert de la chaîne de valeur

L'« architecture au niveau baie » représentée par le GB200 a un impact qui dépasse largement la seule technologie, dessinant clairement les contours d'une nouvelle courbe de valeur pour le secteur. La répartition traditionnelle de la valeur est en train d'éclater, tandis que de nouveaux points de valeur stratégique émergent autour de l'intégration systémique et de la synergie logicielle-matériel.


Constructeurs de serveurs : Transition stratégique de « définisseurs » à « intégrateurs »

Les géants traditionnels des serveurs, comme Dell et HPE, voient leur valeur fondamentale migrer. Leurs compétences historiques – conception de cartes mères, optimisation système et production standardisée – voient leur importance diminuer face à des systèmes hautement personnalisés et intégrés en usine comme le GB200.

Cependant, cette crise recèle de nouvelles opportunités stratégiques :

· Montée en valeur : L'accent de la concurrence passe de la conception interne du serveur au refroidissement liquide, à l'efficacité énergétique et à la disposition structurelle au niveau baie.

· Extension de la valeur : Le cœur de compétence s'étend de la fabrication matérielle aux services professionnels de déploiement à grande échelle, à la gestion opérationnelle multi-plateformes et à l'intégration avec les environnements informatiques des entreprises.

Cela signifie que le rôle des constructeurs évolue de « définisseurs » de produits standard vers celui d'« intégrateurs et facilitateurs avancés » de systèmes complexes.


« Achat stratégique » des cloud providers : Équilibre entre dépendance et autonomie

Pour les hyperscalers, le GB200 est à la fois un besoin stratégique et un avertissement stratégique.

· Stratégie à court terme : En tant que référence ultime en matière de puissance de calcul, son achat est un choix inévitable pour répondre à la demande du marché en calcul IA de pointe.

· Stratégie à long terme : Pour se prémunir contre les risques de la chaîne d'approvisionnement et le verrouillage technologique, le développement de puces IA propriétaires (comme les TPU, Trainium, Inferentia) est devenu une stratégie centrale pour l'autonomie future.

Le comportement des cloud providers illustre parfaitement l'arbitrage complexe entre efficacité et autonomie, entre marché immédiat et contrôle à long terme.


Évolution de la décision chez l'utilisateur final : De l'évaluation des « composants » à la considération de la « production »

Pour les décideurs techniques des utilisateurs finaux (DSI, VP Technologie), le paradigme d'évaluation des achats change fondamentalement.

Liste d'achat traditionnelle :

· Nombre de cœurs et fréquence du CPU

· Modèle et quantité de GPU

· Capacité et vitesse de la mémoire et du stockage

Considérations stratégiques actuelles :

· Indicateurs d'efficacité : Performance par watt, durée totale d'entraînement des modèles

· Coût total de possession (TCO) : Coût global incluant matériel, énergie, maintenance et personnel

· Agilité métier : Délai du déploiement à la production

Cette transition marque le passage crucial d'une mentalité de centre de coût à une mentalité d'investissement dans la productivité pour les achats technologiques des entreprises.


Le GB200 a redéfini l'unité de calcul – passant du « serveur » à la « baie ». Ce n'est pas seulement une mise à niveau des performances, mais un changement complet de paradigme architectural. La quête d'efficacité dépasse le simple empilement de composants, et la chaîne de valeur du secteur se reconfigure. Dans cette transformation, une seule chose est certaine : s'y adapter ou être laissé pour compte.

Le nouveau siècle du calcul a commencé.

2018112912526472.webp

 Plaques froides à microcanaux


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Plaque de refroidissement liquide multi-circuit à tubes de cuivre intégrés : Solution ultime pour le refroidissement multi-sources

Lorsque votre équipement comporte plusieurs points chauds et que ceux-ci sont indépendants, ont des puissances dissipées différentes ou nécessitent un refroidissement isolé, les traditionnelles plaques liquides à circuit unique montrent leurs limites. La plaque liquide à tubes de cuivre encastrés avec multiples circuits est alors la solution clé pour résoudre cette problématique.


1-Pourquoi opter pour des circuits multiples ? Trois scénarios qui ciblent les défis


a. Isoler les interférences thermiques pour garantir les performances des unités critiques

Lorsque des composants comme les IGBT et les diodes, ou les CPU et GPU, sont densément regroupés, un circuit de refroidissement unique entraîne un “transfert de chaleur” croisé entre eux. Ce phénomène contraint les composants à basse température à fonctionner dans un environnement surchauffé. La conception multi-circuits équivaut à doter chaque dispositif d'un “système de climatisation dédié”, éliminant ainsi toute interférence thermique. Elle garantit que chaque unité fonctionne dans sa plage de température optimale, améliorant ainsi les performances et la stabilité globales du système.

b. Mettre en œuvre la redondance pour construire une architecture haute fiabilité

Dans les domaines où la fiabilité est primordiale (comme les serveurs ou les stations de base de télécommunications), la défaillance d'un unique circuit de refroidissement peut entraîner l'arrêt du système. La conception multi-circuits permet de construire un système de refroidissement redondant de type “N+1”. Si un circuit vient à tomber en panne, les autres circuits peuvent continuer à assurer une capacité de refroidissement de base, gagnant un temps précieux pour la maintenance et constituant ainsi la pierre angulaire d'une conception à haute disponibilité.

c. S'adapter aux layouts atypiques et aux besoins de refroidissement différenciés

Face à des sources de chaleur disposées de manière irrégulière, un circuit unique peine à assurer une dissipation thermique uniforme. La solution multi-circuits permet une approche “sur mesure”. Vous pouvez personnaliser avec flexibilité le trajet de chaque tube de cuivre en fonction de la forme et de la disposition réelles des sources de chaleur, couvrant ainsi avec précision chaque point chaud via un cheminement de fluide optimal. Parallèlement, il est possible d'affecter un débit plus important aux circuits refroidissant les composants à haute puissance, et un débit moindre à ceux refroidissant les composants à faible puissance, permettant une allocation optimale des ressources de refroidissement.

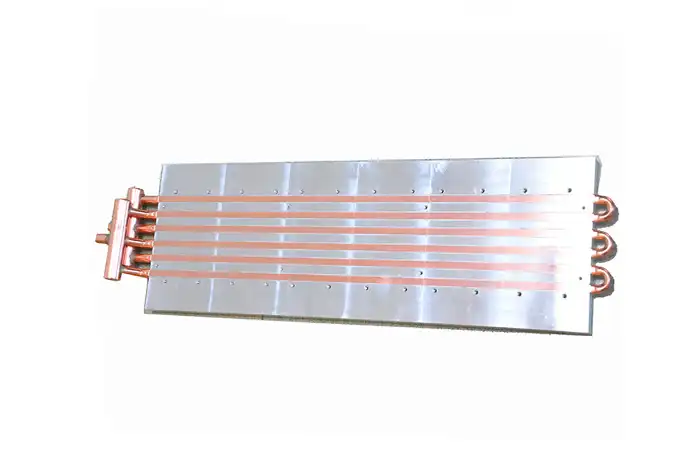
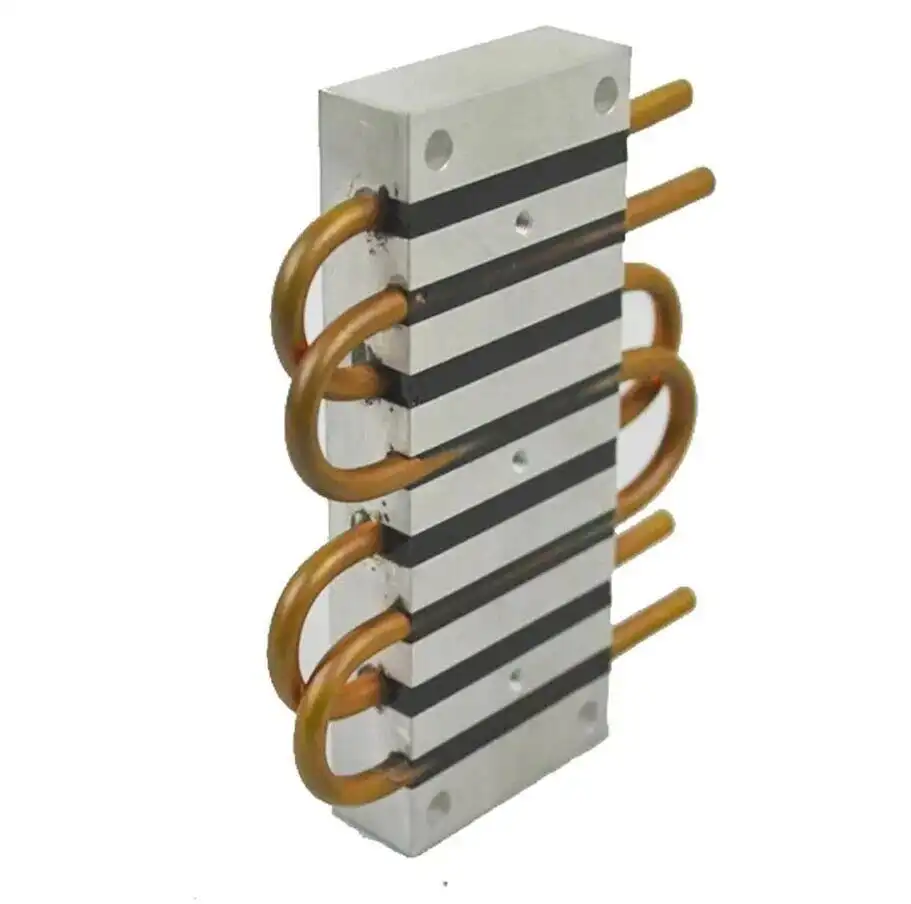
 图1.webp

Figure 1 : Plaque de refroidissement liquido multi-circuit à tubes de cuivre intégrés


2-Conception et fabrication : Comment équilibrer performance et fiabilité dans un espace restreint ?

Dans une conception multi-circuits, l'espacement entre les canaux est un facteur clé qui détermine le succès ou l'échec.


a. Limite thermique : Prévenir le “court-circuit thermique”

Si l'espacement entre les canaux adjacents est trop faible, même si les canaux sont indépendants, la chaleur se transmettra rapidement à travers la plaque d'aluminium située entre eux, réduisant considérablement l'efficacité de l'isolation. Grâce à des simulations et des tests, nous avons établi un principe d'espacement de base ≥ 1,5 fois le diamètre du tube pour garantir l'indépendance thermique.

b. Ligne rouge structurelle : Préserver la « ligne de vie » de la résistance à la pression

La plaque d'aluminium entre les canaux est le maillon faible qui résiste à la pression interne. Un espacement trop étroit entraîne une résistance mécanique insuffisante des nervures, présentant un risque de déchirure sous les chocs de pression. Grâce à des simulations de contraintes mécaniques, nous garantissons que la contrainte entre les canaux reste bien en deçà de la limite d'élasticité du matériau dans toutes les conditions de fonctionnement, éliminant ainsi tout risque de “rupture de plaque”.

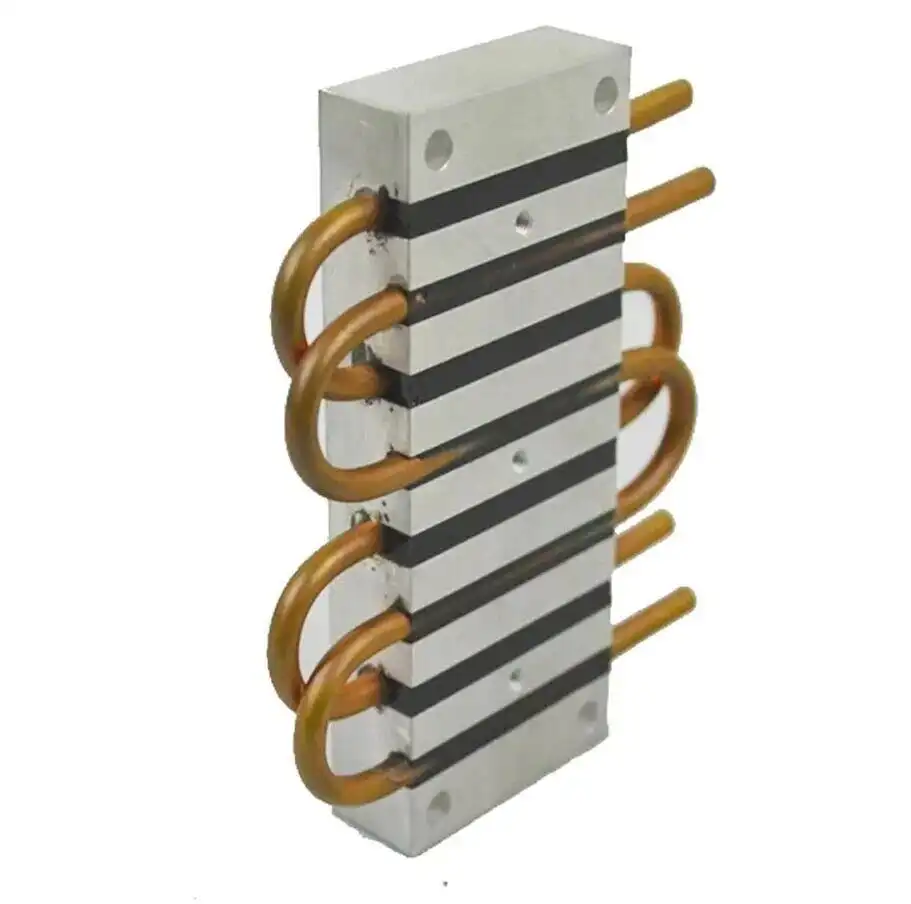
图2.webp

Figure 2 : Plaque de refroidissement liquido à tubes de cuivre intégrés


c. Limite technologique : Garantir une “fabrication de précision”

Un espacement étroit représente un défi considérable pour les outils de fraisage. Forts d'une riche expérience en fabrication, nous corrélons l'espacement au diamètre de l'outil. Cela nous permet d'assurer un usinage efficace tout en obtenant des parois de rainures lisses et planes, posant ainsi les bases pour la nidification serrée des tubes de cuivre et une association à faible résistance thermique.


3- Points clés de la mise en œuvre technique

La réussite d'une conception multi-circuits nécessite de maîtriser les points essentiels suivants :


a. Conception collaborative

Il est recommandé d'intégrer les considérations thermiques et mécaniques dès la phase conceptuelle. Il faut prendre en compte de manière globale la disposition des canaux, la résistance structurelle et les capacités de fabrication afin d'éviter des modifications de conception ultérieures.

b. Contrôle du procédé

• Utiliser une fraisage CNC de haute précision pour garantir la tolérance sur la largeur des rainures et la qualité de surface.

• Recourir à la technique de cintrage de tube avec mandrin pour assurer la libre circulation et l'uniformité de l'épaisseur de paroi du tube de cuivre après pliage.

• Appliquer un processus fiable de nidification et de fixation pour empêcher tout déplacement des tubes de cuivre dans des conditions de vibration.

c. Vérifications et tests

Un système complet de tests comprend :

• Test d'étanchéité à l'air à 100%

• Test des caractéristiques débit-perte de charge

• Validation des performances thermiques (résistance thermique)

• Test de pression d'éclatement


En résumé, la plaque watercooling à tubes de cuivre encastrés avec multiples circuits est une solution performante pour résoudre les problèmes de dissipation de chaleur complexes avec de multiples sources de chaleur. La clé du succès réside dans une compréhension approfondie de sa logique de conception et dans la recherche du meilleur équilibre entre performance et fiabilité.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Plaque froide à tubes de cuivre encastrés : Fabrication du cintrage à l'usinage final

1- Prétraitement du Tube de Cuivre (Cintrage et Écrasement)

Objectif : Façonner un tube de cuivre rond et droit en une forme plate correspondant parfaitement à la géométrie du circuit de fluide conçu.


a. Choix du Matériau : Pourquoi le Cuivre sans Oxygène ?

Le cuivre sans oxygène (C1220), d'une pureté ≥ 99.9% et sans oxydes aux joints de grains, offre une ductilité exceptionnelle, semblable à de la pâte. Il résiste à la fissuration et aux micro-fissures lors du cintrage et de l'écrasement, garantissant ainsi la fiabilité finale.

b. Rayon de Cintrage : La Limite de Sécurité

Le rayon de courbure minimum est une règle absolue : ≥ 1,5 fois le diamètre du tube. En deçà, la paroi externe du tube est excessivement étirée, s'amincit et peut se rompre. L'utilisation d'une cintreuse à mandrin est cruciale pour éviter le plissement de la paroi interne.

c. Écrasement : Une "Mise en Forme" de Précision

L'écrasement n'est pas une simple compression, mais une déformation plastique contrôlée via des matrices de précision. La hauteur de la conduite après écrasement ne doit pas être inférieure à 30% du diamètre intérieur d'origine. L'objectif principal est d'obtenir une épaisseur de paroi uniforme, sans plis localisés ("dead folds") ou amincissement excessif, qui deviendraient des points de fuite potentiels.

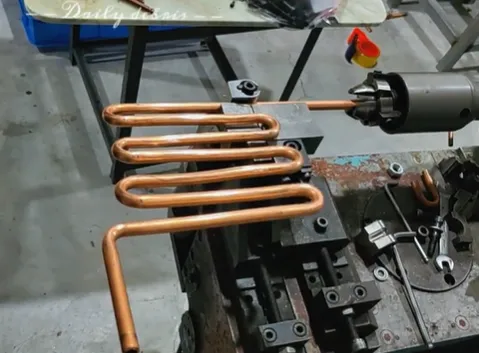
1.webp

Figure 1 : Cintrage du caloduc


d. Séquence des Opérations : Cintrage avant ou après Écrasement ?

La séquence est impérative : "Cintrer d'abord, Écraser ensuite". Le cintrage d'un tube rond est un procédé maîtrisé et fiable. Si le tube est écrasé en premier, le cintrage avec un petit rayon devient quasi impossible sans déformation majeure, et la géométrie interne de la conduite serait gravement altérée, entraînant une augmentation drastique de la perte de charge.


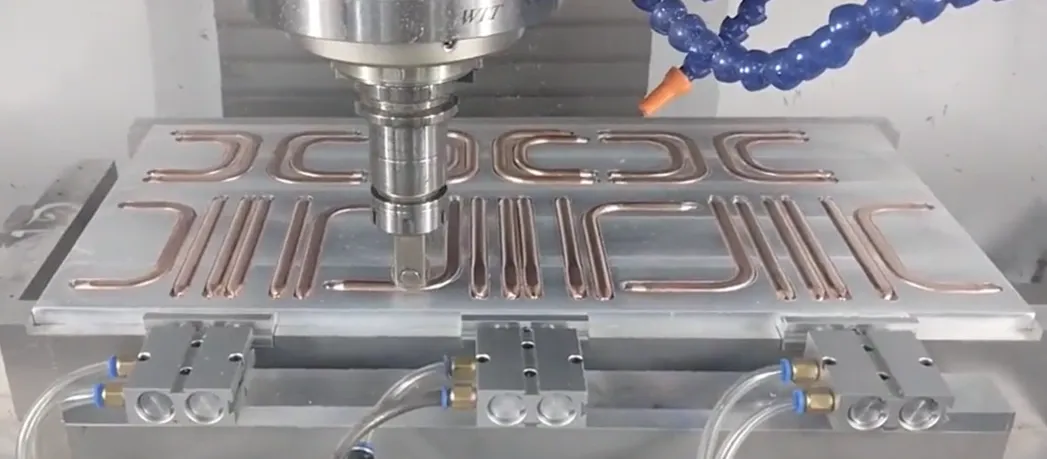
2- Usinage du Substrat (Fraisage de Rainure de Précision)

Objectif : Usiner une "orbite" aux dimensions précises dans le substrat en aluminium pour y loger le tube de cuivre.

 2.webp

Figure 2 : Tube de cuivre encastré


a. Conception de la Largeur : Ajustement Serré

La largeur de la rainure doit être conçue légèrement inférieure à celle du tube de cuivre écrasé (généralement de 0,05 à 0,1 mm de moins), créant un "ajustement serré". Cela permet de "maintenir" fermement le tube par friction, constituant la base d'une fixation primaire et de la réduction de la résistance thermique de contact.

b. Contrôle de la Profondeur : Surépaisseur pour le Fraisage Final

La profondeur de la rainure détermine la hauteur de saillie du tube de cuivre après encastrement. Cette hauteur constitue la surépaisseur d'usinage pour le procédé de fraisage final ultérieur. L'uniformité de la profondeur de rainure influence directement l'uniformité de l'épaisseur de paroi résiduelle finale du tube de cuivre.

c. Outil et "Vibrations de l'Outil"

Lors du fraisage de rainures étroites et profondes, un rapport longueur/diamètre élevé de la fraise entraîne facilement des "vibrations", causant une rugosité des parois et des écarts dimensionnels. Ainsi, l'espacement entre les conduites ne peut être trop réduit ; il doit impérativement laisser de la place pour la robustesse et la rigidité de l'outil.

d. Propreté : La Qualité Invisible

Après le fraisage, les copeaux d'aluminium et les résidus d'huile doivent être éliminés à 100%. Tout résidu forme une couche isolante entre le tube de cuivre et le substrat en aluminium, augmentant considérablement la résistance thermique de contact et dégradant fortement les performances de dissipation thermique.


3- Encastrement et Fixation

Objectif : Insérer avec précision le tube de cuivre formé dans la rainure du substrat et créer une liaison solide.


a. Ajustement Serré : Force de Fixation Principale

Grâce à une conception dimensionnelle précise, le tube de cuivre est "pressé" par une force externe dans une rainure légèrement plus étroite. La force de rappel élastique du matériau génère une pression normale importante, qui est la source principale de la force de fixation.

3.webp

Figure 3 : Fixation du caloduc


b. Fixation Secondaire : Anti-"Effet de Bascule"

Avec seulement l'ajustement serré, les extrémités du tube de cuivre peuvent se soulever sous contrainte thermique. Une fixation secondaire est requise : Micro-soudage (haute résistance, contrôle thermique crucial) ou Époxy haute conductivité thermique (faible contrainte, risque de vieillissement).

c. L'Ennemi de la Résistance Thermique de Contact

L'air entre le tube de cuivre et la rainure en aluminium est un mauvais conducteur de chaleur et constitue la source principale de la résistance thermique de contact. La colle haute conductivité ou la soudure peuvent combler les micro-vides, remplacer l'air et réduire significativement la résistance thermique.

d. Alerte à la Corrosion Électrochimique

L'aluminium et le cuivre en présence d'un électrolyte forment une pile galvanique, où l'aluminium (anode) se corrode. Il est impératif de garantir l'étanchéité du système de refroidissement et d'utiliser de l'eau déionisée / un liquide de refroidissement anticorrosif pour couter le chemin de corrosion au niveau du système.


4- Mise en Forme de Surface (Fraisage Final vs. Noyage)

Objectif : Obtenir une surface de dissipation thermique, apte au montage des puces, présentant une haute planéité et une faible résistance thermique.


a. Fraisage Final : Le Roi des Performances

Utilise un outil ultra-dur pour usiner simultanément le cuivre et l'aluminium, créant une surface parfaite, plane et coplanaire. Cela permet au composant d'être en contact direct et étendu avec le tube de cuivre, excellent conducteur, pour une résistance thermique minimale.

b. Tube Noyé : Le Gardien de la Fiabilité

Le tube de cuivre rond est encapsulé dans une matrice de résine époxy haute conductivité thermique. Le tube garde sa forme ronde pour une meilleure résistance à la pression. Le remplissage assure une protection supplémentaire et un effet tampon de contrainte, offrant une fiabilité supérieure, mais une résistance thermique légèrement plus élevée que le fraisage final.

c. Épaisseur de Paroi Finale : La Ligne de Vie

L'objectif de contrôle clé du fraisage final est l'épaisseur de paroi résiduelle du tube de cuivre. Un équilibre est impératif entre performance (paroi mince) et fiabilité/anti-perçage (paroi épaisse). Elle est typiquement maîtrisée dans une plage optimale de 0,15 à 0,3 mm.

d. Planéité : Garantie du Contact

Quel que soit le procédé, la planéité de la surface de montage (exigence typique < 0,1 mm) est un critère absolu. Toute micro-irrégularité doit être comblée par de la pâte thermique. Une mauvaise planéité entraîne une augmentation drastique de la résistance thermique de contact et un échec de la dissipation.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Innovations et défis de la Batterie électrique voiture composition : analyse de quatre structures principales de batterie électrique voiture

Pour améliorer l'autonomie et la capacité des véhicules électriques, les  blocs de batteries de traction  évoluent d'une disposition monocouche vers une  structure multicouche. Cette transition augmente significativement la  densité énergétique, mais apporte également de nouveaux défis structurels. Cet article explorera trois aspects: les problèmes clés, les solutions principales et les orientations technologiques futures.


1- Défis clés : Les problèmes mécaniques de l' empilement multicouche 

Passer d'un  bloc batterie  monocouche à un empilement  multicouche  va bien au-delà d'une simple superposition. Cela remodele l'environnement mécanique interne et les  chemins de charge  externes, posant quatre défis majeurs:


a. Augmentation drastique des  charges  verticales et risque de  fluage des matériaux

・Dans une  structure multicouche, le poids des  cellules, des  modules  et des  éléments structurels  s'accumule couche par couche. La  charge de compression statique  supportée par les couches inférieures est bien supérieure à celle des couches supérieures.

・Cette  contrainte de compression élevée  constante met à rude épreuve les  performances à long terme  des matériaux, en particulier leur  résistance au fluage  (déformation plastique lente dans le temps sous  contrainte constante ).

・Si le  support intercouches  ou les  composants de fixation des cellules  subissent du  fluage, cela entraîne un  relâchement de la précontrainte, affectant la  durée de vie en cycle des cellules  et la  stabilité du contact interfacial. Il est donc crucial de trouver des matériaux combinant  légèreté  et excellente  résistance au fluage.


b.  Effet de superposition  des  forces de gonflement  et  stabilité structurelle

・Les  batteries lithium-ion, lors de la  charge et décharge, subissent un  "effet respiratoire"  dû aux  changements de volume  des  matériaux d'électrode, entraînant un  gonflement des cellules. Dans une  structure d'empilement multicouche, les  forces de gonflement  s'accumulent couche par couche, exerçant une pression énorme sur les  modules  des couches inférieures.

・Cette  contrainte cyclique  peut facilement provoquer un  gonflement du boîtier, une  défaillance de l'étanchéité, une  compression des éléments structurels, un  court-circuit des cellules, et accélérer la  dégradation des performances de la batterie. Un contrôle efficace nécessite une  surveillance en temps réel  par des  capteurs intégrés  combinée à une  simulation numérique , guidant ainsi la  conception optimisée de la structure.


c. La contradiction centrale entre  utilisation de l'espace  et  densité énergétique

・Répondre à la  gravité  et aux  forces de gonflement  nécessite des  structures de renforcement  (comme ajouter des  traverses, épaissir les  tôles ), mais cela occupe un espace précieux et ajoute du poids, entrant en conflit avec l'objectif principal d'améliorer la  densité énergétique volumique  et la  densité énergétique massique.

・La solution réside dans l' optimisation structurelle  et l'application de  matériaux efficaces, ce qui favorise la transition des  blocs batterie  vers une  conception mixte multi-matériaux.


d.  Chemins de transfert  des  charges de collision  et amélioration de la redondance de sécurité

・L' augmentation de la hauteur  du  bloc batterie  aggrave la  charge mécanique  lors d'un  impact latéral  ou d'un  impact par le bas; sa  structure surélevée  amplifie l' effet de levier, exigeant une plus grande  résistance des points de connexion  et une  rigidité propre  du  bloc batterie.

・Il est nécessaire d'utiliser des  matériaux anti-chocs  et une  conception intégrée  pour optimiser le  transfert de force  et l' absorption d'énergie, garantir la  sécurité des cellules  dans des  conditions extrêmes, et ainsi favoriser le développement de la technologie d' intégration batterie-carrosserie  ( CTC ), faisant du  bloc batterie  une partie importante de la  structure de la carrosserie.


2- Analyse comparative des principales solutions structurelles

Pour relever ces défis, l'industrie explore plusieurs solutions innovantes:


a. Plateau moulé sous pression en une pièce  ( One-piece Die-cast Tray )

・Avantages: Degré d'intégration  élevé, réduit le  nombre de pièces, améliore la  rigidité globale, l' homogénéité  et l' étanchéité. Le  procédé  permet des  formes géométriques complexes, facilitant l'intégration du  refroidissement, des  nervures de renfort  et des  points de montage. La  structure globale  aide à gérer les  contraintes complexes.

・Défis: La  fonderie sous pression intégrale  d'un  cadre multicouche  exige des  équipements, des  moules  et un  procédé  très exigeants, coûteux. La  réparation après collision  est difficile ou impossible. La  structure rigide globale  peut manquer de  flexibilité  pour gérer les  forces de gonflement différentielles   intercouches.


b. Modularité à cadre multi-niveaux  ( Multi-level Frame Modular )

・Avantages: Conception et fabrication  flexibles, facilitant la  production, la  maintenance  et le  remplacement. Convient naturellement à une  conception mixte multi-matériaux, permettant d'optimiser les  performances  et le  coût  par  niveau. S'inspire du concept de  stratifié quasi-isotrope  des  composites  pour optimiser la  réponse mécanique globale, disperser les  contraintes.

・Défis: Nombreux  composants  et  connecteurs, assemblage complexe, les  tolérances cumulées  affectent la  précision  et la  précontrainte. De nombreuses  interfaces de connexion  ( boulons, rivets ) sont des  points de défaillance potentiels  et augmentent le poids.


c.Structure sandwich hybride multi-matériaux  ( Hybrid Material Sandwich Structure )

・Avantages: Excellente  efficacité de légèreté  et  rigidité spécifique  très élevée ( panneaux haute résistance  +  âme légère  comme  mousse  /  nid d'abeille en aluminium ). Forte  résistance à la flexion, l' âme  offre une  isolation thermique  et des  propriétés d'absorption d'énergie, améliorant la  sécurité thermique  et la  sécurité en cas de collision. Correspond à la tendance de l' intégration multifonctionnelle.

・Défis: Procédé de fabrication  complexe, coût élevé. La  résistance de l'interface de liaison  et la  durabilité à long terme  entre les  panneaux  et l' âme  sont cruciales. L' âme  doit avoir une excellente  résistance au fluage en compression.


d.  Structure nid d'abeille biomimétique

・Avantages: En théorie, conception  biomimétique  idéale (imitant l' hexagone  des  alvéoles ) pour une  légèreté extrême, une  haute rigidité  et une  résistance à la compression. Offre un  support uniforme, forte  capacité d'absorption des chocs.

・Défis: Fabrication  extrêmement complexe et coûteuse, difficulté d' intégration  avec le  système de refroidissement  etc. Actuellement surtout au stade de la  recherche avancée, une  application commerciale à grande échelle  prendra encore du temps.


3- Directions clés pour les percées technologiques

Les percées clés futures pour résoudre les  problèmes de conception  de l' empilement multicouche  résident dans:


a.  Innovation en matériaux et procédés  pour l' équilibre légèreté-rigidité

・Matériaux: Optimisation continue des  CFRP, alliages d'aluminium,  alliages de magnésium; développement de nouveaux  polymères multifonctionnels  et  composites  combinant  faible fluage, haute isolation, bonne conduction thermique, usinabilité.

・Procédés: Développement des  techniques de liaison avancées  ( soudage par points par résistance, soudage laser, soudage par ultrasons ) pour réaliser une  liaison multi-matériaux  fiable et légère.


b.  Gestion adaptive  des  forces de gonflement

Passer d'une approche de  "résistance rigide"  à une approche de  "adaptation flexible", créant un  système à réponse dynamique  pour maintenir les  cellules  dans un  environnement de contrainte optimal  tout au long de leur  cycle de vie.

图片1.jpg

Figure 1 : Soudage laser robotisé d'un plateau de batterie


c.  Connexion intercouches  et  révolution de l'intégration

・Techniques de connexion: Évolution des  liaisons mécaniques  par  boulons  vers le  collage  par  adhésifs structuraux  et le  soudage avancé, pour une  distribution des contraintes  plus uniforme, une  bonne étanchéité  et une  résistance à la fatigue.

・Intégration ultime: Le  CTC  /  CTB  ( Cell-to-Chassis  /  Body ) est une direction importante pour l' intégration  future des  blocs batterie . En supprimant le  boîtier indépendant  et en intégrant directement les  cellules  ou  modules  dans le  châssis, l' empilement multicouche  devient lui-même un  élément de structure de la carrosserie  (comme une  traverse  ou le  plancher ), résolvant fondamentalement les  limitations d'espace  et maximisant la  fonction structurelle de la batterie . Atteindre cette technologie nécessite une  collaboration approfondie  entre les domaines de la  batterie, de la  structure, de la  gestion thermique  et de la  sécurité, c'est la  forme ultime  du concept  "la structure comme fonction".

图片2.jpg

Figure 2 : Plateau de batterie d'un bloc de batteries de traction


L' empilement multicouche  est un choix inévitable pour améliorer la  densité énergétique  des  batteries, mais il apporte également d'énormes défis en termes de  structure, de  forces de gonflement  et de  sécurité . La solution réside dans l' innovation matérielle, l' optimisation structurelle biomimétique  et la  gestion intelligente  des  forces de gonflement. En fin de compte, le  bloc batterie   fusionnera profondément  avec la  carrosserie, devenant un  "châssis énergétique" intégré. 


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Le champ de bataille central des camions électriques lourds : analyse approfondie de la disposition et de la technologie d'empilement des batteries

Le champ de bataille central des camions électriques lourds : analyse approfondie de la disposition et de la technologie d'empilement des batteries


Lorsqu'un camion électrique lourd chargé de marchandises circule sur l'autoroute, le secret central qui lui permet de parcourir des centaines de kilomètres est caché dans le châssis et le compartiment batterie du véhicule. Aujourd'hui, alors que la vague d'électrification des camions lourds balaie l'industrie mondiale de la logistique, la disposition du système batterie et la technologie d'empilement sont devenues des clés déterminantes pour le succès sur le marché.

图片3.png 

Figure 1 : Solution de refroidissement liquide de la batterie d'un camion électrique lourd


    1-Disposition des batteries : comment trois grandes solutions remodelent la forme des camions électriques lourds ?


    a. Disposition dorsale : le choix agile pour le transport courte distance

·Adaptation au scénario : Transport courte distance dans des scénarios fermés comme les ports, les mines, les aciéries

·Avantage central : Capacité de changement de batterie ultra-rapide (le temps spécifique nécessite une vérification par test réel), augmentant le taux de disponibilité du véhicule

·Limite de performance : La capacité de la batterie est limitée (généralement <350kWh dans l'industrie), un centre de gravité élevé affecte la stabilité à haute vitesse

·Coût spatial : Occupe l'espace de la soute à marchandises ou de la cabine, réduisant la capacité de chargement


    b. Disposition sur châssis : le roi de l'autonomie pour les lignes longue distance

·Percée en capacité : La capacité de la batterie peut dépasser 500kWh (comme la solution de 513kWh rendue publique par l'industrie)

·Magie de l'espace : Utilisation efficace de l'espace du châssis, évitant l'empiètement sur la soute 

·Bonus sécurité : Conception à centre de gravité ultra-bas améliorant la stabilité à haute vitesse

·Seuil technologique : Développement intégré au châssis, exigences plus élevées en matière de protection et de gestion thermique 


    c. Disposition latéro-basale : le moteur d'efficacité des réseaux d'échange de batteries 

·Révolution de l'échange : L'échange latéral améliore l'efficacité opérationnelle

·Équilibre spatial : Maintient une soute à marchandises intacte, l'autonomie se situe entre celle des dispositions dorsale et sur châssis

·Défi sécurité : Nécessite un renforcement de la structure de protection contre les chocs latéraux


    2-Technologie d'empilement : solutions d'intégration efficaces pour les packs batterie des camions lourds

La technologie d'empilement multicouche devient une voie clé pour améliorer la densité énergétique :

 图片4.png

Figure 2 : Boîtier d'intégration à empilement avec refroidissement liquide pour camion lourd


a. Technologie d'empilement intégré sans cadre :

·Cellules empilées directement, réduisant les pièces structurelles · Suppression des modules et du cadre, les cellules sont directement "empilées sans intervalle en direction Z "

·Améliore significativement la densité énergétique du système

·Prend en charge la technologie de charge ultra-rapide (les performances spécifiques nécessitent une vérification par test réel)


b. Intégration du module au châssis (comme les technologies MTB/CTC)

·Technologie MTB : Le module est connecté directement au châssis, lutilisation volumétrique est significativement améliorée

·Batterie Qilin (CTP 3.0) : Taux d'utilisation volumétrique de 72%, densité énergétique de 255 Wh/kg

·Technologie CTC : Les cellules sont intégrées dans la structure du châssis, allégeant de 10%


c. Innovation dans la forme des cellules (comme la batterie Lame)

·Arrangement serré de cellules plates, améliorant l'utilisation volumétrique (données publiques de BYD > 50 %)

·Surmonte le goulot d'étranglement de la densité énergétique des phosphates de fer lithié


    3-Les défis technologiques centraux des camions électriques lourds

Défi 1 : Sécurité structurelle

·Conditions extrêmes : Le choc latéral contre poteau constitue une menace mortelle pour la disposition latérale 

·Solutions innovantes : Boîtier en alliage d'aluminium haute résistance + structure tampon ; Optimisation par simulation de choc (FEA) ; Tests de choc mécanique dépassant les standards nationaux.


Défi 2 : Gestion thermique

·Alerte emballement thermique : Le contrôle de la différence de température dans le pack est crucial

·Percée technologique : Refroidissement latéral par plaque liquide (différence de température < 3°C) ; Technologie de refroidissement direct par frigorigène ; Contrôle dynamique par commande prédictive (MPC).


Défi 3 : Fatigue due aux vibrations

·Tueur caché : Les vibrations routières provoquent des dommages structurels

·Stratégies : Optimisation de la répartition des contraintes par empilement en direction Z ; Tests sur banc de vibration selon spectre routier ; Application de matériaux à haut amortissement.


    4-Trois tendances majeures guident le développement actuel

·Disposition sur châssis dominante pour les lignes moyenne et longue distance : Les caractéristiques de haute autonomie (>500 kWh) et de faible centre de gravité en font le choix privilégié

·Intégration profonde avec la technologie CTC : Fusion de la batterie et de la structure du châssis, améliorant l'utilisation de l'espace et la rigidité du système 

·Popularisation de la gestion thermique intelligente : Les algorithmes d'IA permettent un contrôle de température précis (différence de température < 5°C), prolongeant la durée de vie de la batterie · Évolution de la technologie des batteries à l'état solide : Les batteries semi-solides accélèrent leur commercialisation, le potentiel se concentrant sur l'amélioration de la sécurité et de la densité énergétique


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Franchir le fossé :Défis extrêmes de sécurité thermique et voies de percée à l'ère des camions électriques 500 kWh+

La vague des camions électriques balaie l'industrie mondiale du transport logistique, apportant une dynamique puissante aux objectifs de "double carbone". Cependant, avec l'explosion de la demande d'autonomie, les systèmes de batteries dépassent couramment les 500 kWh, voire s'approchent des 1000 kWh. Cela équivaut à embarquer une "forteresse d'énergie" mobile, dont les risques potentiels de sécurité thermique atteignent une ampleur inédite. Lorsque les trois indicateurs de sécurité extrême que sont la "capacité ultra-élevée", la "propagation thermique ultra-rapide" (< 2 minutes) et la "résistance aux chocs ultra-élevée" (> 1500 kJ) se combinent, l'industrie est confrontée à un fossé technologique majeur. Cet article analyse ces défis et explore des solutions systémiques pour construire une ligne de défense spécifique aux camions électriques. 


图片.jpg

Figure 1 : Solution d'empilement triple des cellules courtes


1-L'ère des 500 kWh+ : Opportunités et défis de sécurité

a. L'augmentation de capacité devient la norme : Pour répondre aux besoins de transport lourd sur longue distance, les batteries des camions électriques sont passées rapidement de 200-300 kWh à plus de 600 kWh. Les géants du secteur proposent désormais des solutions de 500 kWh, 600 kWh, voire 1000 kWh, marquant l'avènement de l'ère des très grandes capacités.

b. La maturité de la technologie des batteries LFP (Lithium Fer Phosphate) est un facteur clé, leurs avantages en termes de sécurité et de durée de vie en cycle en faisant le choix privilégié pour les camions lourds.


2-Les "trois défis" d'une sécurité extrême

a. Contrôle ultime de la propagation thermique (< 2 minutes) :

· Objectif principal :

La conception de sécurité doit retarder ou bloquer la propagation thermique, créant une fenêtre de temps pour l'évacuation et les secours (comme les 5 minutes d'alerte requises par la norme chinoise GB 38031-2020).

· Réalité alarmante :

Dans une batterie de 500 kWh+ à haute densité, l'énergie libérée par un seul cellule en emballement thermique peut déclencher une réaction en chaîne catastrophique. Des tests montrent une propagation extrêmement rapide : un cas a enregistré 22 secondes pour envahir tout le compartiment, 5 secondes pour enflammer les modules adjacents, et un temps minimal de propagation entre modules d'environ 44 secondes.

· Difficulté et lacune majeures : Comment garantir efficacement que la propagation thermique entre modules soit contrôlée à plus de 2 minutes ?

Aucun système commercial pour camions lourds n'a encore publiquement promis et validé cette exigence rigoureuse.


b. Mur de résistance aux chocs (> 1500 kJ) :

· Besoin central :

L'énergie d'impact d'un camion lourd chargé dépasse largement celle d'une voiture particulière, dépassant facilement 1500 kJ. Le bloc-batterie, élément structurel du châssis, doit donc être ultra-résistant pour rester intact après un choc, évitant tout dommage interne pouvant provoquer un emballement thermique.

· Réalité alarmante :

Les normes actuelles (comme GB/T 31467.3-2015, UNECE R100) définissent mal ou sous-estiment les seuils d'énergie d'impact pour les batteries de camions lourds. Les données certifiées de tests d'impact de niveau 1500 kJ sont extrêmement rares. Bien que des simulations à plus haute énergie (comme 2500 kJ) existent, la validation complète d'un système reste un défi colossal.

· Difficulté et lacune majeures :

Manque de normes claires pour la protection contre les chocs à haute énergie et de solutions pleinement validées.


c. Risque de catastrophe secondaire (explosion des marchandises & paralysie routière) :

· Risque d'explosion des marchandises :

Les flammes à haute température d'un emballement thermique peuvent enflammer les marchandises (surtout les produits dangereux), créant une chaîne catastrophique : "emballement de la batterie → incendie de la cargaison → explosion".

· Risque de paralysie routière :

L'extinction d'un incendie de batterie lithium est difficile (nécessite de grandes quantités d'eau de refroidissement continue) et les risques de ré-ignition sont élevés. Un camion de plusieurs tonnes en feu sur une route ou dans un tunnel complique les secours (coupure haute tension, protection contre les gaz toxiques), prolonge les interventions (jusqu'à plusieurs heures, avec des impacts pouvant durer 24 heures), et peut paralyser gravement le trafic, avec des conséquences sociétales majeures.

· Difficulté et lacune majeures :

Manque de normes quantitatives pour le déblocage rapide des routes et de systèmes de gestion des urgences efficaces.


3-Construire la défense : Conception d'un système d'alerte thermique : Quadruple couche de protection

法语.png

Tableau 1 : Protection complète "Détection-Analyse-Blocage-Réponse"


4-Solution de gestion thermique : Renforcer le système d'alerte

Système à refroidissement liquide : Intègre des plaques froides efficaces pour éliminer les points chauds locaux et maintenir une différence de température entre cellules < 3°C.

Conception modulaire : Structure de modules indépendants et amovibles, permettant un remplacement rapide des unités défaillantes.

Plateforme de surveillance intelligente : Analyse en temps réel de l'état de santé de la batterie via le cloud, avec envoi automatique des alertes aux équipes de maintenance.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


La percée des camions lourds à énergie nouvelle avec des batteries de 600 kWh : comment conquérir le marché de la logistique des lignes principales ?

Dans le marché des camions lourds à énergie nouvelle, la "course à la capacité des batteries" est devenu un mot-clé : les modèles principaux dépassent désormais 370 kWh, et des versions avec plus de 600 kWh font leur apparition. Il ne s'agit pas seulement d'une avancée technique, mais aussi d'une déclaration d'intention du secteur pour conquérir le marché de la logistique des lignes principales------en augmentant l'autonomie pour résoudre le problème clé des utilisateurs, "l'angoisse de l'autonomie", et en optimisant le coût total de possession (TCO). Cet article décrypte la logique commerciale et les percées technologiques derrière cette tendance.


1-Logique commerciale : pourquoi faut-il "augmenter la capacité des batteries" ?

a. Un besoin dicté par les scénarios d'utilisation

· Scénarios fermés (trajets courts et fréquents) : Les ports, les mines, etc., reposent sur le modèle d'échange de batteries (recharge en 3-5 minutes), où une batterie de 280 kWh suffit.

· Logistique des lignes principales (transport longue distance) : Représentant 70% du fret total, elle nécessite une autonomie unique de plus de 500 km. Les batteries de 600 kWh+ deviennent la "clé" pour pénétrer ce marché.


b. L'équilibre économique du TCO 屏幕截图 2025-08-12 125132.png

Conclusion clé : Lorsque la distance journalière dépasse 300 km, le TCO des camions à échange de batteries devient plus avantageux que celui des camions diesel.


b. Innovation de modèle : résoudre le problème des coûts

· Location de batteries (BaaS) : L'utilisateur achète le "véhicule nu" et loue la batterie mensuellement (5 000-9 000 yuans), réduisant le coût initial de 30%.

· Services d'échange : Frais de service de 0,2-0,5 yuan par kWh, avec un coût énergétique total d'environ 2,73 yuans/km (proche des 2,8 yuans des camions diesel).

· Validation commerciale : Avec 50 échanges par jour, la période de récupération de l'investissement peut être réduite à 5 ans (IRR de 13,1%).


2-Percée technologique : comment équilibrer autonomie et poids ?

a. Compromis sur la disposition : l'espace au détriment du châssis

· Pour éviter que les batteries n'empiètent sur l'espace de chargement, le secteur optimise leur disposition. Par exemple, en les intégrant dans le châssis (remplaçant les modèles traditionnels montés à l'arrière), libérant ainsi de l'espace et réduisant le centre de gravité, ce qui peut améliorer la consommation d'énergie.

· Inconvénient : Cela réduit la garde au sol et la polyvalence de la conception du châssis.


b. Compromis sur la science des matériaux : la densité énergétique contre le poids

· Alléger le véhicule passe par l'augmentation de la densité énergétique des batteries (plus d'énergie stockée par unité de poids). Une densité plus élevée permet des batteries plus légères ou une autonomie accrue à poids égal.

· L'innovation repose sur les matériaux des batteries (par exemple, cathodes à haute teneur en nickel, anodes en silicium-carbone).

· Inconvénient : L'augmentation de la densité énergétique s'accompagne souvent de risques pour la sécurité, d'une durée de vie réduite, de coûts accrus et d'une capacité de charge rapide moindre, nécessitant des compromis difficiles.


c. Compromis sur le modèle commercial : le réseau contre la pression sur le véhicule

· Le modèle d'échange de batteries transfère habilement la pression de l'autonomie illimitée du véhicule vers le réseau. En installant des stations le long des lignes principales, les véhicules n'ont besoin que d'une batterie suffisante pour atteindre la prochaine station, sans porter une énorme batterie pour tout le trajet.

· Résultat : Cela réduit les exigences extrêmes en matière de capacité des batteries, rendant leur taille plus "raisonnable".


d. Gestion de la valeur résiduelle : l'avantage clé du BaaS

Les "banques de batteries" doivent développer des compétences sur tout le cycle de vie : surveillance de l'état de santé (SOH), réutilisation en cascade, système de recyclage.


图片1.png 

Figure 1 : Boîtier de batterie (pack) pour camion lourd


3-Tendances futures : de la "course à la capacité" à la "gestion efficace de l'énergie"

a. Innovations technologiques : Les batteries solides briseront les limites de la densité énergétique, rééquilibrant poids et autonomie.

b. Réseau de recharge : L'unification des standards d'échange pour camions lourds et la coordination avec le réseau électrique (par exemple, pour l'ajustement des pics) sont essentiels pour une mise à l'échelle.

c. Concurrence entre différentes technologies : Les camions lourds à hydrogène conservent un potentiel de substitution dans le transport longue distance et lourd.


Une stratégie étape par étape, une évolution sur le long terme

La "course à la capacité des batteries" est un choix inévitable pour les camions électriques afin de conquérir la logistique des lignes principales. Elle reflète un équilibre dynamique entre les besoins commerciaux et les réalités technologiques. Avec les progrès des batteries et la maturation des modèles commerciaux, le secteur passera de la "course à la capacité" à la "course à l'efficacité". Aujourd'hui, elle pousse les camions lourds à énergie nouvelle chinois à franchir une étape clé, passant de "niche" à "grand public".


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Plateau de batterie pour camions lourds en alliage d'aluminium : évolution et défis, de l'allégement haute résistance à l'intégration multifonctionnelle

Les camions lourds, principaux acteurs du transport routier de marchandises, voient la sécurité, la fiabilité et l'économie de leur système de batterie à haute capacité devenir des points focaux techniques. Le plateau de batterie, composant structurel clé pour supporter, protéger et gérer les modules de batterie, est confronté à des défis extrêmes sans précédent.

图片1.png

Figure 1 : Plateau de batterie pour camions lourds électriques


1- Défis extrêmes pour les plateaux de camions lourds

a. Exigences rigoureuses en matière de durabilité mécanique : vibrations, chocs et durée de vie de millions de kilomètres

La durée de vie prévue des camions lourds est ≥ 1,5 million de kilomètres, soit plus de 10 fois celle des voitures particulières. Le plateau de batterie doit, tout au long de cette "durée de vie complète", supporter continuellement trois types de charges mécaniques extrêmes :

Vibrations aléatoires à haute fréquence : Lorsqu'ils circulent chargés sur des routes non revêtues, en construction ou inégales, les châssis génèrent des vibrations aléatoires dans une bande de fréquence large de 5 Hz à 2 kHz. Ces vibrations mettent non seulement à l'épreuve la limite de fatigue du cadre principal du plateau, mais induisent également des microfissures dans les zones de concentration des contraintes telles que les soudures, les trous de boulons et les rabats, qui deviennent des points de départ de défaillances.

屏幕截图 2025-08-05 152735.png

Chocs instantanés à haute accélération (g) : Les ornières profondes, les freinages d'urgence ou les chutes lors du chargement/déchargement peuvent générer des accélérations de choc supérieures à 50 g en quelques millisecondes. Le plateau doit absorber/disperser l'énergie instantanément pour empêcher les cellules de se déplacer, de court-circuiter ou les enveloppes de se casser.

Endommagement par fatigue cumulative : Un million de kilomètres équivaut à des milliards de cycles de vibration. L'aluminium, sous contrainte alternée, tend à développer des fissures de fatigue qui se propagent, finalement causant la rupture structurelle. La tâche centrale de la conception consiste, par optimisation topologique, renforcement local, mélange de matériaux dissimilaires et contrôle des procédés, à retarder la formation de fissures jusqu'à la retraite du véhicule.


b. Défis complexes en matière de gestion thermique et de cycles thermiques

Les batteries de camions lourds génèrent une énorme quantité de chaleur en raison de leur très grande capacité (plusieurs centaines de kWh) et de leurs cycles de charge et décharge à haute puissance. De plus, leur environnement d'utilisation s'étend des régions froides aux régions tropicales, ce qui les expose à des écarts de température extrêmes.

Régulation sur une large plage de températures : Le plateau et le système de gestion thermique doivent maintenir la température des cellules avec précision dans la plage optimale de 25-40°C, avec un écart de température entre cellules < 5°C, pour des températures ambiantes de -40°C à +85°C.

Cycles de contrainte intense : Dans les tests d'vieillissement accéléré en laboratoire, ils doivent supporter des milliers de cycles de température violents de -40°C ↔ 85°C (vitesse de 5-15°C/min, maintien aux extrêmes de 5-15 minutes). Ce processus provoque des expansions et contractions thermiques répétées aux interfaces des matériaux (alliage d'aluminium / mastic d'étanchéité / pièces en plastique), ce qui met gravement à l'épreuve la fiabilité des points de soudure et de collage des circuits de refroidissement intégrés.


2- Solutions matérielles dominantes et technologies d'intégration multifonctionnelle

Pour relever ces défis, l'industrie a développé une voie technologique basée sur l'aluminium alliage haute résistance, évoluant vers une intégration multifonctionnelle avancée, tant en termes de choix de matériaux que de concepts de conception.

a. Choix de matériaux clés : La domination des alliages d'aluminium de série 6xxx

Dans la compétition avec l'acier, les alliages de magnésium et les composites, les alliages d'aluminium de série 6xxx (Al-Mg-Si) se sont imposés comme le matériau "dominant" pour les plateaux de batterie de camions lourds, grâce à leurs excellentes performances globales, leurs procédés de fabrication matures et leur rapport qualité-prix élevé.

Principaux grades et performances :

6061-T6 : C'est le grade le plus largement utilisé, réputé pour sa résistance exceptionnelle, sa bonne soudabilité et sa résistance à la corrosion.

6005A-T6 et 6063-T6 : En tant que choix complémentaires, ils présentent également de bonnes performances d'extrusion, adaptés aux composants avec des exigences de résistance légèrement moindres.

屏幕截图 2025-08-05 152744.png

b. Transformation des concepts de conception : gestion thermique et surveillance de l'intégrité structurelle

Le concept de conception des plateaux de batterie modernes pour camions lourds a connu une transformation radicale : il ne se limite plus à être un "support" fournissant une assistance physique, mais a évolué en une "plateforme de régulation thermique intelligente" hautement intégrée. Cette tendance se manifeste principalement dans deux directions technologiques :

Intégration efficace de la gestion thermique (application mature) : C'est actuellement le domaine d'intégration le plus mature technologiquement et le plus largement utilisé. L'idée centrale est d'intégrer directement la fonction de refroidissement dans la conception structurelle du plateau, pour une gestion thermique efficace et compacte.

Exploration de la surveillance de l'intégrité structurelle (SHM) (phase précoce) : L'objectif de cette technologie est de prévenir les dommages structurels potentiels (tels que les fissures, les déformations) du plateau lors de son utilisation à long terme. Elle en est encore à la phase de validation et de recherche en laboratoire, et manque de cas de déploiement commercial à grande échelle ainsi que de données suffisantes sur la fiabilité à long terme en fonctionnement.


3- Analyse des voies de procédés de fabrication clés

Les procédés de fabrication des plateaux de batterie de camions lourds déterminent directement leurs coûts, leurs performances et leur efficacité de production. La voie dominante actuelle repose sur une combinaison clé d'extrusion de profilés en aluminium et de soudage par friction malaxage (FSW), qui s'adapte parfaitement aux exigences de performance des plateaux de camions lourds et au mode de production actuel en petites et moyennes séries.

a. Extrusion d'aluminium : Ce procédé forme des éléments allongés (traverse / longeron, etc.) par extrusion d'ingots d'aluminium à travers des matrices, et constitue une technologie de fabrication clé pour les plateaux de batterie de camions lourds. Ses avantages résident dans le faible coût des matrices, le court cycle de développement, et son adaptation particulière à la production en petites séries de pièces non standard de grandes dimensions. Cependant, il nécessite des opérations de coupe, de usinage et de multiples assemblages par soudage, ce qui rend le processus complexe, réduit le degré d'automatisation, ralentit le rythme de production et diminue l'efficacité par rapport au procédé de moulage intégral.

b. Soudage par friction malaxage (FSW) : En tant que technologie de liaison en phase solide, le FSW réalise des soudages haute résistance des alliages d'aluminium grâce à la chaleur générée par le frottement d'une tête de malaxage rotative, devenant le choix préféré pour les joints à haute charge / étanches des plateaux. La résistance des soudures atteint 80-90% de celle du matériau de base, sans défauts de pores ou de fissures, et la faible déformation thermique garantit une étanchéité de classe IP67+ et une compatibilité environnementale. Sa limite réside dans son application exclusive aux soudages de surfaces planes ou de surfaces courbes simples.


Les plateaux de batterie en aluminium pour camions lourds sont passés d'une structure haute résistance et légère à une plateforme à intégration multifonctionnelle. Cependant, l'augmentation des fonctions entraîne des défis tels que des défaillances par couplage multi-champs, une complexité des procédés et des questions de fiabilité. Les percées futures devront s'appuyer sur l'innovation coordonnée des matériaux, des procédés et des systèmes, et tirer parti des interfaces adaptatives et de la technologie de jumeau numérique pour permettre une évolution sûre et durable des plateaux intelligents.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


5 directives d'optimisation pour la conception des plaques de refroidissement liquide pour stockage d'énergie dans le contexte des cellules de batterie grandes capacité 500Ah+

Révolution des cellules grandes capacité pilotée par les coûts et défis de refroidissement :L'industrie du stockage d'énergie connaît une transformation profonde pilotée par la "réduction des coûts et l'amélioration de l'efficacité" – l'essor rapide de la feuille de route technologique des cellules grandes capacité. Les cellules 300Ah+ deviennent la norme, tandis que les cellules 500Ah et même de capacité supérieure accélèrent leur déploiement. Si cette révolution améliore la densité énergétique du système et réduit les coûts par watt-heure, elle présente également des défis sévères : une augmentation spectaculaire de la masse des cellules individuelles, une hausse importante du poids global des modules/packs (packs de batterie), multipliant la pression portante sur les structures de support inférieures ; une puissance de génération de chaleur plus importante et des chemins de transfert thermique interne plus longs imposent des exigences extrêmes en termes d'efficacité et d'uniformité du système de gestion thermique. En tant que cœur de la gestion thermique des packs, les plaques de refroidissement liquide sont au premier plan de la pression de mise à niveau.

微信图片_20250724153226.png

Les conceptions traditionnelles de plaques de refroidissement de type "couverture mince" ne sont plus durables. Sous les contraintes d'un espace limité et d'un contrôle strict des coûts, les plaques de refroidissement doivent dépasser leur fonction unique de dissipation de la chaleur et évoluer vers une trinité : "intégration structure-fonction, efficacité de dissipation thermique ultime et allègement du système". Cet article explorera en détail cette voie de conception avancée.


1- Intégration structure-fonction : La "révolution portante" des plaques de refroidissement

Avec l'augmentation significative de la masse des cellules, les charges supportées par la plaque de base du boîtier et la plaque de refroidissement augmentent considérablement. Concevoir la plaque de refroidissement comme un composant structurel porteur est le point de rupture clé pour résoudre les conflits entre poids, coûts et espace.

a. Devenir le "squelette" du boîtier : Plaque de base portante intégrée

·Concept de conception : La plaque de refroidissement ne se fixe plus à la plaque de base du boîtier ; elle devient la structure portante principale du boîtier lui-même.

·Avantages principaux : Réduit considérablement les plaques de base traditionnelles et les supports de montage, diminue nettement le poids du système et les coûts des matériaux, et simplifie le processus d'assemblage.

·Exigences techniques : Doit présenter une rigidité et une résistance extrêmement élevées à la flexion, à la compression et aux chocs.

b. Intégration de "renforts en acier" : Optimisation topologique et structures de renforcement

·Conception guidée par la mécanique : Utiliser la simulation CAE pour l'optimisation topologique, intégrant des nervures de rigidification, etc., dans les zones de dissipation thermique non critiques de la plaque de refroidissement (par exemple, les espaces entre les canaux, les bords).

微信图片_20250724153219.png

·Utilisation efficace des matériaux : La conception optimisée garantit que le matériau est distribué le long des chemins de contrainte critiques, éliminant les matériaux redondants, réalisant l'allègement tout en garantissant la capacité portante.

c. Plateforme portante au niveau du module: Consolidation des composants

Les plaques de refroidissement à grande échelle et à haute résistance peuvent servir directement de plaque de montage et de squelette porteur pour les modules. Les cellules ou modules sont fixés directement dessus, éliminant le besoin de cadres de support supplémentaires, simplifiant davantage la structure et améliorant l'efficacité volumique.

 
2- Amélioration significative des performances de dissipation thermique : l'art d'équilibrer efficacité et uniformité

Les points douloureux principaux des cellules de batterie grandes capacité sont la difficulté de dissiper la chaleur dans la zone centrale et le contrôle de la différence de température globale. La conception des plaques de refroidissement liquide nécessite des innovations dans de multiples dimensions, notamment les canaux d'écoulement, les interfaces et les matériaux.

a. Conception des canaux d'écoulement : de "conduite simple" à "vaisseau sanguin intelligent"

·Dérivation précise et turbulence accrue : Adopter un canal en forme de branche d'arbre, une structure composite serpentine + colonne/tuyère de turbulence, pour augmenter l'écoulement et la perturbation dans la zone à haute température du centre de la cellule. Éviter le phénomène "refroidissement rapide des bords et lent au centre" causé par un trajet rectiligne à grand diamètre.

·Section variable et refroidissement par zone : En fonction de la génération de chaleur dans différentes zones de la cellule de batterie (par exemple, centre > bord), concevoir des canaux à section gradient ou des circuits zonaux indépendamment contrôlables pour atteindre une distribution thermique précise et adaptée aux besoins, avec un contrôle de différence de température jusqu'à ± 2 ℃.

·Optimisation biomimétique et topologique des canaux : Utiliser la CFD et les techniques d'optimisation topologique pour générer un réseau de canaux "à croissance naturelle" efficace et à faible résistance, maximisant la surface de transfert thermique et l'efficacité, et réduisant les pertes de puissance de la pompe.

b. Briser la résistance thermique d'interface : rendre le "contact" plus étroit  

·Matériau d'interface haute performance (TIM) : Rechercher et développer des jointures/gels/matériaux à changement de phase à haute conductivité thermique (>5W/mK), à faible résistance thermique, à conductivité thermique stable à long terme, tout en tenant compte de l'isolation, de l'amortissement et de la facilité de traitement.

·Ingénierie de surface à microstructure : Traiter des micro-grooves, des micro-projections en réseau ou appliquer des revêtements spéciaux sur la surface de contact de la plaque de refroidissement pour augmenter la surface de contact effective, renforcer le contact par force capillaire et réduire significativement la résistance thermique d'interface (peut être réduite de 30% à 50%).

c. Mise à niveau des matériaux : Double recherche de conductivité thermique et de résistance

Explorer des alliages d'aluminium à plus haute conductivité thermique (tels que les alliages de série 6 à haute conductivité et certains alliages de série 7) ou des matériaux composites à base d'aluminium (AMCs) tout en garantissant la résistance structurelle, pour améliorer la conductivité thermique de base.


3- Allègement global : un jeu de poids où chaque gramme vaut la peine d'être lutté pour

Chaque gramme de perte de poids signifie une réduction des coûts et une amélioration de l'efficacité du transport et de l'installation.

Conception de "minceur" affinée :

a. Amincissement guidé par la simulation : Grâce à des calculs CAE précis, atteindre l'amincissement maximum de l'épaisseur des parois de la plaque de refroidissement tout en répondant aux exigences de résistance, de rigidité et de dissipation thermique (par exemple, réduction de 2,0mm à 1,5mm).

b. Structure creuse et évidement : Concevoir des cavités creuses ou effectuer un traitement d'évidement sûr à l'intérieur des nervures de renforcement et des zones non critiques.

c. Application de matériaux à haute résistance : Utiliser des alliages d'aluminium à plus haute résistance (tels que la série 7xxx) pour atteindre une réduction d'épaisseur et un allègement avec les mêmes performances.


4- Processus de fabrication: la pierre anguleuse soutenant la conception avancée

La "structuration" et la "complexité" des plaques de refroidissement liquide imposent des exigences plus élevées aux processus de fabrication.

Mise à niveau et intégration des processus dominants :

·Extrusion d'aluminium + soudage par friction-stirring (FSW) : Les avantages résident dans la grande taille et la haute résistance structurelle. Direction avancée : Développer des sections de profil complexes avec canaux d'écoulement et nervures de renforcement intégrés ; Percée dans la technologie de soudage FSW ultra-longue et à section variable pour garantir la résistance et l'étanchéité des soudures.

·Emboutissage + brasage : L'avantage réside dans la conception flexible des canaux et un grand potentiel d'allègement. Direction avancée : Atteindre un emboutissage précis de canaux plus profonds et plus complexes ; Améliorer le rendement et la fiabilité des joints pour le brasage de grandes dimensions et multi-pièces ; Intégrer des structures renforcées sur les pièces embouties.

·Moulage sous pression : Le potentiel réside dans la fabrication de plaques de refroidissement hautement intégrées et de forme extrêmement complexe (avec canaux d'écoulement, positions de nervures et interface intégrés). Des défis tels que le coût des moules, la lissage de la surface des canaux internes et le contrôle des pores doivent être surmontés.

·Innovation de processus hybride : Innovation par combinaison de multiples processus, intégrant les avantages de différents processus pour répondre à des exigences de conception plus complexes.


 5- Fiabilité: la ligne de vie de la conception intégrée

Lorsque la plaque de refroidissement liquide devient le cœur de la structure, sa fiabilité est liée à la sécurité de l'ensemble du PACK.

Renforcer la double fiabilité "structure-fluide" :

a. Vérification mécanique extrême : Il est nécessaire de simuler des conditions de fonctionnement extrêmes par des tests de vibration, d'impact, de compression et de chute bien au-delà des normes.

b. Garantie de durée de vie en fatigue : Effectuer des simulations et des tests détaillés sur la fatigue structurelle et les cycles de pression pour garantir l'absence de fuites ou de fissures sous des charges alternées à long terme.

c. Conception d'étanchéité redondante : Interfaces clés et utilisation de stratégies d'étanchéité multiples.

d. Contrôle de qualité strict : Introduire des tests en ligne automatisés pour garantir la consistance de fabrication.


La voie avancée des plaques de refroidissement liquide pour stockage d'énergie est un exemple vivant de l'innovation technologique qui drive la réduction des coûts et l'amélioration de l'efficacité de l'industrie. Celui qui parviendra à gagner la première place dans la compétition de conception pour l'"intégration structure-fonction" aura un avantage dans la compétition du marché du stockage d'énergie de plusieurs billions de dollars. Cette "révolution silencieuse de la plaque de base" remodèle tranquillement la forme future des systèmes de stockage d'énergie.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Comment réduire la résistance thermique des IGBT ? Trois stratégies d'optimisation pour surmonter les goulots d'étranglement puce/substrat/matériau

L'essence de la dissipation thermique IGBT est le problème de l'efficacité du transfert de chaleur sous des résistances thermiques multicouches en série, parmi lesquelles la résistance thermique de l'interface représente plus de 60 % et constitue le principal objet d'optimisation.

图片130EN.png

Figure 1 : Diagramme de résistance thermique de l'IGBT


1- Origine du problème : où se cache la résistance thermique ?


La résistance thermique d'un module IGBT est une structure multicouche complexe impliquant plusieurs couches de matériaux et chemins de conduction thermique. Elle se compose principalement de la résistance thermique (Rth), elle-même composée de la résistance thermique jonction-boîtier (Rth-Rjc) et de la résistance thermique boîtier-ambiante (Rth-Rca) en série :

a. Résistance thermique jonction-boîtier (Rth-Rjc) :

· La carte céramique cuivrée constitue le principal obstacle : elle représente plus de 75 % de la résistance Rth-Rjc, car sa couche céramique (comme Al₂O₃) présente une faible conductivité thermique (15–35 W/m·K) et son épaisseur est importante. · Les autres niveaux représentent les 25 % restants de la résistance thermique de la puce (conductivité thermique à base de silicium ≈ 150 W/m·K), de la résistance thermique de la couche de soudure (les vides entraînent une résistance thermique d'interface) et de la résistance thermique du substrat en cuivre (conductivité thermique élevée mais faible effet d'épaisseur). b. Résistance thermique coque-ambiante (Rth-Rca) :

· La résistance thermique de contact d'interface est dominante : la résistance thermique de la graisse thermique/surface de contact entre le substrat et le dissipateur thermique représente 40 à 60 % de la résistance thermique totale, et plus de 60 % dans une conception de dissipation thermique simple face traditionnelle.

· Influence de la structure de dissipation thermique : Par exemple, dans un dissipateur thermique refroidi par air, la résistance thermique de contact (Rjc), la résistance thermique de conductivité thermique (Rch) et la résistance thermique d'échange thermique (Rha) représentent respectivement 65,9 %, 5,9 % et 28,2 % (structure à ailettes conventionnelle).


2- Méthode pour surmonter la résistance thermique : Optimisation coordonnée des matériaux et des structures

a. Amincissement des puces : réduction de la résistance thermique interne

· Évolution technologique : Amincissement de 200 µm pour les plaquettes PT à 70 µm pour les IGBT7, réduisant la résistance thermique de 60 %. Le procédé d’amincissement (meulage/CMP/gravure plasma) permet de libérer les contraintes et d’améliorer l’efficacité de la diffusion thermique.

· Mécanisme physique : L’épaisseur est réduite de 350 µm à 110 µm, et la capacité thermique par unité de surface (Cth) de 786,5 J/℃·m² à 247,2 J/℃·m², accélérant ainsi la dissipation thermique transitoire. Après amincissement, la résistance est réduite, le contact ohmique est amélioré et le risque de défaillance dû aux contraintes internes est réduit.

b. Innovation en matière d’interface : le frittage d’argent remplace la graisse silicone thermoconductrice

L’amélioration des matériaux d’interface est essentielle pour réduire la résistance thermique de contact :

图片131EN.png

Tableau 1 : Comparaison de la conductivité thermique entre le frittage d'argent et la graisse silicone thermoconductrice


c. Amélioration des substrats : céramiques à haute conductivité thermique et diamant

Les matériaux de substrat connaissent une évolution majeure, passant de l'Al₂O₃ à l'AlN, puis au diamant. L'objectif principal est d'améliorer significativement la conductivité thermique afin de répondre aux besoins de dissipation thermique des dispositifs électroniques à plus forte densité de puissance.

· Percée du substrat AlN

La conductivité thermique peut atteindre 5 à 10 fois celle de l'Al₂O₃. Le coefficient de dilatation thermique (environ 4,5 ppm/K) est plus proche de celui du silicium (environ 2,6 ppm/K), ce qui réduit efficacement la contrainte de désadaptation thermique entre les puces de silicium.

· Perspectives des substrats en diamant : la conductivité thermique dépasse 2 000 W/(m·K) (80 fois celle de l'Al₂O₃), le coefficient de dilatation thermique est de 1,1 ppm/K, ce qui correspond parfaitement aux puces de silicium. La conductivité thermique des matériaux composites diamant/aluminium atteint 613 W/(m·K) (2,6 fois celle de l'aluminium pur), et l'optimisation de l'interface améliore la résistance de liaison.

图片132EN.png

Tableau 2 : Comparaison des principales propriétés des matériaux du substrat


3- Défis liés à la résistance thermique

a. Obstacle à la résistance mécanique lié à l'amincissement des puces

Réduire l'épaisseur de 200 μm à 70 μm (IGBT7) peut réduire la résistance thermique de 60 %, mais un amincissement supplémentaire à 20 μm entraînera un risque de fracture. Les puces ultra-minces (< 50 μm) sont sujettes aux microfissures en raison d'un décalage du coefficient de dilatation thermique (CTE).

b. Défi posé par un substrat à haute conductivité thermique

图片133EN.png

Tableau 3 : Défis liés aux substrats à haute conductivité thermique


c. Fiabilité de l'interface : Défi du couplage multiphysique

· Risque de décalage du coefficient de dilatation thermique (CTE) du frittage d'argent : La couche de frittage d'argent (CTE = 18,4 ppm/K) diffère de 4 fois de celle de la puce SiC (CTE = 4,5 ppm/K), et les cycles thermiques sont sujets au délaminage.

· Contrôle de la pression de contact de l'interface : Une pression de 0,1 à 0,5 MPa peut réduire la résistance thermique de 40 %, mais une pression supérieure à 1 MPa écrasera la couche d'argent.


Alors que la densité de puissance des IGBT atteint 10 kW/cm², la conception de la dissipation thermique est passée du stade de l'« ingénierie auxiliaire » à celui de « point d'étranglement du système ». La révolution des substrats, passant de l'Al₂O₃ au diamant, la transition de l'interface de la graisse silicone au frittage de cuivre, et l'amincissement des puces de 200 μm à 50 μm constituent une véritable lutte contre la deuxième loi de la thermodynamique. La conception de la dissipation thermique approche de ses limites physiques, et la synergie triangulaire entre matériaux, structure et procédé deviendra la clé de cette avancée.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Pourquoi choisir l'aluminium plutôt que le cuivre ? Stratégies d'équilibre entre coût et performance du dissipateur thermique à ailettes biseautées

Le remplacement du cuivre par l'aluminium est devenu une tendance irréversible dans le domaine des dissipateurs thermiques à ailettes biseautées. Les principaux facteurs déterminants sont le coût, la légèreté et la sécurité des ressources, et l'écart de performance est comblé par l'innovation des procédés (technologie de biseautage, conception de microcanaux). Dans les applications classiques, les solutions en aluminium sont largement utilisées dans des environnements à haut rendement tels que les centres de données et les véhicules à énergies nouvelles. Cependant, remplacer le cuivre par l'aluminium ne se résume pas à un simple remplacement de matériau, mais à un projet systématique qui nécessite une optimisation complète, du choix du matériau à la conception structurelle, en passant par le processus de fabrication et les scénarios d'application, afin d'atteindre le meilleur équilibre entre coût et performance. Cet article explore en profondeur les principales avancées technologiques et solutions d'application de ce remplacement.


1-Aluminium vs. Cuivre : Propriétés des matériaux et défis du remplacement

Pour évaluer scientifiquement la faisabilité du remplacement du cuivre par l'aluminium, il est essentiel de comprendre les différences de propriétés physiques fondamentales des deux métaux dans les applications de dissipation thermique :

图片128EN.png

Tableau 1 : Comparaison complète des propriétés des matériaux de dissipation thermique en aluminium et en cuivre


Les performances du dissipateur thermique dépendent non seulement de la conductivité thermique du matériau, mais aussi de ses caractéristiques de capacité thermique et de sa surface d'utilisation. La différence de propriétés physiques entre l'aluminium et le cuivre détermine la limite de faisabilité de la substitution :

a. Relation dialectique entre conductivité thermique et capacité thermique

·Avantage immédiat du cuivre : conductivité thermique élevée (385 W/m·K), diffusion thermique initiale plus rapide ;

·Percée de l'aluminium à l'état stationnaire : capacité thermique massique élevée (900 J/kg·K, soit 2,3 fois celle du cuivre), augmentation de 133 % de la capacité de stockage thermique par unité de masse, faible densité (2,7 g/cm³, soit 30 % de cuivre), augmentation de 40 % de la surface de dissipation thermique pour un même volume, et équilibre à long terme obtenu grâce à une surface plus importante pendant la phase de dissipation thermique continue.

b. Ajout d'adaptation thermique

Le coefficient de dilatation thermique de l'aluminium (23,1 × 10⁻⁶/K) est proche de celui du substrat PCB (13-18 × 10⁻⁶/K), ce qui réduit le risque de défaillance due aux contraintes thermiques.

De plus, cette tendance est portée par un changement de perspective de performance : une réduction de la conductivité thermique locale est acceptée en échange d'un allègement du système, d'une optimisation des coûts et d'une meilleure durabilité.


2-Avancées majeures dans le processus de fabrication

a. Avancée majeure dans le système de matériaux : optimisation de la composition des alliages et contrôle de la dureté

· Points faibles habituels : les matériaux en aluminium traditionnels (comme l'aluminium pur 1060) ont une faible dureté (24-38HB) et sont faciles à raboter, mais l'usinage ultérieur a tendance à coller à l'outil ; l'alliage d'aluminium 6063 a une dureté élevée (34-42HB), ce qui facilite l'usinage ultérieur, mais la hauteur de rabotage est limitée (≤ 50 mm). · Point décisif : Grâce à l’optimisation de la composition de l’alliage (Si 0,25 %, Mg 0,41 %) et à l’innovation des procédés de fusion et de coulée (homogénéisation à 556 °C + extrusion à 430 °C / trempe à 490 °C), la dureté des matériaux en aluminium est contrôlée par étapes : une faible dureté de 32 à 39 HB est maintenue avant l’ailette ébavurée (pour garantir l’usinage d’ailettes de 70 mm de haut) et une dureté de 55 à 64 HB est atteinte après l’ailette ébavurée (pour résoudre le problème d’adhérence à l’outil pendant l’usinage).

·Contrôle des impuretés et équilibre de la conductivité thermique : Grâce à un contrôle élevé de la pureté de Fe ≤ 0,11 % et de Cu ≤ 0,02 % (base aluminium à 99,70 %), une conductivité thermique élevée est maintenue tout en améliorant l’efficacité de l’usinage, de sorte que les radiateurs en aluminium à ailettes hautes offrent à la fois des performances d’usinage et une résistance à l’usure.

b. Différence essentielle entre la dureté du matériau et la réponse à la coupe : Le principal avantage de l’aluminium pour la réalisation d’ailettes ultra-fines réside dans ses caractéristiques d’écrouissage et ses exigences en matière de force de coupe. Analyse technique :

· Les propriétés souples du cuivre permettent le rabotage des ailettes : l’extrusion de l’outil provoque facilement une accumulation de matière à la base de l’ailette (effet de « curling »).

La zone de film mince présente une déformation plastique importante (taux d’instabilité élevé lorsque l’épaisseur est inférieure à 0,1 mm). Le degré d’écrouissage est faible et la structure ne peut être renforcée par déformation.

· Lors du rabotage de l’alliage d’aluminium : l’écrouissage améliore significativement la rigidité de l’ailette (la résistance de l’alliage 6063 est améliorée après durcissement à froid). La faible force de coupe permet l’utilisation d’outils à lame fine plus précis. La faible récupération élastique (environ 1/3 du cuivre) garantit la précision géométrique de l’ailette.

c. Percée dans les limites structurelles et optimisation des coûts

La conception d’ailettes ultra-minces vise essentiellement à maximiser le rapport surface/volume, et les propriétés physiques de l’aluminium sont plus adaptées à cet objectif.

图片129EN.png

Tableau 2 : Comparaison des paramètres des dissipateurs thermiques à ailettes biseautées en aluminium et en cuivre


Des profilés en aluminium à section simple (plaque/rainure) remplacent les moules complexes, réduisant ainsi les coûts de moulage de 60 %. La production en petites séries utilise directement des ailettes biseautées (sans moule) pour s'adapter aux besoins spécifiques.


3-Essence de la tendance : L'optimisation du système remplace l'égoïsme matériel

L'intérêt principal du dissipateur thermique à ailettes biseautées en aluminium réside dans l'optimisation complète du système, plutôt que dans le remplacement d'une seule performance de conductivité thermique.

·Avantage technique : Réaliser une percée synergétique en matière de dissipation thermique légère et efficace grâce à une structure à ailettes multiples, un procédé d'ailettes fines et un moulage monobloc.

·Avantage de l'intégration légère : Dans des domaines émergents tels que les nouvelles énergies et la 5G, la légèreté et le coût sont devenus des indicateurs plus critiques que la conductivité thermique absolue, et les avantages dérivés ont été améliorés.

·Économie sur l'ensemble du cycle : Le coût initial ne représente que 45 % de celui de la solution en cuivre, et la réduction de la consommation d'énergie du ventilateur induite par l'allègement permet un retour sur investissement rapide. ·Fondement de fabrication durable : les caractéristiques de l'industrie, à savoir une capacité de production d'aluminium suffisante et un taux de récupération > 95 %, garantissent la stabilité de la chaîne d'approvisionnement.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Évolution du système de refroidissement onduleur solaire : du refroidissement par air au liquide refroidissement

L'avancée en matière de densité de puissance et le jeu des limites thermiques sont à l'origine des quatre révolutions technologiques du refroidissement des onduleurs solaires. Du refroidissement par air à ailettes centralisé du pont en H à l'utilisation de caloducs dans la topologie NPC à trois niveaux pour maîtriser la source de chaleur ; des modules multiniveaux pour construire une ligne de défense thermique redondante avec des matériaux à changement de phase, aux commutateurs logiciels SiC utilisant le refroidissement liquide à microcanaux pour franchir le mur élevé de la densité de flux thermique ; chaque itération topologique réécrit le paradigme du refroidissement. L'essence de cette évolution est le défi ultime de l'électronique de puissance pour le deuxième principe de la thermodynamique sous les contraintes triangulaires d'efficacité, de densité de puissance et de fiabilité, et elle définira les barrières concurrentielles de la prochaine génération de systèmes de stockage photovoltaïque à fusion.


1- Évolution des onduleurs solaires

L'évolution des onduleurs solaires suit une transition en quatre étapes : adaptation de la dissipation thermique → gestion thermique → synergie thermique → système de réduction d'entropie. Passant d'une centralisation en armoire à une intégration intelligente au niveau de la puce, la densité de puissance continue de progresser, tandis que l'efficacité et la pénétration du marché progressent simultanément.


a. La forme physique des onduleurs solaires a connu une transition en trois étapes :

Les premiers onduleurs centralisés étaient volumineux (> 1 m³/MW) et pesaient plus d'une tonne ; la solution de type chaîne qui a suivi a démonté l'unité de puissance en modules de 20 à 100 kW, réduisant ainsi le volume à 0,3 m³/MW ; la conception modulaire actuelle a été étendue à des sous-unités de 10 kW, avec une densité de puissance supérieure à 50 kW/L et un poids inférieur à 15 kg/kW.

b. Adaptabilité environnementale : d’une protection passive à une adaptation active :

· Niveau de protection : IP54 → IP66/C5-M anticorrosion (environnements côtiers/scénarios de brouillard salin)

· Plage de températures : -25 à +60 °C → -40 à +85 °C (environnements extrêmement froids/désert)

· Réponse intelligente : un algorithme de contrôle dynamique de la température ajuste la puissance de dissipation thermique en temps réel pour s’adapter aux environnements poussiéreux et à forte humidité.

c. La demande de dissipation thermique évolue qualitativement avec l’augmentation de la densité de puissance :

Le refroidissement par air pulsé initial permet de gérer une densité de flux thermique inférieure à 100 W/cm² ; la technologie des caloducs à trois niveaux, à l’ère des systèmes à trois niveaux, résout le problème de l’uniformité de la température entre plusieurs sources de chaleur ; la haute fréquence SiC favorise la popularisation du refroidissement liquide ; le refroidissement par changement de phase par microcanaux devient une solution standard pour les environnements > 300 W/cm², et la part du système de dissipation thermique a été réduite de 30 % à 12 % de l’ensemble de la machine.


2- Évolution de la topologie et de la gestion thermique des systèmes d'onduleurs solaires

La logique sous-jacente à l'évolution de la topologie des systèmes d'onduleurs solaires est guidée par le rapport « efficacité-densité de puissance-coût » :

· Modifications du mécanisme de perte : d'une perte de conduction dominante (pont en H) → perte de commutation du noyau (NPC) → perte des composants magnétiques haute fréquence/condensateurs (MMC) → perte de compatibilité électromagnétique sous commutation douce SiC représentant plus de 60 %, ce qui déplace l'accent mis sur la dissipation thermique d'une « température moyenne » à une « gestion de la densité de flux thermique ultra-élevée » ;

· Transition de la densité de puissance : La limite physique des IGBT à base de silicium (20 kHz/3 kW/L) a été dépassée par les dispositifs SiC (100 kHz/50 kW/L), forçant la solution de dissipation thermique à passer du refroidissement par air → caloduc → refroidissement liquide → refroidissement par changement de phase par microcanaux ; · Équilibre dynamique des coûts : La part du coût du système de dissipation thermique diminue progressivement du pont en H au SiC, mais le coût unitaire de dissipation thermique augmente. Il est nécessaire de reconstruire la frontière thermique par une conception collaborative topologie-emballage-dissipation thermique afin de parvenir à terme à une réduction du coût moyen actualisé de l'énergie (LCOE).

图片126EN.png

Tableau 1 : Évolution des topologies d'onduleurs solaires et de la gestion thermique


Face aux défis techniques liés à l'augmentation constante de la densité de puissance et à la percée constante de la densité de flux thermique des onduleurs solaires, la solution de dissipation thermique doit être systématiquement modernisée :

· Passage du refroidissement par air au refroidissement liquide : pour s'adapter à la densité de flux thermique élevée des nouvelles puces et réduire significativement la température du cœur ;

· Combinaison de caloducs et de technologies à changement de phase : suppression efficace des chocs thermiques des systèmes modulaires et prolongation de la durée de vie des composants clés ;

· Conception collaborative et maîtrise des coûts : optimisation de la part du système de dissipation thermique grâce à une intégration poussée de la gestion électrique et thermique.

En tant que partenaire en gestion thermique, Walmate se concentre sur la technologie de refroidissement direct sur puce et l'optimisation de la résistance thermique au niveau du système afin de fournir des solutions de dissipation thermique viables pour les systèmes de stockage photovoltaïque.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Innovation technologique en matière de dissipation thermique sous architecture HVDC : synergie de refroidissement liquide et mise à niveau des matériaux

Cet article tente de cerner l'évolution de la technologie de dissipation thermique des systèmes HVDC dans le contexte de l'explosion de la puissance de calcul de l'IA, en se concentrant sur deux axes majeurs : la synergie du refroidissement liquide et la modernisation des matériaux. Ce contenu est compilé à partir d'informations publiques du secteur. En cas d'omission, merci de bien vouloir la corriger.


1- L'essor du HVDC et l'inévitable demande de refroidissement accru

L'explosion de la puissance de calcul de l'IA a considérablement augmenté la densité de puissance des centres de données (une seule armoire dépasse 100 kW), stimulant ainsi la demande de systèmes d'alimentation à haut rendement. Les onduleurs traditionnels sont confrontés à des défis d'efficacité et d'encombrement, tandis que les systèmes HVDC s'imposent rapidement comme la solution d'alimentation électrique dominante pour les centres de données IA grâce à leur haut rendement, leurs faibles pertes, leur compacité et leur grande fiabilité. Ceci stimule directement la croissance rapide du marché du HVDC et la forte pénétration des centres de données IA. Parallèlement, la demande en IA incite également la technologie HVDC à évoluer vers des niveaux de tension plus élevés (tels que les systèmes 750 V et 1 000 V) afin d'améliorer encore l'efficacité et la capacité de transport d'énergie.

a. Explosion de la puissance de calcul de l'IA et exigences en matière d'efficacité énergétique

Afin de répondre à des normes d'efficacité énergétique élevées (par exemple, PUE ≤ 1,5/≤ 1,3 pour les centres de données), la technologie de refroidissement CCHT doit atteindre :

· Une conception de refroidissement efficace, utilisant la technologie de refroidissement liquide pour gérer une densité de puissance élevée ; Contrôle précis des paramètres de refroidissement.

· Optimisation des fluides caloporteurs, utilisation privilégiée d'eau déionisée et sélection de fluides stables empêchant la séparation de phases (comme le PCD) dans des scénarios spécifiques.

· Les performances du radiateur ont été améliorées grâce à l'utilisation de matériaux à haute conductivité thermique ; la conception spéciale des canaux d'écoulement améliore l'efficacité de l'échange thermique.

· Contrôle et surveillance dynamiques de la température, surveillance en temps réel des températures des points clés ; équipement de diagnostic pour la prévision des pannes.

· Conception redondante et fiable, notamment : configuration redondante N+1 du système de refroidissement, réseau de conduites d'eau glacée à double circuit pour éviter les pannes ponctuelles.

· Capacité de dissipation thermique d'urgence, prise en charge de la dissipation thermique dans des conditions de travail extrêmes.

· Adaptabilité environnementale, garantissant un fonctionnement stable à une température ambiante de 15 à 35 °C et prenant en compte une ventilation étanche à l'humidité.


b. Approfondissement de l'application des semi-conducteurs de troisième génération (SiC/GaN)

L'essor de la puissance de calcul de l'IA a propulsé l'architecture CC haute tension 800 V au rang de nouvelle tendance dans les centres de données :

· Le SiC/GaN remplace progressivement les dispositifs traditionnels à base de silicium grâce à sa densité de puissance élevée, sa commutation haute fréquence et ses faibles pertes.

· Améliore considérablement l'efficacité du système.

· Réduit les coûts des matériaux et améliore la fiabilité.


c. Avantages de l'alimentation HVDC en termes d'efficacité énergétique par rapport à l'alimentation CA et impact sur la dissipation thermique

Les exigences de l'architecture HVDC pour les systèmes de dissipation thermique se reflètent principalement dans une densité de puissance élevée, des méthodes de refroidissement efficaces, une conception redondante, une adaptabilité environnementale, une optimisation de l'efficacité énergétique et une reprise rapide après panne. Ces exigences déterminent conjointement la complexité et les défis des systèmes HVDC, tant en termes de conception que d'exploitation.

图片124EN.png

Tableau 1 : Répartition des causes profondes des différences entre les pertes de conversion d'énergie HVDC et AC


2- Cœur d'innovation : Synergie du refroidissement liquide et solutions de mise à niveau des matériaux

a. Système de refroidissement liquide : Transition générationnelle de la périphérie vers le grand public

Le taux de pénétration du refroidissement liquide a augmenté rapidement, la puissance de calcul de l'IA pousse la consommation énergétique des GPU à 1 000 W, forçant le refroidissement par air à évoluer, et les environnements périphériques doivent s'adapter à une plage de températures extrêmes de -30 °C à 60 °C.

图片125EN.png

Tableau 2 : Transition générationnelle des chemins technologiques


b. Amélioration des matériaux : une avancée majeure face aux défis thermiques extrêmes

L'amélioration des matériaux favorise des avancées majeures en matière de dissipation thermique : optimisation de la gestion thermique des thyristors grâce à des matériaux d'interface à haute conductivité thermique, combinaison de substrats céramiques en nitrure d'aluminium (conductivité thermique ≥ 180 W/mK) pour améliorer la capacité de dissipation thermique des composants SiC/GaN, et utilisation d'une structure de refroidissement liquide composite pour supporter une densité de puissance élevée. Au niveau système, une architecture de refroidissement liquide redondante N+1, une stratégie de contrôle de température intelligente et une conception de pipeline à tension de tenue de 800 V permettent une dissipation thermique collaborative sûre et efficace.


3- Défis et opportunités techniques dans la chaîne industrielle du refroidissement

a. Principaux défis : Normalisation et goulots d’étranglement liés à la compatibilité

Le manque d’uniformité de l’interface de la plaque froide au niveau de la puce et la différence de tension de tenue de la tuyauterie au niveau de l’armoire (500 V~800 V) entraînent une mauvaise compatibilité et augmentent le coût de la transformation. Les technologies de plaque froide et d’immersion sont séparées, et l’absence de normes d’isolation du liquide de refroidissement accentue la fragmentation du secteur. Des dangers cachés existent au niveau de l’exploitation et de la maintenance, tels qu’un mécanisme de détection des fuites insuffisant et des normes vierges pour l’atténuation des performances du liquide de refroidissement. La cause profonde réside dans la division écologique des trois parties : fournisseurs de puces, fournisseurs de serveurs et fournisseurs de solutions de refroidissement liquide, créant un dilemme d’« îlotage » aux responsabilités floues.


b. Opportunités de collaboration : Collaboration technique et collaboration industrielle

La couche puce favorise la standardisation des interfaces de la plaque froide, et la couche système relie la charge CCHT et le débit de refroidissement via des algorithmes de contrôle de température basés sur l’IA. Le secteur industriel s'appuie sur l'ODCC pour établir des normes d'interface et de refroidissement, et raccourcit le cycle de déploiement grâce à des machines complètes modulaires. Il innove en matière de technologie de régénération du liquide de refroidissement et de modèles de location d'équipements pour réduire les coûts, et couvre les risques de fuite grâce à des mécanismes d'assurance afin de parvenir à une collaboration tridimensionnelle entre technologie, industrie et finance.


À l'heure actuelle, la technologie de refroidissement HVDC est encore confrontée à des défis tels que la normalisation et la compatibilité, mais la collaboration industrielle a montré des signes de progrès. Cet article n'est qu'une observation temporaire, et nous sommes impatients de discuter des pistes d'optimisation avec nos collègues du secteur.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Dissipateur thermique à ailettes biseautées : sélection du matériau du dissipateur thermique et optimisation de la précision de l'équipement

Pour la fabrication de dissipateurs thermiques, le choix des matériaux et la précision du biseautage des ailettes sont essentiels au succès. Face aux exigences strictes des ailettes ultra-fines et haute densité, le principal défi est de trouver le juste équilibre entre conductivité thermique, coût et aptitude à la mise en œuvre. Comment dépasser les limites de l'équipement, atteindre une précision stable au micron près et garantir la constance de la forme des dents et l'efficacité de la dissipation thermique ? Cela conditionne directement les performances du produit, la compétitivité des coûts et le rendement de la production de masse.

铲齿.webp


1-Problèmes clés et défis de la technologie de fabrication du dissipateur thermique à ailettes biseautées

a. Principe du procédé : Le raclage multicouche (usinage ébauche → usinage fin) permet de former des ailettes haute densité.

Le raclage multicouche élimine rapidement les excédents lors de l’usinage ébauche et garantit la précision de la forme des ailettes lors de l’usinage fin. Cependant, il se heurte à trois contradictions majeures :

· Contrôle de la déformation thermique : La chaleur de coupe élevée générée par l’usinage ébauche provoque une dilatation locale des ailettes à parois minces. Cette déformation doit être compensée lors de l’usinage fin, sous peine d’entraîner des erreurs d’ellipticité (telles qu’un espacement irrégulier des ailettes de dissipation thermique).

· Équilibrage des contraintes : L’accumulation de contraintes résiduelles lors de l’usinage multicouche provoque le gauchissement des pièces dentées, notamment en aluminium (conductivité thermique élevée mais faible limite d’élasticité), ce qui nécessite une réduction de l’effort de coupe grâce à la stratégie « faible profondeur de coupe et avance rapide ».

· Transfert de précision : La matière résiduelle irrégulière issue de l’usinage ébauche sollicite davantage l’outil d’usinage fin, ce qui peut facilement provoquer des vibrations et entraîner des tolérances d’épaisseur des ailettes.

b. Deux points sensibles majeurs

· Choix du matériau du dissipateur thermique : Le choix du matériau du dissipateur thermique doit concilier conductivité thermique, aptitude à la mise en œuvre et coût. La comparaison des performances et la prise de décision, combinées à la modification des matériaux et à la maîtrise des coûts, permettent une optimisation synergétique.

图片121EN.png

Tableau 1 : Comparaison quantitative des propriétés des matériaux et logique de sélection


· Précision de l'équipement : l'optimisation de la précision de l'équipement améliore la précision de l'usinage et la durée de vie de l'outil en supprimant la déformation thermique de coupe, l'usure de l'outil et les erreurs, en utilisant des outils innovants et une compensation des erreurs de couplage thermomécanique.

图片122EN.png

Tableau 2 : Chaîne causale des défauts de précision


2-Sélection des matériaux : la clé de la performance et du coût

a. La demande en conductivité thermique est prédominante

· Scénario à flux thermique élevé (> 100 W/cm²) : Le cuivre (conductivité thermique de 380 W/m·K) est privilégié, sa capacité de transfert thermique étant 30 % supérieure à celle de l’aluminium.

Contrôle des risques : Décapage pour éliminer la couche d’oxyde (10 % HNO₃) + film d’huile de benzotriazole pour prévenir l’oxydation secondaire, réduisant ainsi l’usure de l’outil de 40 %.

Scénario à flux thermique moyen et faible (< 80 W/cm²) : L’aluminium pur est privilégié (conductivité thermique de 210 W/m·K), car il répond à la plupart des besoins en électronique grand public et ne coûte que 30 % du cuivre.

23468341418_1002953979.webp

Dissipateur thermique à ailettes biseautées en cuivre-Walmate

b. Optimisation des contraintes de coûts

· Projets sensibles aux coûts, amincissement du matériau (par exemple, substrat en aluminium de 4 mm à 2 mm) ; recyclage des déchets (taux de récupération des copeaux de cuivre > 95 %) ; conception composite locale (le cuivre est utilisé uniquement dans la zone de contact avec la source de chaleur). Solution alternative : aluminium pur + caloduc, conductivité thermique équivalente de 200 à 220 W/m·K.

c. Compromis sur la difficulté de traitement

Pour les exigences élevées en matière d'ailettes (> 70 mm), privilégiez l'aluminium pur. La hauteur des ailettes est limitée à 120 mm et leur résistance à la flexion est supérieure à celle du cuivre. Prétraitement : recuit préalable de l'aluminium (réduction des contraintes résiduelles) pour réduire les fluctuations de dureté.

Pour une forme d'ailette de haute précision (épaisseur des ailettes < 0,5 mm), privilégiez l'aluminium de la série 6. L'AL6063 est durci après un traitement doux et l'épaisseur des ailettes peut être contrôlée à 0,25 mm. Il est interdit de traiter directement les matériaux en cuivre dur (dents faciles à s'effondrer). Un prétraitement à basse température est requis.


3- Optimisation de la précision des équipements : le cœur de l’amélioration du rendement

La précision des équipements est au cœur du processus de parage pour obtenir des ailettes haute densité et contrôler la déformation et l’usure.

图片123EN.png

Tableau 3 : Mécanisme d'impact des sources d'erreur d'équipement sur le rendement


Idées pour optimiser la précision des équipements de skiving :

· Amélioration de la précision fondamentale : substitution de la CNC, remplacement de la transmission mécanique par un système CNC pour éliminer les erreurs d'indexation ; suppression de la déformation thermique, utilisation de la technologie de découpe à air froid et combinaison de la technologie de compensation pour contrôler activement la déformation thermique pendant l'usinage ; renforcement de l'outil, application d'un revêtement CBN et optimisation de la structure géométrique pour améliorer la résistance à l'écaillage de l'outil.

· Principales réalisations : la précision d'usinage de l'équipement atteint ± 0,003 mm (micromètre) ; prise en charge réussie de la conception d'ailettes extrêmes d'une épaisseur de 0,3 mm et d'une hauteur d'ailette de 120 mm ; le rendement de production a fait un bond significatif de 65 % à 95 %.


En résumé, l'adéquation précise des matériaux et la précision extrême du biseautage sont les principaux obstacles à la fabrication de radiateurs. L'optimisation des matériaux garantit la performance, tandis que des équipements de précision micrométrique (transmission CNC, suppression de la déformation thermique et outils durables) constituent le seul moyen d'atteindre un rendement élevé et de prendre en charge la conception d'ailettes aux formes extrêmes. Ce n’est qu’en optimisant en permanence ces deux cœurs et en déployant de manière proactive des technologies de contrôle de précision avancées que nous pourrons consolider la position de leader du marché du traitement des radiateurs.


Cliquez pour lire : Comparaison des paramètres du dissipateur thermique à ailettes biseautées en cuivre et en aluminium:Pourquoi choisir l'aluminium plutôt que le cuivre ? Stratégies d'équilibre entre coût et performance du dissipateur thermique à ailettes biseautées


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


La logique sous-jacente et les stratégies de réponse à la forte demande de refroidissement des serveurs d'IA

La puissance de calcul croissante des serveurs d'IA se heurte à des contraintes thermiques : la densité de puissance des puces dépasse 1 000 W/cm² (comme NVIDIA H100), celle des baies passe de 2,4 kW à 120 kW, et la solution traditionnelle de refroidissement par air atteint la limite physique de 8 à 10 kW. La logique sous-jacente de cette crise de dissipation thermique résulte du dilemme de l'effet quantique de l'architecture des puces (le taux de fuite grimpe en dessous de 3 nm), du déséquilibre de la consommation énergétique liée au traitement des données (qui représente plus de 90 % de la consommation électrique du système) et de la demande exponentielle d'entraînement de modèles de grande taille (GPT-4 consomme 32,4 TWh d'électricité pour un seul entraînement). Face à de fortes contraintes politiques (PUE chinois ≤ 1,25) et à la pression de l'efficacité énergétique, la technologie du refroidissement liquide est passée du stade d'expérimentation marginale à celui de standard et est devenue la clé pour libérer la puissance de calcul de l'IA.


1- Logique sous-jacente aux exigences de refroidissement des serveurs d'IA

a. Architecture des puces et révolution de la consommation énergétique

La densité de puissance de calcul (puissance de calcul par unité de surface ou par unité de consommation électrique) et la consommation énergétique des puces d'IA sont les indicateurs clés de leur performance. Voici une analyse de trois cas de puces typiques :

图片119EN.png


Avec l'augmentation continue de la puissance de calcul, les performances des puces ne peuvent être pleinement exploitées en raison des contraintes physiques liées à la dissipation thermique et à l'efficacité énergétique. Ce phénomène de « mur de consommation énergétique » résulte des facteurs suivants :

· Retard de dissipation thermique : la croissance de la densité de puissance des puces (> 1 000 W/cm²) dépasse largement la vitesse d'itération de la technologie de dissipation thermique, et les solutions traditionnelles atteignent leurs limites physiques.

· Structure de consommation énergétique déséquilibrée. Au niveau physique, l'effet tunnel quantique en dessous de 3 nm affaiblit l'amélioration de l'efficacité énergétique, et l'empilement 3D entraîne une chute brutale de l'efficacité de dissipation thermique de 30 % à 50 % ; au niveau architectural, la consommation énergétique liée au traitement des données représente plus de 90 %, et le taux de croissance de la puissance de calcul (750 fois/2 ans) et de la bande passante mémoire (1,4 fois/2 ans) est fortement déséquilibré ; au niveau applicatif, l'explosion des paramètres des modèles (par exemple, l'entraînement GPT-4 consomme 32,4 TWh) et la charge dynamique (la consommation électrique instantanée dépasse le TDP de 200 %) augmentent la pression de dissipation thermique.

图片120EN.png

Figure 1 : L'intégration du stockage et de l'informatique


b. Transition de la densité de puissance des armoires

La densité de puissance des armoires connaît une révolution, passant de l'informatique générale à l'ultra-densité pilotée par l'IA. Le paradigme a été reconstruit, passant de « l'adaptation des locaux techniques » à « la définition des locaux techniques ». La demande de puissance de calcul de l'IA a contraint l'infrastructure à se moderniser à pas de géant. · Transition exponentielle : la densité moyenne mondiale est passée de 2,4 kW/armoire à 9,5 kW/armoire (TCAC ≈ 12 %) de 2011 à 2024. Le centre de calcul intelligent d'IA a poussé la densité à plus de 120 kW/armoire (comme NVIDIA GB200 NVL72), et pourrait atteindre le niveau MW en 2030.

· L'entraînement du cœur, la forte augmentation de la consommation d'énergie des puces d'IA (carte unique H100 700 W → carte unique GB200 1200 W) et la demande d'entraînement de modèles de grande taille (l'entraînement unique GPT-4 consomme 32,4 TWh d'énergie) forment un « effet de double hélice », forçant la densité des armoires à s'adapter à la forte augmentation de la puissance de calcul. · Avancée technologique : le refroidissement par air (8-10 kW) est remplacé par un refroidissement liquide. Les systèmes à plaque froide (20-50 kW) et à immersion (50-120 kW) permettent une densité élevée. Le système d'alimentation électrique est passé au courant continu haute tension (CCHT), avec un rendement supérieur à 98 %. Le taux d'utilisation de l'espace a augmenté de 40 % (conduit d'air supprimé). Le refroidissement liquide réduit le PUE à 1,08.

c. Politique et efficacité énergétique : le projet « East Data West Computing » de la Chine : les exigences obligatoires pour les nœuds du hub oriental doivent être de PUE ≤ 1,25 et celles de l'ouest ≤ 1,2, ce qui a favorisé la popularisation de la technologie du refroidissement liquide. Prenons l'exemple du hub de Mongolie-Intérieure : le recours au refroidissement liquide par immersion peut réduire le PUE à 1,08, permettant ainsi d'économiser plus de 20 millions de kWh d'électricité par an. Réglementation mondiale sur les émissions de carbone : La directive européenne CSRD exige que les centres de données divulguent l'intégralité de leur empreinte carbone sur l'ensemble de leur cycle de vie, et la loi californienne « Climate Enterprise Data Accountability Act » inclut les émissions de niveau 3 dans la divulgation obligatoire. La technologie de refroidissement liquide est devenue essentielle à la conformité grâce à la réduction des émissions indirectes (telles que les fuites de réfrigérant).

Avantages économiques : Le refroidissement liquide permet d'économiser 30 à 50 % d'énergie de refroidissement par rapport au refroidissement par air. Combiné à la différence entre les prix de l'électricité en période de pointe et de creux, le délai de retour sur investissement peut être réduit à 3 à 5 ans.


2- Évolution de la technologie de dissipation thermique et différenciation des voies techniques

a. Technologie de refroidissement liquide : de la périphérie au grand public

La transition du refroidissement liquide, d’une « expérimentation périphérique » à une « base de dissipation thermique », représente un rééquilibrage entre densité de puissance de calcul et efficacité énergétique, ainsi qu’une reconstruction de la chaîne de valeur des centres de données.

· Processus d’évolution, phase de marginalisation (années 1960-2010), utilisation réservée aux supercalculateurs et à l’industrie militaire (comme Cray-2), limitée par la corrosivité des matériaux et le coût élevé ; période de percée (années 2010-2020), la densité thermique des GPU a dépassé 500 W/cm² (NVIDIA P100) et la politique (PUE chinois ≤ 1,25) a stimulé l’utilisation commerciale, et le coût de la transformation des plaques froides a été réduit à 1,2 fois celui du refroidissement par air ; Général (près de 2 à 3 ans), la densité de puissance des armoires d'IA dépassait 120 kW (comme NVIDIA NVL72), le coût total de possession du refroidissement liquide était inférieur de 12,2 % à celui du refroidissement par air, et le délai d'amortissement était réduit à 3 à 5 ans.

· Logique évolutive, logique technique : du « refroidissement par air pour s'adapter aux puces » à la « dissipation thermique définie par la puce », le refroidissement liquide devient le principal levier de libération de la puissance de calcul ; logique industrielle, formant un cycle positif : « normes dictées par les politiques → normes réduisant les coûts → coûts favorisant la popularisation » ; logique écologique, reconstruisant la chaîne de valeur des centres de données, transformant le système de refroidissement d'un « centre de coûts » en un « actif d'efficacité énergétique ».

· Différenciation des voies techniques : la différenciation de la technologie de refroidissement liquide découle du jeu entre efficacité de dissipation thermique et coût de transformation. Le type de plaque froide privilégie la compatibilité, équilibre les coûts et les risques grâce à une transformation locale et s'adapte aux scénarios de densité moyenne ; Le type à immersion vise la limite physique de dissipation thermique et franchit le mur de la densité thermique grâce à la reconstruction du système, mais se heurte à des défis matériels, d'exploitation et de maintenance ; le type à pulvérisation explore le contrôle précis de la température au niveau de la puce, ouvrant la voie à des scénarios sensibles tels que l'informatique optique. La différenciation technologique du refroidissement liquide réside essentiellement dans le compromis entre « efficacité de dissipation thermique - coût de transformation - complexité d'exploitation et de maintenance ». Le type à plaque froide l'emporte en termes d'équilibre, le type à immersion vise la limite physique et le type à pulvérisation vise un contrôle précis de la température. Ensemble, ces trois technologies font passer le refroidissement liquide d'une « option technique » à une « base de puissance de calcul ».

b. La technologie de refroidissement au niveau de la puce présente des avancées multidimensionnelles

La technologie de refroidissement au niveau de la puce connaît une triple innovation dans les domaines « matériaux-structure-contrôle ». À court terme, elle est dominée par la microfluidique 3D et le refroidissement liquide par plaque froide (prenant en charge un TDP de l'ordre du kilowatt), et à long terme, elle s'appuie sur le refroidissement quantique et la synergie photothermique pour dépasser les limites physiques. Son développement détermine directement l'efficacité de la libération de puissance de calcul de l'IA et l'évolution de l'efficacité énergétique des centres de données.

· Les matériaux diamant/graphène approchent la limite physique de conductivité thermique, et les matériaux à changement de phase résolvent les chocs thermiques transitoires.

· La structure, la microfluidique et les plaques froides passent de la « fixation externe » à l'« intégration de la puce », avec des chemins de dissipation thermique plus courts et une efficacité accrue.

· Le contrôle, les puces de refroidissement actif à semi-conducteurs dépassent les limites de volume, et la régulation dynamique de l'IA réalise une « synergie calcul-chaleur ».

· Tendance fondamentale : l'intégration de ces trois éléments favorise l'évolution de la dissipation thermique de la « conduction thermique passive » au « contrôle actif de la température au niveau de la puce », répondant aux exigences de TDP au niveau du kilowatt des puces individuelles.


L'évolution de la technologie de dissipation thermique est passée de l'« innovation ponctuelle » à la « reconstruction du système » : le refroidissement liquide par plaque froide permet la transformation des systèmes existants en matière de compatibilité, l'immersion dépasse la limite physique de dissipation thermique et la technologie de pulvérisation au niveau de la puce explore le contrôle précis de la température. Ensemble, ces trois technologies forment un système de dissipation thermique multicouche. Avec la commercialisation de la dissipation thermique quantique et de la synergie photothermique, elles permettront à l'avenir de supporter une puissance de calcul ultra-dense de l'ordre du mégawatt dans une seule armoire. Ce processus révolutionne non seulement le paradigme de la dissipation thermique, mais transforme également les centres de données de « consommateurs d'énergie » en « actifs économes en énergie ». On estime que le refroidissement liquide intégral peut aider les centres de données mondiaux à réduire leurs émissions de carbone de 450 millions de tonnes d'ici 2030. La dissipation thermique, qui était auparavant un centre de coûts, devient le fondement même de l'économie de puissance de calcul de l'IA.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


La science derrière le dissipateurs thermiques à ailettes : comment la technologie de prétraitement repousse les limites de l'efficacité et des performances

À la vue d'un dissipateur thermique aussi précis que les dents d'un peigne dans un appareil électronique, on pourrait croire que ses performances optimales ont été déterminées bien avant que la lame ne touche le métal. Pourquoi les grands fabricants sont-ils prêts à investir autant d'argent dans le prétraitement des matériaux ? Car cette étape permet d'améliorer directement le dissipateur thermique : la découpe de l'aluminium permet de gagner 20 % d'effort, les dissipateurs en cuivre peuvent être utilisés trois ans de plus, et même des dissipateurs de 12 cm de haut peuvent être découpés en une seule fois. Cet article explique comment « massager et désolidariser » le métal par des moyens scientifiques, afin de transformer le métal dur en un dissipateur thermique parfait.


1-Pourquoi le prétraitement est-il le « moteur invisible » du dissipateurs thermiques à ailettes ?

a. Défis de fabrication des dissipateurs thermiques de haute précision

· Concentration de contraintes résiduelles : Les contraintes résiduelles issues du laminage ou de la coulée des matières premières sont libérées lors du dégrossissage, provoquant le gauchissement du substrat.

· Adoucissement du matériau : L'aluminium, le cuivre et d'autres matériaux se ramollissent localement sous l'effet de l'élévation de température (aluminium 40-60 °C, cuivre 80-120 °C) pendant la coupe, provoquant l'affaissement des dents ou l'augmentation des bavures.

· Oxydation de surface : Le cuivre s'oxyde facilement à l'air libre pour former une couche de CuO (dureté et fragilité élevées), ce qui aggrave l'usure de l'outil et réduit sa durée de vie.

b. Le prétraitement : la transition essentielle entre les « matières premières métalliques » et les « dents de précision »

· L'optimisation des performances des matériaux, par recuit de recristallisation de l'aluminium et du cuivre respectivement, élimine les contraintes résiduelles générées lors du laminage et améliore considérablement l'uniformité de la dureté du matériau. Contrôle de l'état de surface : nettoyage chimique pour éliminer la couche d'oxyde à la surface du matériau, par exemple le cuivre, qui peut être décapé avec 10 % de HNO₃, et la rugosité de surface peut être réduite à 0,4 µm après traitement, réduisant ainsi efficacement l'adhérence de l'outil ; ou traitement de passivation de l'aluminium, par exemple anodisation pour former un film d'Al₂O₃ de 5 à 10 µm d'épaisseur afin de prévenir l'oxydation secondaire pendant l'usinage.

c. Comment la technologie de prétraitement améliore-t-elle l'efficacité de l'usinage ?

Réduction du cycle d'usinage : la résistance à la coupe du matériau est réduite après le prétraitement, ce qui permet d'augmenter la vitesse d'avance.

Réduction du taux de reprise : le prérelâchement des contraintes améliore considérablement le taux de réussite de la planéité du substrat, éliminant ainsi le processus de correction secondaire.


2- Fondement de la technologie de prétraitement : l'intégration de la science et de la technologie des matériaux

Le cœur de la technologie de prétraitement est de personnaliser la logique du processus en fonction des propriétés des matériaux afin de résoudre les contradictions inhérentes aux matériaux à haute conductivité thermique tels que l'aluminium et le cuivre dans le skiving des engrenages.

a.Les propriétés des matériaux déterminent la logique de prétraitement

图片117EN.png


·Prétraitement des matériaux en aluminium : un recuit à 300–350 °C × 2 h peut éliminer les contraintes de laminage et améliorer l’uniformité de la dureté de 40 %. Le traitement de surface peut être choisi par anodisation pour générer un film d’Al₂O₃ de 5 à 10 µm ou par passivation chimique (chromatation) pour inhiber l’oxydation pendant l’usinage.

·Prétraitement des matériaux en cuivre : un recuit à 500–600 °C × 1 h peut ramollir le matériau, réduire la dureté de 80 HB à 45 HB et réduire l’effort de coupe de 30 %. Le décapage utilise une solution de HNO₃ à 10 % pour éliminer la couche d’oxyde. Lorsque l’épaisseur de CuO dépasse 1 µm, le taux d’usure de l’outil augmente de 50 %.

b. Contradiction fondamentale : Paradoxe de l’usinage des matériaux à haute conductivité thermique

·Contradiction : une conductivité thermique élevée (par exemple, 380 W/m·K pour le cuivre) est le principal avantage du dissipateur thermique. La conductivité thermique élevée permet un transfert rapide de la chaleur de coupe vers l'outil, accélérant ainsi l'usure (la durée de vie de l'outil pour l'usinage du cuivre n'est que d'un tiers de celle de l'aluminium).

Schéma de prétraitement, équilibre entre conductivité thermique et usinabilité, comme le prétraitement à basse température des matériaux en cuivre pour réduire l'élévation de la température de coupe ou la conception de matériaux à gradient ; gestion de la couche d'oxyde, comme le maintien du film dense d'Al₂O₃ des matériaux en aluminium pour réduire le frottement ; revêtement des matériaux en cuivre d'un film d'huile de benzotriazole après décapage pour bloquer l'oxydation secondaire.


3-Méthodes de prétraitement essentielles

a. Prétraitement mécanique : préparation à la transformation

Nettoyage de surface (sablage/polissage), élimination des couches d’oxyde, des taches d’huile et des bavures, amélioration de la rugosité de surface (valeur Ra), amélioration de l’adhérence du revêtement ou de l’effet de décapage ultérieur.

b. Prétraitement chimique : activation de l’activité de surface du matériau

Grâce au nettoyage physique (décontamination), à la modification chimique (formation de film de conversion) et à l’amélioration des performances de surface, la surface du matériau passe d’un état inerte à un état hautement actif. L’essentiel réside dans l’équilibre entre la rugosité de surface, la densité des groupes fonctionnels chimiques et la résistance à la corrosion, offrant ainsi un substrat idéal pour les procédés ultérieurs.

c. Traitement thermique : remodelage de la microstructure du matériau

En contrôlant précisément les processus de chauffage, d’isolation et de refroidissement du matériau, la microstructure est réorganisée et optimisée. L’essentiel réside dans l’utilisation de mécanismes d’activation thermique pour piloter la diffusion atomique, le changement de phase et la réorganisation des défauts, conférant ainsi au matériau de nouvelles performances.

d. Contrôle de la composition : gestion complète du processus, de la fusion au moulage

Le contrôle de la composition est au cœur de la technologie de fabrication des matériaux. Grâce à la sélection des matières premières, au contrôle précis de la fusion et à l'optimisation des paramètres de moulage, combinés à la détection numérique, au contrôle précis des fluctuations et à l'amélioration des performances, il est possible de réduire les coûts de production.


4-Aluminium vs. Cuivre : Stratégies de prétraitement différenciées

En raison des différences significatives entre les propriétés physiques et chimiques de l'aluminium et du cuivre, les stratégies de prétraitement doivent être conçues spécifiquement pour résoudre leurs problèmes de traitement respectifs.

图片118EN.png


5-Comment le prétraitement devient-il un « amplificateur » d'efficacité ?

a. Collaboration avec le traitement de skiving

· Réduction de l'usure de l'outil : Après le prétraitement, la quantité d'oxyde dur résiduel en surface est réduite, la durée de vie de l'outil de skiving est prolongée et le taux d'écaillage des ailettes haute densité est réduit.

· Amélioration de la précision de l'usinage : Le prétraitement par sablage élimine les contraintes internes du matériau, réduit l'erreur de hauteur de dent de ± 0,5 mm à ± 0,1 mm et répond aux exigences des dents multiples élevées (hauteur de dent/épaisseur du substrat ≥ 10).

b. Collaboration avec le traitement de surface

· Amélioration de l'adhérence du revêtement : Après le prétraitement de passivation, le taux de réussite au test d'adhérence du revêtement peut être considérablement amélioré.

· Réduction de la résistance thermique de contact : Le prétraitement forme une structure microporeuse uniforme, ce qui réduit la résistance thermique de l'interface de soudage du radiateur et du caloduc de 15 % à 20 %.

c. Collaboration avec l'usinage CNC de surface

· Réduction des défauts d'usinage secondaires : Après un nettoyage chimique pour éliminer les taches d'huile, le taux de bavures de l'aluminium usiné CNC est réduit de 60 %, et les défauts de taraudage et de glissement de 50 %.

d. Effet du prétraitement sur l'efficacité de la production

· Amélioration du rendement : Grâce à l'optimisation des procédés de prétraitement chimique et mécanique, le rendement des dissipateurs thermiques à ailettes et de l'usinage CNC a été considérablement amélioré, garantissant ainsi la qualité du produit.

· Réduction du cycle d'usinage : Après le prétraitement, l'usinage de l'aluminium ne nécessite plus d'ébavurage séparé, ce qui réduit considérablement le temps d'usinage d'une pièce. La vitesse d'usinage de la ligne de sablage automatisée est augmentée et l'efficacité de la production est considérablement améliorée.

· Réduction de la consommation d'énergie et des coûts : Le prétraitement mécanique remplace le décapage chimique, ce qui réduit la consommation d'énergie de traitement. Après le prétraitement, la dureté du matériau est réduite, les pertes au moule sont réduites et les coûts de production sont considérablement réduits.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Adaptabilité environnementale : conception de boîtiers de batteries ESS à résistance structurelle multidimensionnelle et tolérance climatique

Alors que la transformation de la structure énergétique mondiale s'accélère, le rôle des systèmes de stockage d'énergie dans la régulation de la fréquence du réseau, les nouvelles consommations énergétiques et d'autres scénarios prend une importance croissante. En tant que vecteur essentiel, la conception adaptable à l'environnement des boîtiers de batteries ESS doit prendre en compte la tolérance aux climats extrêmes, la résistance structurelle et la fiabilité à long terme. À partir des exigences du scénario, cet article aborde les principales pistes techniques pour l'adaptabilité climatique, analyse les défis de conception et les axes d'innovation, et fournit une référence pour le développement de boîtiers de batteries ESS à haute adaptabilité environnementale.


1- Différenciation des scénarios de marché du stockage d'énergie et tendances de gestion affinées

a. Carte de différenciation des scénarios : couplage des caractéristiques régionales et des exigences techniques

Le marché du stockage d'énergie présente une différenciation régionale importante, et les solutions techniques doivent s'adapter aux conditions climatiques, aux caractéristiques du réseau et aux scénarios d'application :

·Scénarios climatiques extrêmes :

Environnement désertique à haute température : Le boîtier doit résister à des températures élevées supérieures à 50 °C (l'effet d'îlot de chaleur à l'intérieur du conteneur peut atteindre 53,3 °C), obtenir les certifications de niveau de protection IP55/IP67 et utiliser de multiples mesures telles que du coton et du mastic anti-sable pour résister à l'érosion éolienne et sableuse.

Environnement haute altitude/basse température : À des températures basses de -40 °C, il est nécessaire d'intégrer une technologie de préchauffage des cellules de batterie, d'optimiser l'atténuation de la capacité de refroidissement du système de refroidissement liquide (la limite inférieure de fonctionnement est étendue à -30 °C) et de renforcer l'isolation électrique pour faire face au risque d'arc électrique dû à la raréfaction de l'air. 

· Scénarios d'adaptation du système électrique :

La régulation de fréquence du réseau électrique européen doit respecter la régulation dynamique de puissance (plage de 47,5 à 51,5 Hz) et être compatible avec les exigences du marché des services auxiliaires ; les projets d'intégration de stockage photovoltaïque nord-américains doivent prendre en charge une architecture 1 500 V CC, une commutation rapide de charge et de décharge (≤ 100 ms) et réussir les tests d'emballement thermique pour garantir la sécurité.

·Scénarios de stockage d'énergie industriel et commercial :

La conception compacte utilise la technologie d'intégration directe des cellules (utilisation de l'espace portée à 33 %), les solutions modulaires permettent une extension flexible (15 à 921 kWh) et intègrent des fonctions intelligentes d'exploitation et de maintenance pour réduire le coût du cycle de vie.


b. Stratégie commerciale affinée, transformation de la livraison de produits en services à valeur ajoutée

·Solutions techniques personnalisées : Compte tenu des coûts de transport élevés dans les zones isolées, la configuration d'un système de stockage d'énergie longue durée de plus de 4 heures peut réduire de 30 % l'investissement dans la modernisation du réseau ; le système de stockage d'énergie de type réseau assure une compatibilité multiscénario et améliore la stabilité du réseau. 

·Service tout au long du cycle de vie : optimisez l'investissement initial et les coûts d'exploitation et de maintenance grâce au modèle LCoS (coût actualisé du stockage). La plateforme intelligente d'exploitation et de maintenance intègre les données sur les prix de l'électricité et les prévisions de charge, optimise dynamiquement les stratégies de charge et de décharge et augmente les revenus de plus de 15 %.


2-Pistes techniques clés pour la tolérance climatique

a. Conception collaborative de la structure et de la gestion thermique

· Technologie de refroidissement liquide :

Refroidissement liquide par plaque froide : utilisant une plaque froide à microcanaux serpentins (largeur de canal ≤ 2 mm), contrôle de la différence de température ≤ 3 °C, le coût de transformation est 15 à 20 % supérieur à celui du refroidissement par air et la durée de vie de la batterie est augmentée de 30 %.

Refroidissement liquide par immersion : dissipation directe de la chaleur par liquide de refroidissement diélectrique, l’efficacité de la conduction thermique est augmentée de plus de 50 %, mais le coût du liquide de refroidissement et la complexité de la maintenance doivent être équilibrés, et ce système est principalement utilisé dans les applications haut de gamme.

· Optimisation de l’intégration structurelle :

La conception intégrée de la plaque inférieure et du canal d’écoulement est combinée au procédé de soudage par friction-malaxage. La résistance de la soudure atteint 95 % de celle du matériau de base, les performances sismiques sont conformes aux normes CEI et le poids du boîtier est réduit de 18 %.


b. Système de protection contre l'érosion climatique : révolution des matériaux et innovation technologique en matière d'étanchéité

·Sélection des matériaux :

Le boîtier en alliage d'aluminium atteint une protection anticorrosion de niveau C5 grâce à l'anodisation, et le test au brouillard salin atteint 3 000 heures sans corrosion ; le matériau composite en fibre de carbone réduit le poids de 35 % et la résistance à la pression du vent atteint 2,5 kPa.

·Technologie d'étanchéité :

La structure d'étanchéité dynamique adopte du caoutchouc EPDM, une couche de mousse de polyuréthane et un mastic silicone pour une triple protection, et le procédé de soudage laser permet une étanchéité à l'air atteignant 10⁻⁷ Pa·m³/s.


c. Stratégie de réponse aux climats extrêmes : défense active et régulation intelligente

·Adaptabilité aux hautes et basses températures :

La couche isolante composite (conductivité thermique ≤ 0,018 W/m·K) est associée à un film chauffant électrique pour maintenir la différence de température entre l'intérieur et l'extérieur du boîtier au-dessus de 50 °C ; la technologie d'auto-chauffage par impulsions réduit la consommation d'énergie de 70 %. ·Conception anti-vent et anti-sable :

Système de ventilation à pression positive (efficacité d'élimination de la poussière ≥ 95 %) et conception de surface à micro-rainures bioniques, la concentration de poussière est contrôlée à ≤ 0,1 mg/m³ et la poussière de surface est réduite de 60 %.


3- Principaux défis et exigences liés à la conception des boîtiers de batteries ESS

a. Définition de l'adaptabilité environnementale

Elle doit répondre à des indicateurs multidimensionnels tels que la résistance mécanique (résistance aux chocs, résistance aux tremblements de terre), la stabilité chimique (résistance au brouillard salin, résistance aux UV) et la performance de gestion thermique.


b. Exigences de résistance structurelle

Les cloisons internes et les nervures de renfort optimisent la répartition des contraintes, et la structure porteuse équilibre la pression ; les cadres en alliage d'aluminium associés à des panneaux composites offrent légèreté (31 % de réduction de poids) et grande rigidité.


c. Facteurs déterminants du marché

Orientation politique : La construction de grandes bases éoliennes et solaires nationales favorise des normes environnementales élevées ; la certification obligatoire sur les marchés étrangers (comme la norme australienne AS/NZS 4777.2) accélère les mises à niveau technologiques.

Exigences économiques : Les systèmes de refroidissement liquide réduisent le coût de la batterie et présentent des avantages significatifs dans les scénarios de charge et de décharge élevés (1C).


4- Système de conception à résistance structurelle multidimensionnelle

a. Innovation matérielle et structure composite

L'alliage d'aluminium haute performance (résistance à la traction ≥ 270 MPa) et le support en alliage de magnésium s'associent pour réduire le poids ; la structure composite sandwich (panneau d'aluminium + couche centrale en mousse d'aluminium) allie légèreté et résistance aux chocs.


b. Architecture modulaire et évolutive

Les interfaces standardisées permettent une expansion rapide des groupes de batteries, et la flexibilité des procédés de fabrication (soudage par friction-malaxage/soudage laser) améliore la compatibilité des lignes de production et s'adapte aux besoins d'installation mixte de cellules de batteries de différentes tailles.


La conception adaptable à l'environnement du boîtier de batterie ESS est le fruit d'une étroite collaboration entre itérations technologiques et exigences des scénarios. Il est nécessaire de réaliser un bond en avant en termes de fiabilité grâce à l'optimisation structurelle multidimensionnelle et à l'innovation technologique en matière de protection climatique. Les futurs développements technologiques se concentreront sur le contrôle dynamique intelligent de la température (comme les stratégies de gestion thermique pilotées par l'IA), les procédés de fabrication de matériaux bas carbone (application de matériaux composites biosourcés) et la certification de normalisation mondiale (couvrant les conditions climatiques multirégionales) pour faire face aux environnements extrêmes et aux défis diversifiés du marché. En renforçant la résistance structurelle, la conception légère et l'optimisation du coût du cycle de vie, les systèmes de stockage d'énergie peuvent soutenir efficacement l'application à grande échelle de nouvelles énergies et fournir des garanties d'infrastructure hautement adaptables pour la transformation bas carbone du système énergétique mondial. 


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Grande cellule ESS 587Ah : sécurité structurelle des packs batterie | Walmate

Les batteries de stockage d'énergie augmentent leur capacité en élargissant les dimensions physiques des cellules (par exemple, de 314Ah à 587Ah). À matériaux et plateforme de tension inchangés, l'augmentation de taille et de poids ne modifie pas l'architecture électrique du Pack — elle reporte au contraire toute la pression sur les charges mécaniques structurelles et les marges de sécurité d'isolation.


Une question fondamentale émerge alors : lorsque l'« énergie physique » des cellules s'expand brutalement, la logique de conception de sécurité électrique sur laquelle nous reposons a-t-elle été mise à niveau en parallèle ?


I. Préalable fondamental : l'« invariance » de l'architecture électrique


Deux points essentiels doivent d'abord être clarifiés :

Premièrement, dans une architecture série typique 1P104S avec 8 modules (13S par module), la tension nominale du système du Pack et le niveau de tenue diélectrique de base réglementaire n'ont pas subi de modification majeure.

Deuxièmement, la cause première de tous les effets en chaîne réside dans le changement drastique d'échelle physique des cellules, qui entraîne une croissance quasi exponentielle de la masse totale du Pack, de son volume, de sa capacité totale de stockage d'énergie (kWh) et des contraintes internes de dilatation lors du cyclage des cellules. Le système électrique doit assurer un fonctionnement fiable sur tout son cycle de vie sur cette base physique entièrement nouvelle, plus « lourde » et plus « sous tension ».


II. Impact central sur le système structurel électrique : du « raccordement statique » au « système porteur dynamique »


L'élargissement des dimensions physiques des cellules fait d'abord passer le système de connexion électrique d'une simple interface conductrice à un nœud critique de support mécanique et de coordination des contraintes.

Figure 1 : Busbar en cuivre pour système de stockage d'énergie


a. Les points de connexion électrique élevés au rang d'interfaces mécaniques critiques

L'augmentation du poids des cellules et les forces de dilatation volumique plus intenses soumettent les points de connexion des bornes à des contraintes de cisaillement et de fatigue bien supérieures à celles connues auparavant. La tâche première de la conception des connexions consiste désormais à garantir la robustesse mécanique, ce qui exige d'améliorer simultanément la section des pièces de connexion, la résistance des soudures ou le grade de freinage des boulons.

Les modules plus lourds génèrent des contraintes dynamiques plus élevées sous vibration, ce qui impose aux supports de busbars une rigidité accrue, et aux pièces de connexion la conception de sections de transition flexibles pour absorber les micro-déformations et prévenir la rupture par fatigue.


b. Restructuration de la disposition et de la fixation des busbars et faisceaux haute tension

L'augmentation de taille des cellules et des modules réduit considérablement l'espace interne du coffret, rendant les chemins de câblage des busbars haute tension et des faisceaux plus exigus. Pour garantir les distances de sécurité, il devient nécessaire d'adopter des conceptions de disposition tridimensionnelles hautement intégrées, telles que des busbars moulés intégrés.

Parallèlement, la fixation des busbars exige un renforcement systématique : utilisation de supports métalliques robustes ou en plastique technique haute résistance avec patins amortisseurs en caoutchouc, reliés de manière fiable au coffret, afin de constituer un système de fixation à la fois rigide et flexible capable de résister aux vibrations et aux chocs prolongés.


III. Impact par conduction sur le système d'isolation et de sécurité : le renforcement défensif induit par l'escalade des risques


Bien que la tension système n'ait pas changé de manière significative, l'augmentation des dimensions des cellules — tout en accroissant la capacité — introduit deux défis majeurs : la compression de l'espace interne du coffret qui érode les marges de distance de sécurité, et l'augmentation brutale de l'énergie par cellule qui entraîne une croissance exponentielle de l'énergie d'arc potentielle, imposant des exigences extrêmes aux matériaux d'isolation en termes de résistance thermique, de retard au feu et de durabilité. Cela conduit directement la conception de l'isolation et de la sécurité à passer d'une orientation « conformité » à une orientation « défense ».


Face à cela, l'industrie passe de la conformité passive à un renforcement actif :

Mise en œuvre d'une isolation au niveau plateforme : application de revêtements multifonctionnels sur les grands substrats métalliques tels que les bacs et les coffrets à refroidissement liquide, afin de constituer une première barrière d'isolation et d'anticorrosion sur tout le domaine.


Figure 2 : Coffret inférieur de batterie de stockage d'énergie avec revêtement multifonctionnel


Promotion de la montée en gamme de l'isolation au niveau composant : adoption de l'enrobage intégral ou du surmoulage pour les busbars haute tension et les connecteurs, afin d'éliminer les risques de court-circuit dus à la condensation ou à la poussière.

Renforcement de la coordination de la protection contre l'emballement thermique : planification précise des canaux d'évacuation de pression pour réaliser un évitement tridimensionnel par rapport au câblage haute tension, et ajout de cloisons de protection ; parallèlement, recours à une alerte précoce par fusion multi-capteurs plus précoce et plus précise, pour donner au BMS le temps de couper rapidement le circuit.

Ces mesures convergent vers un objectif unique : construire, sous la double pression de l'espace physique contraint et de l'escalade de l'énergie de défaillance, un système de défense actif multicouche dépassant les normes de base.


IV. De la théorie de conception à la pratique produit


Les grandes cellules augmentent la capacité par l'accroissement des dimensions, apportant trois défis majeurs à la sécurité du système : des charges plus lourdes, une dilatation plus forte et des risques énergétiques plus élevés. Cela pousse directement à une montée en gamme globale des Pack de batteries, de la structure à la sécurité.


En tant que fournisseur de composants structurels clés de Pack, nous identifions clairement l'impact concret de cette tendance sur les produits :

a. Les coffrets doivent présenter une rigidité et une résistance à la torsion plus élevées pour supporter le poids et les contraintes de dilatation considérablement accrus ;

b. Les plaques d'extrémité de batterie doivent allier haute résistance et isolation, pour constituer un « mur structurel » résistant à la dilatation et maintenant la stabilité du module ;

c. Les feuillards de cerclage en acier doivent évoluer vers des systèmes de contrainte par précontrainte combinant matériaux haute résistance et procédés de précision, afin de garantir la stabilité de l'empilement de cellules tout au long du cyclage à long terme.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Dans le contexte du ralentissement de la production de Rubin, le refroidissement par plaque froide bénéficie d'une fenêtre en or de 2 à 3 ans.

Dans un contexte où la puissance de calcul de l’IA explose et où la consommation des puces dépasse les 2000 W, chaque ajustement des feuilles de route des technologies de refroidissement liquide influence le rythme de déploiement de toute la chaîne d’approvisionnement. Récemment, la baisse de la part des livraisons de la série Rubin de NVIDIA et le ralentissement du rythme de production ont offert une fenêtre de prolongation cruciale au refroidissement liquide par plaque froide mature, tout en clarifiant une voie de développement de « approfondissement à court terme et réserves à long terme ».


1. Baisse de la part de Rubin + ralentissement de la production : le refroidissement par plaque froide bénéficie d’une fenêtre de 2 à 3 ans

Selon l’enquête AI Server de TrendForce du 8 avril 2026, dans la structure des livraisons de GPU haut de gamme de NVIDIA en 2026, la part de la série Rubin est révisée à la baisse, passant de 29 % prévus à 22 %, tandis que la série Blackwell monte à 71 % pour devenir la plateforme dominante. Par ailleurs, une étude de KeyBanc indique que l’objectif de production des GPU Rubin pour 2026 a été abaissé de 2 millions à 1,5 million d’unités, soit une réduction de 25 %.

 图片1.

Précision importante : NVIDIA a officiellement confirmé que Rubin sera toujours livré au second semestre 2026 comme prévu. Le « retard » se manifeste donc principalement dans la baisse de part et le ralentissement de la production, l’impact réel étant un report effectif du moment de la montée en puissance massive des puces à haute consommation de 2000 W+.

Actuellement, le GB300 consomme environ 1400 W, ce qui est parfaitement dans le champ d’application du refroidissement par plaque froide. La baisse de la part de Rubin signifie que le refroidissement par plaque froide restera la solution dominante en 2026‑2027, prolongeant son cycle de vie de 2 à 3 ans.


2. Goulots d’étranglement et marges d’optimisation à l’ère des 2000 W+

Lorsque la consommation d’une puce unique dépasse 2000 W, le refroidissement liquide par plaque froide traditionnel rencontre des limites physiques en termes de densité de dissipation thermique, de contrôle de la résistance à l’écoulement et d’uniformité de température. À long terme, l’industrie évoluera inévitablement vers le refroidissement diphasique et le refroidissement par immersion. Cependant, avant ce basculement technologique, le refroidissement par plaque froide offre encore des marges d’optimisation notables :

Amélioration des circuits et des matériaux : conception de circuits 3D, de micro‑canaux associés à des alliages à haute conductivité thermique pour accroître l’efficacité du transfert de chaleur.

Intégration thermique et structurelle : les contraintes thermiques induites par les fortes puissances imposent des exigences plus élevées en matière de résistance à la déformation et d’étanchéité des plaques froides.

Standardisation des interfaces : assurer la précision d’accouplement des connecteurs rapides et des collecteurs pour garantir l’efficacité de l’assemblage en baie.


图片2.


3. Préparer l’après‑2027 : réserves technologiques de prochaine génération

Pour répondre aux scénarios de 2000 W+ voire 3600 W+, il est nécessaire d’anticiper :

Refroidissement diphasique : maîtriser l’étanchéité structurelle, la compatibilité avec les fluides haute pression et la stabilité du diphasique liquide‑vapeur.

Refroidissement par immersion : développer des solutions de refroidissement auxiliaire pour les composants à forte émission de chaleur localisée.

Il est essentiel de construire un double avantage technologique : « optimisation de la plaque froide + réserves de prochaine génération ».


图片3.


4. Recommandations pour l’industrie : saisir la fenêtre et allouer les ressources de manière judicieuse

Pour les ODM et les exploitants : privilégier actuellement les solutions matures de plaque froide pour les déploiements GB300, et définir des spécifications d’interface claires dans les nouveaux projets afin de réduire les coûts de mise à niveau futurs.

Pour les fournisseurs de plaques froides : 2026‑2027 représente une période dorée pour les livraisons. Il est recommandé d’adopter une allocation des ressources en double voie : environ 70 % des ressources consacrées aux livraisons en série et aux systèmes de qualité pour gagner des parts de marché, et 30 % consacrées au développement précoce des plaques froides diphasiques et des technologies de refroidissement auxiliaire par immersion. Passée cette fenêtre, le refroidissement par immersion s’accélérera ; ceux qui se concentreront uniquement sur les livraisons perdront l’avantage.


La baisse de la part de Rubin et le ralentissement de la production ont créé une fenêtre de 2 à 3 ans pour le refroidissement par plaque froide, mais l’évolution technologique est irréversible. Saisir l’opportunité de la montée en volume actuelle tout en développant les capacités de prochaine génération est le seul moyen de maintenir une compétitivité durable face à la hausse continue de la consommation électrique.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Les 3 fenêtres de contrôle : Logique du contrôle d'étanchéité des plateaux de batteries

L'étanchéité en trois étapes est déjà une pratique courante dans l'industrie, mais « tout le monde le fait » ne signifie pas « tout le monde comprend pourquoi ».

Si vous demandez à un ingénieur qualité pourquoi un plateau de batterie doit subir trois contrôles d'étanchéité, la réponse la plus courante sera probablement : « Un test pour le circuit de refroidissement, un test pour le caisson, et un test avant l'assemblage final. »

Cette réponse n'est pas fausse, mais elle ne va pas à l'essentiel.


Aujourd'hui, nous allons expliquer en profondeur la logique qui sous-tend cette approche — en particulier pour les plateaux de batterie destinés aux camions lourds et aux camions miniers, qui sont de grandes dimensions, ont une longue durée de vie et exigent une haute fiabilité. Si un défaut d'étanchéité survenu en cours de fabrication passe jusqu'à l'assemblage final, le coût est bien plus élevé que pour des composants ordinaires.


1. Pourquoi ne pas tout tester à la fin ?

Commençons par la question la plus élémentaire : pourrait-on attendre que le produit soit entièrement fabriqué pour effectuer un seul contrôle d'étanchéité ?

La réponse est : on peut le faire, mais après le test, vous ne saurez probablement pas quoi faire. Et ce, pour trois raisons.


Premièrement, les signaux sont mélangés et on ne peut pas identifier la source de la fuite.

Avant l'assemblage final, le produit est déjà un ensemble composé du circuit de refroidissement et du caisson. Lors du test sous pression, le gaz peut s'échapper des soudures du circuit de refroidissement vers la cavité du caisson, s'échapper directement des soudures du caisson vers l'extérieur, ou s'infiltrer par les surfaces d'étanchéité ou les trous de montage. L'équipement de test peut seulement vous indiquer « il y a une fuite », mais pas à quelle soudure, à quelle étape du processus, ni à quel endroit elle se situe.

En cas de non-conformité, toutes les étapes, de la première à la dernière, deviennent suspectes.


Deuxièmement, le coût de la reprise a déjà été multiplié par plusieurs facteurs.

Une fuite du circuit de refroidissement, si elle est reprise au stade du circuit, peut être corrigée directement par soudure à l'arc, ce qui représente le coût le plus bas.

Si l'on attend que le caisson soit formé pour intervenir, il faut démonter les renforts et accéder à l'intérieur — le coût est multiplié par 5 à 10.

Si l'on découvre la fuite après l'assemblage final ? Il faut démonter les cellules, déposer le caisson, et réassembler — le coût est multiplié par plus de 100, et il n'y a généralement pas de place pour une reprise ; la seule issue est la mise au rebut.


Troisièmement, la fenêtre de contrôle est déjà fermée.

Une fois les soudures du circuit de refroidissement terminées, toutes les soudures sont exposées et le détecteur de fuites peut couvrir directement toute la surface. C'est la fenêtre de contrôle la plus propre en termes de signal.

Mais une fois que le circuit est soudé dans le caisson, que les renforts sont ajoutés et que l'usinage est terminé, il est enfermé à l'intérieur. Si l'on teste à ce moment-là, le gaz peut circuler entre plusieurs cavités internes, et même si l'instrument émet une alarme, on ne peut pas déterminer si le signal provient du circuit de refroidissement ou du caisson.

Une fois la fenêtre de contrôle fermée, le signal devient trouble. Une fois la fenêtre de reprise fermée, les coûts deviennent incontrôlables.

Toute la logique des trois étapes consiste à effectuer les contrôles nécessaires avant que ces deux courbes ne se croisent.


2. Pourquoi trois tests, et non deux ou quatre ?

Parce que le processus de fabrication offre trois fenêtres de contrôle irréversibles.

L'ordre de fabrication d'un plateau de batterie est le suivant : le circuit de refroidissement est d'abord formé → il est ensuite soudé dans le caisson → et enfin il entre dans l'assemblage final. Les fenêtres de contrôle s'ouvrent et se ferment successivement en suivant cet ordre de fabrication. L'approche en trois étapes suit passivement cet ordre ; ce n'est pas un choix arbitraire.


Fenêtre de contrôle 1 : Étanchéité du circuit de refroidissement — formé en premier, testé en premier

Le circuit de refroidissement est le premier composant du plateau de batterie à terminer le soudage.

À ce stade, l'environnement de test est le plus propre : toutes les soudures sont exposées, sans interférence du caisson, et le signal de fuite provient à 100 % du circuit lui-même. La conclusion est sans ambiguïté : si c'est bon, c'est bon ; si ce n'est pas bon, on peut localiser la fuite.


Pourquoi doit-on tester à la fenêtre 1 ?

Parce que c'est la fenêtre de contrôle du circuit de refroidissement qui se ferme en premier. Une fois soudé dans le caisson, on ne peut plus jamais obtenir un signal de contrôle indépendant et sans interférence pour le circuit.

Objet du contrôle : soudures du circuit de refroidissement, soudures des embouts d'eau
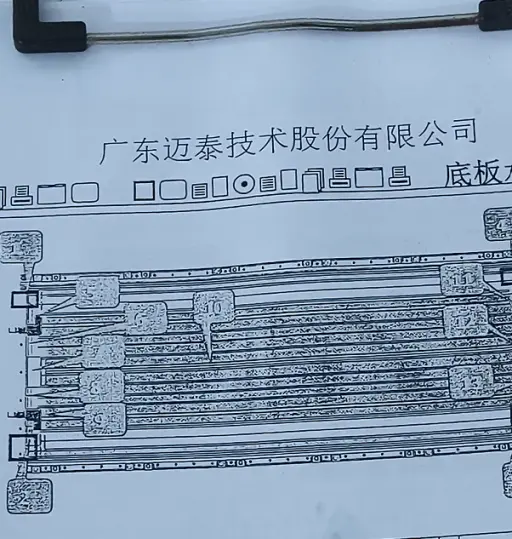
图片1. 图片2.

Étape de contrôle : immédiatement après le soudage du circuit, avec des re-contrôles après les étapes critiques suivantes


Fenêtre de contrôle 2 : Étanchéité du caisson — structure formée, validation du système

Un circuit de refroidissement conforme ne garantit pas un caisson conforme.

Le soudage des cadres, l'installation des éléments de structure, l'usinage, le soudage des connecteurs — chaque étape introduit de nouvelles variables. L'apport de chaleur du soudage provoque des déformations, les contraintes d'usinage modifient la planéité, et l'usinage des trous de montage peut générer des microfissures. Ces risques sont le résultat cumulatif des étapes ; ils n'existent pas au stade du circuit de refroidissement et ne peuvent pas y être détectés.

À ce stade, le caisson est entièrement formé, mais les accessoires extérieurs ne sont pas encore installés. Le signal de contrôle est plus complexe qu'à la fenêtre 1, mais les sources d'interférence restent maîtrisables — il n'y a pas encore de cellules, de couvercle supérieur, de canalisations ou d'autres composants supplémentaires pour ajouter du bruit.


Pourquoi doit-on tester à la fenêtre 2 ?

La fenêtre de contrôle de l'étanchéité du caisson se situe entre la fin de la formation complète de la structure et l'installation des accessoires extérieurs. Trop tôt, la structure est incomplète et on ne teste pas tout ; trop tard, les accessoires sont installés et le signal est pollué.

Objet du contrôle : soudures globales, surfaces d'étanchéité, trous de montage
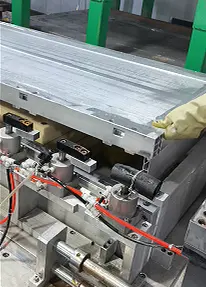
图片3. 图片4.

Étape de contrôle : validation progressive pendant la fabrication du caisson


Fenêtre de contrôle 3 : Étanchéité avant l'assemblage final — validation combinée, libération finale

Le circuit de refroidissement a été testé indépendamment, et le caisson a été testé par étapes. Mais une fois les deux combinés, l'état global d'étanchéité n'a pas encore été validé — et l'ensemble peut générer des chemins de fuite qui lui sont propres, comme l'interface entre le circuit de refroidissement et le caisson.

Entre la fin du caisson et l'assemblage final, le produit a subi des opérations de manutention, de retournement, de stockage et de bridage. Ces opérations n'introduisent pas d'apport de chaleur, mais peuvent générer des contraintes mécaniques ou de légères déformations.

L'avant-assemblage final est la dernière fenêtre de contrôle propre. Les cellules, le BMS et le couvercle supérieur ne sont pas encore installés, et le corps du produit est dans son état de validation final.


Pourquoi doit-on tester à la fenêtre 3 ?

Parce que sauter ce test revient à transporter toutes les erreurs cumulées des étapes précédentes jusqu'à la ligne d'assemblage final. Si une fuite est découverte après l'assemblage final, il n'y a plus de place pour une reprise.

Objet du contrôle : système de refroidissement + caisson, validés ensemble en parallèle

Étape de contrôle : après la fin de la fabrication du corps principal, avant le début de l'assemblage final

 图片5.

Tableau récapitulatif des trois étapes


Étape 1 : Étanchéité du circuit de refroidissement

Étape 2 : Étanchéité du caisson

Étape 3 : Étanchéité avant l'assemblage final

Objet du contrôle

Soudures du circuit, soudures des embouts d'eau

Soudures globales, surfaces d'étanchéité, trous de montage

Ensemble circuit + caisson

État de la fenêtre

La plus propre, sans interférence

Structure formée, sans accessoires extérieurs

Corps principal complet, sans composants extérieurs

Conséquence d'une non-conformité

Réparation ou mise au rebut du circuit

Reprise locale du caisson

Évaluation globale, coût de reprise élevé


En conclusion

L'approche en trois étapes n'est pas un contrôle redondant ; c'est une poursuite des fenêtres de contrôle au fur et à mesure qu'elles s'ouvrent. Tester le circuit quand il est indépendant, tester le caisson quand il est formé, tester le corps principal avant l'assemblage final — chaque étape effectue la validation à la phase où le signal est le plus pur et où le coût est le plus bas, sans attendre de faire le compte final.


Si vous évaluez un fournisseur de plateaux de batterie pour camions électriques lourds ou camions miniers, nous vous invitons à demander notre catalogue produit ou à planifier une visite d'usine.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Lecture des plans de traitement de surface : comment transformer des exigences succinctes en spécifications techniques validées

Dans les centres de données à refroidissement par liquide, l’eau déionisée est le fluide de refroidissement le plus couramment utilisé. Les exigences figurant dans les plans des clients se résument souvent à quelques mots, mais ces quelques mots déterminent si la plaque de refroidissement pourra atteindre sa durée de vie nominale dans les conditions d’exploitation.

Lorsque nous recevons les plans, nous procédons généralement en trois étapes.


Premièrement : comprendre l’intention — quel est l’objectif du "nickelage" des plaques de refroidissement en cuivre ?

Lorsque le client indique "nickelage", son intention est d’isoler le cuivre de l’eau déionisée afin d’empêcher la corrosion. Cependant, le nickelage n’est pas une fin en soi ; nous posons donc les questions suivantes :

· L’épaisseur du revêtement est-elle spécifiée ? Si ce n’est pas le cas, nous formulons une recommandation en fonction des exigences de durée de vie

· Une analyse de la porosité est-elle requise ? Des piqûres dans le revêtement peuvent entraîner une infiltration d’eau déionisée et une perforation locale

· Des exigences de propreté après le nickelage sont-elles requises ? Les résidus de SO₄²⁻/Cl⁻ constituent des germes de corrosion

图片1.

Figure 1 – Plaque de refroidissement nickelée


Notre approche : traduire le terme "nickelage" en une liste de paramètres vérifiables, validée par les deux parties. Nous ne partons pas du principe que le client comprend, ni que le fournisseur le fera correctement par défaut.


Deuxième point : les zones d’ombre — ce qui est indiqué sur les plans mais peut s’avérer insuffisant

Exemple : les plans d’un client indiquent "anodisation d’une pièce en aluminium, épaisseur de couche de 15 μm".

Nous avons demandé des précisions : y a-t-il des exigences concernant la couleur ? En effet, l’anodisation pouvant aboutir à la couleur naturelle ou à une teinte, le client s’attend à des différences de couleur lors de la réception. Plus important encore, l’uniformité de l’épaisseur du film — à savoir si les parois internes des microcanaux sont correctement recouvertes — influe sur la dissipation thermique et l’uniformité de la résistance à la corrosion.

Le client ne s’était auparavant intéressé qu’à la couleur d’aspect et n’avait pas pris conscience de la nécessité de préciser l’uniformité de l’épaisseur du film. Nous avons ajouté l’exigence suivante : tolérance d’épaisseur de ±15 %, avec un contrôle par échantillonnage anatomique dans la zone des microcanaux.


Troisième point : proposer des options — il ne s’agit pas d’une réponse unique, mais d’une évaluation des risques


Cas pratique : les plans d’un client indiquaient "mélange de cuivre et d’aluminium, traitement de surface standard pour chacun".

Notre analyse : la différence de potentiel entre le cuivre et l’aluminium forme un circuit de corrosion galvanique dans l’eau déionisée, ce qui accélère la corrosion du côté de l’aluminium. Cependant, cela ne signifie pas que "c’est impossible", mais qu’"des mesures supplémentaires sont nécessaires".

· Option A : isolation physique — utilisation de raccords isolants aux jonctions des circuits de fluide pour bloquer la différence de potentiel

· Option B : recours à un inhibiteur de corrosion — ajout d’un inhibiteur de corrosion au liquide de refroidissement, avec validation de la compatibilité par cyclage dynamique selon la norme ASTM D2570

· Option C : uniformisation du matériau — tout cuivre ou tout aluminium, pour éviter le problème de couplage galvanique, avec réévaluation de la résistance thermique et des coûts

Le client choisit en fonction de sa propre tolérance au risque, et nous nous chargeons de la validation.


Conclusion

Derrière ces quelques mots "exigences de traitement de surface" se cache toute une série de décisions concernant les matériaux, l’épaisseur de revêtement, les procédés et les contrôles. Nous ne sommes pas un simple fournisseur qui "usine selon les plans", mais un partenaire qui "analyse les plans en profondeur, signale les zones d’ombre et complète les points de validation".

Si vous disposez de plans, nous pouvons les passer rapidement en revue et mettre en évidence les points nécessitant un alignement et une validation.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Comment refroidir un cluster IA avec des milliers de GPU ? Le duel entre l’approche déterministe de Huawei et l’écosystème agile de NVIDIA

Sur la voie menant à la puissance de calcul IA à l'échelle de l'exaflop, le CloudMatrix 384 de Huawei et le cluster GB200 NVL72 de NVIDIA sont devenus deux sommets technologiques mondialement remarqués. Ils ne représentent pas seulement des capacités d'intégration matérielle différentes, mais révèlent plus profondément deux philosophies fondamentalement distinctes pour construire des systèmes de supercalcul.


L'un est comparé à une « fièvre élevée persistante », confronté au défi ultime du refroidissement sous un flux thermique continu et extrêmement dense généré par 384 puces fonctionnant en régime permanent. L'autre est décrit comme une « épilepsie intermittente », nécessitant de maîtriser les violentes impulsions de flux thermique produites par la synchronisation de 72 GPU de pointe. Ces deux « diagnostics » différents aboutissent finalement à des « traitements » radicalement distincts – les solutions de refroidissement – et mettent clairement en lumière pour nous deux philosophies d'ingénierie centrales : l'affrontement entre l'ingénierie système déterministe et l'innovation agile par l'écosystème. Pour chaque entreprise de la chaîne d'approvisionnement impliquée, comprendre cet affrontement est essentiel pour définir son propre rôle futur.


1- La racine de la différence fondamentale – Le « diagnostic » détermine le « traitement »


Dès le point de départ de la conception, Huawei et NVIDIA ont emprunté des chemins différents, ce qui a directement façonné leurs caractéristiques thermiques dissemblables.

1.webp

Tableau 1 : Comparaison des caractéristiques des sources de chaleur pour les deux approches technologiques


Cette différence entre « fièvre persistante » et « épilepsie intermittente » n'est en rien fortuite. Elle reflète le fait qu'en tant que challenger, Huawei a choisi de concentrer ses efforts sur les performances totales du système, poussant sans compromis la densité de calcul à ses limites dans un seul rack. En revanche, en tant que leader, la tâche de NVIDIA est de construire un écosystème capable de collaborer efficacement et de se démocratiser facilement, tout en préservant l'avantage absolu en performance par puce.


2- La matérialisation des philosophies d'ingénierie – Deux voies de refroidissement liquide

Les deux philosophies de conception différentes trouvent leur expression la plus concentrée dans les solutions clés de refroidissement liquide, façonnant toute la pile technologique, de la puce à la salle serveur.


a. Huawei : La pratique du refroidissement liquide par l'ingénierie système déterministe

Il s'agit d'une philosophie de conception descendante, née d'objectifs déterministes au niveau système. Son essence est la mise en œuvre globale, intégrée et hautement fiable du refroidissement en tant qu'élément clé de l'infrastructure, et non seulement comme un composant périphérique.


Figure 1 : Nœud supercalculateur Huawei Ascend 384


· Précision au niveau puce et connexions fiables : Pour assurer un transfert de chaleur efficace de la puce vers la plaque froide, Huawei se concentre sur l'optimisation des matériaux d'interface. Bien que des documents publics montrent des réserves de brevets de pointe dans ce domaine (par exemple, des charges en carbure de silicium à haute sphéricité), leur application spécifique dans le nœud supercalculateur n'est pas divulguée. Ce qui est certain, c'est que leur solution vise nécessairement une très faible résistance thermique d'interface et une fiabilité à long terme pour relever le défi de la « fièvre persistante ».

· Redondance au niveau système et contrôle intelligent : Adoption de conceptions redondantes (comme l'alimentation en liquide en boucle) et développement propre du contrôleur de gestion thermique (TMU) agissant comme « centre nerveux » du système. Ce contrôleur permet une commutation en 0 seconde entre les circuits et utilise l'IA pour la prédiction de pannes, garantissant de manière définie par logiciel la détermination et la fiabilité de la chaîne de refroidissement – une illustration typique de sa pensée systémique.

· Fusion avec l'infrastructure (« fusion froid-électricité ») : Au niveau du rack, intégration physique et gestion unifiée de l'unité de distribution de liquide (CDU) et de l'unité de distribution d'alimentation électrique (PDU). Cette conception « liquide-électricité intégrée » est la réponse d'ingénierie ultime pour gérer une densité de puissance ultra-élevée par rack, simplifier le déploiement et améliorer l'efficacité énergétique (en réduisant le PUE). C'est la matérialisation de sa conception déterministe, de l'idée à la forme physique.


b. NVIDIA : Le cadre du refroidissement liquide par l'innovation agile de l'écosystème

Il s'agit d'une philosophie de conception centrée sur le GPU, visant à habiliter un écosystème mondial en définissant des standards ouverts. Son essence est de fournir un « plan directeur » validé, réduisant le seuil d'adoption pour toute l'industrie et permettant un déploiement à grande échelle efficace et flexible.


Normalisation au niveau puce et conception de référence (VRD) : NVIDIA fournit des conceptions de référence de refroidissement détaillées pour ses GPU (comme la série Blackwell), définissant clairement les interfaces de performance telles que les dimensions physiques de la plaque froide, la puissance thermique de conception (TDP), le débit et la perte de charge. Cela équivaut à fournir une « réponse standard » à tous les fabricants de solutions de refroidissement, encapsulant la complexité dans des pièces standardisées et garantissant la compatibilité et une base de qualité pour les composants fondamentaux.


Figure 2 : Module serveur NVIDIA et plaque de refroidissement liquide à microcanaux


· Collaboration à l'échelle de l'écosystème et certification des solutions : Collaboration approfondie avec des leaders de la gestion thermique et des infrastructures comme Vertiv et Boyd pour co-développer et certifier des solutions de refroidissement liquide au niveau rack. Par exemple, la solution de rack Vertiv™ Titan 2 Ready Liquid Cooling System est un produit pré-validé développé sur la base du plan directeur NVIDIA, permettant aux opérateurs de centres de données d'acquérir rapidement un cluster de refroidissement liquide prêt à l'emploi, comme pour un équipement standard.

· Habillage par jumeau numérique et accélération du déploiement : Via la plateforme NVIDIA Omniverse, fourniture d'outils de jumeau numérique et de simulation pour les systèmes de refroidissement liquide de centres de données. Les clients peuvent concevoir, valider et optimiser leur solution thermique dans un environnement virtuel, réduisant considérablement les coûts et les risques de validation physique et permettant une approche agile de la conception au déploiement.


Pour comprendre plus clairement ces deux voies, nous comparons leurs différences essentielles ci-dessous :

2.webp

Tableau 2 : Modèle Huawei vs. Modèle NVIDIA : Aperçu des différences clés


3- L'enseignement de l'histoire et la fusion future

La compétition entre ces deux voies n'est pas un cas isolé dans l'histoire de la technologie. Elle représente essentiellement une nouvelle incarnation classique de l'innovation par intégration systémique face à l'innovation par écosystème de plateforme. Huawei ressemble à Apple à l'époque de Steve Jobs, recherchant un contrôle absolu sur l'expérience produit du sommet à la base. NVIDIA, quant à lui, s'apparente davantage à Google Android aujourd'hui, animant la prospérité de tout un écosystème en établissant des standards centraux (système Android / architecture GPU).


Pour le secteur, la tendance future n'est pas le remplacement complet de l'un par l'autre, mais une certaine convergence possible :

· Dans les projets nationaux ou d'entreprise poursuivant une puissance de calcul ultime, l'attrait de « l'ingénierie système déterministe » reste intact.

· Sur le vaste marché commercial du cloud computing, « l'innovation agile par l'écosystème » continuera à se développer grâce à ses avantages en vitesse et en coût.

· L'étincelle de l'intelligence peut naître à l'intersection : intégrer une personnalisation plus poussée et une optimisation collaborative au sein de standards d'écosystème ouverts.


4- Conclusion

Ainsi, la compétition sur le refroidissement entre Huawei et NVIDIA est, par essence, un affrontement entre deux compétences fondamentales à l'ère de l'IA : l'une cherche à atteindre des performances extrêmes et déterministes grâce à une intégration profonde et systémique ; l'autre anime l'innovation agile et la diffusion rapide de l'industrie en construisant des standards ouverts et un écosystème. Cet affrontement trace des choix de trajectoire clairs pour les acteurs de la chaîne industrielle : être une « force spéciale », s'engager profondément et conquérir des forteresses systémiques spécifiques, ou être une « force principale », s'intégrer à l'écosystème et développer le marché sur les vastes plaines des standards. En définitive, le succès ne dépend pas seulement de la technologie elle-même, mais aussi de la compréhension de la logique d'évolution industrielle et d'un positionnement clair de son propre rôle dans le futur paysage.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Quels sont les défis de gestion thermique pour les cellules haute capacité ? Solutions d'intégration du refroidissement dans la caisse inférieure du Pack

Lorsque le « grand » de la cellule devient consensus, le « robuste » du Pack devient le nouveau champ de bataille

L'industrie du stockage d'énergie entre dans une ère de bond en capacité des cellules, le passage de 280Ah à 500Ah+ étant une réalité en cours. Alors que le secteur se concentre sur le « grand » de la cellule, le « robuste » du Pack – c'est-à-dire sa capacité de portance mécanique et de gestion de la sécurité – devient le nouveau point de compétition. Quel que soit l'évolution de la chimie et de la capacité des cellules, leur force d'expansion, l'énergie de thermal runaway et les charges mécaniques doivent finalement être supportées par la caisse inférieure du Pack, cette fondation mécanique.


Cet article explorera, sous l'angle de la conception structurelle, comment la caisse inférieure du Pack peut répondre à des besoins mécaniques et de gestion thermique différenciés dans le contexte d'une divergence des routes technologiques des cellules, et construire des capacités d'ingénierie durablement adaptables.


1- Analyse mécanique des trois grandes voies technologiques : le dilemme triangulaire charge, chaleur et espace

L'augmentation de la capacité des cellules modifie directement les conditions aux limites de la conception du système Pack. La caisse inférieure, en tant que « squelette » et « peau » du système, doit reconsidérer trois questions fondamentales :


a. Analyse mécanique pour 587Ah (voie haute intégration)

Demande centrale : Atteindre une densité d'énergie ≥6MWh dans un conteneur 20 pieds standard, générant des agencements extrêmement compacts comme « 4 colonnes, 8 clusters ».

Défis pour la caisse inférieure :

· Optimisation de la portance structurelle : Avec une masse globale accrue et des points de support réduits, la caisse doit optimiser les chemins de transmission des forces, concilier rigidité globale et résistance locale des zones critiques, pour garantir la stabilité structurelle durant le transport et l'opération.

· Fusion structurelle avec la gestion thermique : Le système de refroidissement liquide est profondément intégré au plancher et aux structures de support de la caisse, servant à la fois de cœur de gestion thermique et participant à la portance globale. La conception doit garantir l'étanchéité durable et fiable du refroidissement sous les charges structurelles et les cycles thermiques à long terme.

企业微信截图_17649042055317.

Figure 1 : Simulation de la caisse inférieure d'un Pack de stockage


· Coordination spatiale précise : La caisse doit réserver des jeux appropriés dans l'espace limité pour l'expansion des cellules, le déplacement thermique des connexions électriques et les conduits de sécurité incendie, permettant la coexistence fiable de tous les sous-systèmes dans un agencement compact.


b. Analyse thermomécanique et structurelle correspondante pour 684Ah (voie très haute capacité)

Demande centrale : Réduire le coût par Wh en maximisant la capacité par cellule, mais cela entraîne un effet de concentration au niveau physique.

Défis pour la caisse inférieure :

· Effet « focal » de la force d'expansion : La force d'expansion d'une cellule unique n'augmente pas linéairement avec la capacité, mais de manière quasi exponentielle. Le cadre interne de la caisse nécessite la conception d'un « système de contention » plus puissant et uniforme pour disperser la contrainte d'expansion concentrée sur l'ensemble de la caisse, évitant la déformation plastique locale.

· Dilemme de « l'uniformité » en gestion thermique : Un corps chauffant plus grand nécessite des chemins de conduction thermique plus efficaces. Le matériau, l'épaisseur du plancher de la caisse, et la conception de l'interface de contact avec le fond des cellules (comme le taux de compression des pads thermiques) deviennent cruciaux. En cas de thermal runaway, la libération d'énergie plus importante impose des exigences plus élevées sur la capacité de guidage directionnel des voies de décharge de pression et la durée de résistance au feu des cloisons coupe-feu internes.

· Réponse structurelle à la concentration de masse : Des cellules individuelles plus lourdes modifient les modes de vibration globaux du Pack. La caisse inférieure nécessite une nouvelle simulation de fatigue pour prévenir le desserrage des fixations ou la fissuration structurelle due à une résonance à certaines fréquences.


c. Explication de l'adaptation manufacturière pour 392Ah (voie de transition robuste)

Demande centrale : Mettre l'accent sur l'équilibre entre performance, coût et efficacité de livraison, offrant au marché une solution pleinement validée.

Défis pour la caisse inférieure :

· Réalisation stable d'une solution mature : Basée sur un système de conception et de procédés validés, garantir l'uniformité du produit par un contrôle rigoureux des processus, soutenant un rythme de production rapide et stable.

· Collaboration approfondie de la chaîne d'approvisionnement : S'appuyer sur un système d'approvisionnement mature pour améliorer continuellement la compétitivité en coût global du produit via la sélection des matériaux, l'optimisation des processus et les achats à l'échelle.


2- Approche d'ingénierie face à la différenciation :

Face à des itinéraires technologiques multiples, un fournisseur de caisses inférieures ne peut reconstruire un système technique pour chaque voie. La véritable solution réside dans une réponse précise et plateforme – utilisant une conception modulaire évolutive pour s'adapter efficacement à différentes exigences.


a. Se concentrer sur les principes physiques communs et les modes de collaboration

L'itération des cellules suit des lois physiques stables. Nous basons notre processus d'évaluation collaborative sur des paramètres clés, intégrant des données sur les matériaux et la structure pour juger rapidement la faisabilité de nouvelles cellules, identifier les risques d'incompatibilité dès le début, aider à converger vers une direction de conception et réduire les itérations ultérieures.

图片1.

Figure 2 : Caisse inférieure de Pack de stockage 587Ah


b. Construire un système flexible d'« interfaces standardisées + modules configurables »

Pour répondre aux besoins de personnalisation découlant de la différenciation des itinéraires technologiques, nous avons établi un système de conception clair avec des interfaces standardisées et une structure interne configurable en modules :

· Interfaces externes unifiées : Le positionnement d'installation de la caisse avec le conteneur de stockage, les passages électriques, les points de connexion du système de refroidissement, etc., suivent strictement les spécifications courantes du secteur, garantissant la compatibilité au niveau système et l'uniformité d'assemblage.

· Structure interne configurable : Nous fournissons une série de composants de support internes et de solutions intégrées de gestion thermique, pouvant être combinés avec flexibilité selon la taille et l'agencement des cellules.

· Module intégré de gestion thermique : Le module de gestion thermique adopte une conception modulaire, optimisée pour le contrôle de l'élévation de température et l'uniformité thermique des cellules, pouvant s'adapter avec flexibilité aux besoins de gestion thermique des différents itinéraires technologiques.


c. Mettre en œuvre des lignes de production flexibles suivant le principe de « la fabrication fait partie de la conception »

Pour correspondre à la diversité des itinéraires technologiques, notre système de fabrication est organisé autour d'une plateforme de base évolutive et d'un assemblage modulaire :

· Fabrication de la plateforme de caisse de base : Garantit la précision et l'uniformité de la structure principale, fournissant un support fiable pour différentes configurations.

· Unités d'assemblage modulaires : Permettent de choisir et d'assembler avec flexibilité les modules de support interne et de gestion thermique correspondants, en fonction de la taille et de l'agencement des cellules. Grâce à cette configuration, nous pouvons effectuer efficacement sur la même ligne de production le changement de fabrication pour des produits d'itinéraires technologiques différents, aidant ainsi nos clients à relever les défis de chaîne d'approvisionnement et de livraison liés au développement parallèle de multiples voies.


3- Redéfinition de la valeur de la caisse inférieure : De la portance passive à la capacité active

La caisse inférieure évolue d'un conteneur passif vers un composant clé d'aptitude systémique, influençant directement la sécurité, la densité d'énergie et le coût sur tout le cycle de vie :


a. Structure de portance sécuritaire : En fournissant des canaux structurels fiables et une base d'installation pour la décharge de pression au niveau système et les cloisons coupe-feu, elle contribue, avec le contrôle de la propagation thermique, à construire une protection de sécurité multiniveaux.

b. Support de la densité d'énergie : Une conception allégée et à haute résistance réduit son propre poids et son encombrement, laissant plus de marge de performance pour les cellules et le système de refroidissement.

c. Garantie de fiabilité à long terme : L'intégrité structurelle et une conception à la durabilité en fatigue permettent au système de faire face aux défis continus tels que les cycles de vie longs et les vibrations du transport.


4- Conclusion : Construire un pont entre l'amont différencié et l'aval déterminé

Alors que la technologie des cellules évolue, les systèmes de stockage d'énergie poursuivent inlassablement la sécurité, la haute densité et le faible coût. La caisse inférieure doit fournir une base de support fiable et adaptable, utilisant la modularité et une fabrication flexible pour répondre aux différents itinéraires technologiques. La concurrence dans le secteur se déplace vers l'ingénierie au niveau système, et la caisse du Pack en est un maillon essentiel.

图片2.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Quelle est la différence entre refroidissement liquide et refroidissement par air pour les centres de données ? La réponse définitive apportée par le GB200

Au cours des décennies de développement des centres de données, le refroidissement par air est toujours resté le choix dominant. Cependant, le lancement de la série GB200 de NVIDIA est en train de bouleverser cet équilibre. Alors que la densité de calcul atteint de nouveaux sommets, les méthodes de refroidissement traditionnelles ne peuvent plus répondre aux besoins. Le refroidissement liquide passe officiellement de l'ombre à la lumière, devenant une infrastructure clé pour soutenir la puissance de calcul de l'IA.


1- Changement fondamental du côté de la demande


a. La densité de puissance franchit un point de basculement

La densité de puissance du rack GB200 NVL72 devrait dépasser les 30 kW, un chiffre qui dépasse largement la limite de dissipation thermique de 15 à 20 kW des technologies de refroidissement par air traditionnelles. Cela implique :

· Un choix technologique inévitable : Le refroidissement liquide passe de « à considérer » à « seule option possible ».

· Un changement qualitatif de l'espace marché : Chaque déploiement de GB200 représente une demande certaine en refroidissement liquide.

· Une augmentation significative de la valeur : La valeur du système de refroidissement liquide pour un seul rack atteint plusieurs centaines de milliers de yuans.

b. Évolution des exigences en matière de fiabilité

Avec l'augmentation de la densité de calcul par rack, la valeur commerciale qu'il supporte augmente de façon exponentielle. La fiabilité du système de refroidissement liquide est directement liée à :

· La continuité d'activité : Une seule panne de refroidissement peut entraîner une perte de calcul valant plusieurs millions.

· La durée de vie du système : Pour chaque augmentation de 10°C, la durée de vie des composants électroniques est réduite de moitié.

· La stabilité des performances : L'efficacité du refroidissement influence directement la capacité de la puce à maintenir durablement ses performances de pointe.


2- Amélioration complète des exigences techniques

a. Exigences de saut d'efficacité thermique

Le GB200 impose des exigences sans précédent au système de refroidissement :

· Multiplication des performances de conduction thermique

· La conductivité thermique des plaques froides doit atteindre 3 à 5 fois celle des solutions traditionnelles.

· La résistance thermique de contact doit être réduite d'un ordre de grandeur.

IMG20251110164518(1).webp

Figure 1- Plaque de refroidissement liquide à microcanaux


b. Contrôle de précision du débit

· Nécessite une précision de contrôle du débit inférieure à ±1%.

· Prend en charge le réglage dynamique du débit pour s'adapter à différentes conditions de charge.

c. Uniformité de la température

· La différence de température sur la surface de la puce doit être contrôlée à moins de 5°C.

· Évite les points chauds locaux qui affectent la stabilité du système.


3- Saut de complexité de l'intégration système

Le système de refroidissement liquide a évolué d'une simple fourniture de composants vers un projet de système complexe :


a. Mode traditionnel :

· Fourniture de plaques froides standardisées.

· Connexions de tuyauterie simples.

· Fonctions de surveillance de base.

b. Ère du GB200 :

· Conception d'architecture de refroidissement liquide au niveau rack.

· Système intelligent de distribution de débit.

· Surveillance de l'état de santé en temps réel.

· Capacités de maintenance prédictive.

屏幕截图 2025-11-20 090317.webp 

Figure 2- Rack NVIDIA GB200


4- Élévation globale des barrières à la concurrence

Dans le nouvel environnement du marché, les entreprises doivent franchir des seuils plus élevés :


a. Barrières technologiques

Les entreprises du refroidissement liquide doivent dépasser les limites d'une discipline unique et développer un système technologique intégré et pluridisciplinaire. La fusion approfondie de technologies multidisciplinaires comme la conception de microcanaux, la science des matériaux et la mécanique des fluides constitue le seuil de base, tandis que la capacité de simulation thermique et d'optimisation au niveau des puces met à l'épreuve l'accumulation technique profonde des entreprises. Il ne s'agit plus d'une simple amélioration des procédés, mais d'un projet systémique nécessitant des investissements en R&D à long terme.

b. Barrières de certification

Le système de certification industriel devient de plus en plus rigoureux. Les entreprises doivent non seulement réussir les tests de fiabilité stricts définis par les constructeurs de serveurs, mais aussi obtenir la certification technique du fabricant de puces d'origine. Cette exigence de double certification valide non seulement les performances techniques du produit, mais teste également le système qualité de l'entreprise et sa capacité d'approvisionnement stable et continue, devenant un laissez-passer indispensable pour entrer dans la chaîne d'approvisionnement centrale.

c. Barrières de service

Alors que le système de refroidissement liquide évolue pour devenir un sous-système central, la capacité de service est devenue un élément clé de la concurrence. Les entreprises doivent établir un réseau de réponse rapide couvrant l'ensemble du pays et construire un système opérationnel professionnel 7×24 heures. Cette capacité de service exige non seulement la réactivité du support technique, mais aussi une solution de service complète incluant la maintenance préventive et la gestion des urgences, devenant ainsi un partenaire de confiance pour les clients.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Super-puce NVIDIA Grace Hopper : Comment le GB200 Redéfinit l'Architecture des Serveurs

Dans l'histoire de l'évolution des architectures de calcul, certains moments n'arrivent pas en silence. Le lancement du GB200 NVL72 de NVIDIA est l'un de ces moments – ce n'est pas seulement un nouveau produit, c'est une refonte radicale du concept même de serveur.

Pendant trente ans, un « serveur » a toujours désigné une unité de châssis standardisée : à l'intérieur, une carte mère, un CPU, de la mémoire, des disques durs et des cartes d'extension, interconnectés par des interfaces standards de l'industrie. Nous le mesurons en « U », nous l'empilons dans des baies, nous le connectons via un réseau. Cependant, l'arrivée du GB200 NVL72 est en train d'ébranler cette définition établie jusque dans ses fondements.

Sa nature n'est plus celle d'« un serveur », mais celle d'« un ordinateur » dont la forme est l'armoire entière. Les composants serveur traditionnels sont déstructurés, puis à une échelle plus large, via le NVLink-C2C, le refroidissement liquide et la gestion d'alimentation au niveau rack, réintégrés en un tout de calcul indivisible. Ce n'est plus une simple mise à niveau, c'est un profond changement de paradigme.


1- Qu'est-ce qu'un « serveur » ? La réponse à cette question est en train de changer

Pendant trente ans, nous avons compris le serveur comme un châssis standardisé : contenant une carte mère, un CPU, de la mémoire, des disques durs, des cartes d'extension, tous les composants suivant des standards industriels, pouvant être remplacés et mis à niveau à volonté.

Mais le changement apporté par le GB200 est fondamental :

· Le cœur de calcul n'est plus un CPU et un GPU indépendants, mais la superpuce GB200 – une entité qui intègre profondément le CPU et le GPU.

· L'interconnexion ne dépend plus de slots PCIe standard, mais d'un fond de panier NVLink sur mesure.

· Le refroidissement n'est plus un accessoire optionnel, mais un système de refroidissement liquide intégré.

· L'unité de déploiement de base passe du « châssis » au « rack ».

Les différents composants du serveur traditionnel sont comme démantelés, puis réassemblés à l'échelle plus large du rack. Ce n'est pas une évolution, c'est une reconstruction.

Tableau 1 - Refonte de l'architecture physique : Du « Châssis » au « Rack »

法语.webp

2. Les trois piliers de l'« Architecture au Niveau Baie »

La conception de serveur traditionnelle consistait en un équilibre de compromis à l'intérieur d'un châssis fermé. L'architecture au niveau baie, représentée par le GB200, opère dans une dimension entièrement nouvelle : elle considère le refroidissement, l'interconnexion, l'alimentation et la gestion comme un système complet, conçu de manière intégrée dès le niveau supérieur. Ce n'est plus un simple empilement de composants, mais une fusion systémique profonde. Cette approche s'appuie sur l'innovation conjointe de trois piliers fondamentaux.

Pilier 1 : De l'« Interconnexion réseau » au « Bus sur fond de panier »

Dans le datacenter traditionnel, les serveurs sont des nœuds indépendants qui communiquent via un réseau (comme Ethernet). Dans le GB200 NVL72, le tissu NVLink à l'intérieur de la baie joue un rôle équivalent à celui d'un bus sur une carte mère traditionnelle, devenant le « squelette » qui relie toutes les unités de calcul. Ce changement permet aux 72 GPU de la baie de travailler ensemble comme un seul GPU géant, avec une optimisation d'un ordre de grandeur de la bande passante de communication et de la latence.

Pilier 2 : Le refroidissement, passé d'« équipement périphérique » à « sous-système central »

Lorsque la densité de calcul passe de dizaines de kilowatts à plusieurs centaines de kilowatts par baie, les technologies de refroidissement par air traditionnelles deviennent inefficaces. Le refroidissement liquide n'est plus une « option périphérique », mais un sous-système central, au même titre que le calcul et l'interconnexion. Sa conception détermine directement les performances et la stabilité opérationnelle de l'ensemble du système ; c'est la clé pour passer de la simple « fonctionnalité » à la « haute performance ».

Pilier 3 : « Centralisation et refonte » de la gestion et de l'alimentation

Le GB200 adopte une alimentation et une gestion centralisées au niveau de la baie. L'objectif n'est pas seulement d'améliorer l'efficacité de conversion de l'alimentation, mais aussi de redéfinir le couplage du système. Cela se traduit par un câblage simplifié et une vue de gestion unifiée, mais élargit également le domaine de panne d'un seul serveur à la baie entière, imposant de nouvelles exigences en matière d'exploitation et de maintenance.

图片1.

3- Refonte et transfert de la chaîne de valeur

L'« architecture au niveau baie » représentée par le GB200 a un impact qui dépasse largement la seule technologie, dessinant clairement les contours d'une nouvelle courbe de valeur pour le secteur. La répartition traditionnelle de la valeur est en train d'éclater, tandis que de nouveaux points de valeur stratégique émergent autour de l'intégration systémique et de la synergie logicielle-matériel.


Constructeurs de serveurs : Transition stratégique de « définisseurs » à « intégrateurs »

Les géants traditionnels des serveurs, comme Dell et HPE, voient leur valeur fondamentale migrer. Leurs compétences historiques – conception de cartes mères, optimisation système et production standardisée – voient leur importance diminuer face à des systèmes hautement personnalisés et intégrés en usine comme le GB200.

Cependant, cette crise recèle de nouvelles opportunités stratégiques :

· Montée en valeur : L'accent de la concurrence passe de la conception interne du serveur au refroidissement liquide, à l'efficacité énergétique et à la disposition structurelle au niveau baie.

· Extension de la valeur : Le cœur de compétence s'étend de la fabrication matérielle aux services professionnels de déploiement à grande échelle, à la gestion opérationnelle multi-plateformes et à l'intégration avec les environnements informatiques des entreprises.

Cela signifie que le rôle des constructeurs évolue de « définisseurs » de produits standard vers celui d'« intégrateurs et facilitateurs avancés » de systèmes complexes.


« Achat stratégique » des cloud providers : Équilibre entre dépendance et autonomie

Pour les hyperscalers, le GB200 est à la fois un besoin stratégique et un avertissement stratégique.

· Stratégie à court terme : En tant que référence ultime en matière de puissance de calcul, son achat est un choix inévitable pour répondre à la demande du marché en calcul IA de pointe.

· Stratégie à long terme : Pour se prémunir contre les risques de la chaîne d'approvisionnement et le verrouillage technologique, le développement de puces IA propriétaires (comme les TPU, Trainium, Inferentia) est devenu une stratégie centrale pour l'autonomie future.

Le comportement des cloud providers illustre parfaitement l'arbitrage complexe entre efficacité et autonomie, entre marché immédiat et contrôle à long terme.


Évolution de la décision chez l'utilisateur final : De l'évaluation des « composants » à la considération de la « production »

Pour les décideurs techniques des utilisateurs finaux (DSI, VP Technologie), le paradigme d'évaluation des achats change fondamentalement.

Liste d'achat traditionnelle :

· Nombre de cœurs et fréquence du CPU

· Modèle et quantité de GPU

· Capacité et vitesse de la mémoire et du stockage

Considérations stratégiques actuelles :

· Indicateurs d'efficacité : Performance par watt, durée totale d'entraînement des modèles

· Coût total de possession (TCO) : Coût global incluant matériel, énergie, maintenance et personnel

· Agilité métier : Délai du déploiement à la production

Cette transition marque le passage crucial d'une mentalité de centre de coût à une mentalité d'investissement dans la productivité pour les achats technologiques des entreprises.


Le GB200 a redéfini l'unité de calcul – passant du « serveur » à la « baie ». Ce n'est pas seulement une mise à niveau des performances, mais un changement complet de paradigme architectural. La quête d'efficacité dépasse le simple empilement de composants, et la chaîne de valeur du secteur se reconfigure. Dans cette transformation, une seule chose est certaine : s'y adapter ou être laissé pour compte.

Le nouveau siècle du calcul a commencé.

2018112912526472.webp

 Plaques froides à microcanaux


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Plaque de refroidissement liquide multi-circuit à tubes de cuivre intégrés : Solution ultime pour le refroidissement multi-sources

Lorsque votre équipement comporte plusieurs points chauds et que ceux-ci sont indépendants, ont des puissances dissipées différentes ou nécessitent un refroidissement isolé, les traditionnelles plaques liquides à circuit unique montrent leurs limites. La plaque liquide à tubes de cuivre encastrés avec multiples circuits est alors la solution clé pour résoudre cette problématique.


1-Pourquoi opter pour des circuits multiples ? Trois scénarios qui ciblent les défis


a. Isoler les interférences thermiques pour garantir les performances des unités critiques

Lorsque des composants comme les IGBT et les diodes, ou les CPU et GPU, sont densément regroupés, un circuit de refroidissement unique entraîne un “transfert de chaleur” croisé entre eux. Ce phénomène contraint les composants à basse température à fonctionner dans un environnement surchauffé. La conception multi-circuits équivaut à doter chaque dispositif d'un “système de climatisation dédié”, éliminant ainsi toute interférence thermique. Elle garantit que chaque unité fonctionne dans sa plage de température optimale, améliorant ainsi les performances et la stabilité globales du système.

b. Mettre en œuvre la redondance pour construire une architecture haute fiabilité

Dans les domaines où la fiabilité est primordiale (comme les serveurs ou les stations de base de télécommunications), la défaillance d'un unique circuit de refroidissement peut entraîner l'arrêt du système. La conception multi-circuits permet de construire un système de refroidissement redondant de type “N+1”. Si un circuit vient à tomber en panne, les autres circuits peuvent continuer à assurer une capacité de refroidissement de base, gagnant un temps précieux pour la maintenance et constituant ainsi la pierre angulaire d'une conception à haute disponibilité.

c. S'adapter aux layouts atypiques et aux besoins de refroidissement différenciés

Face à des sources de chaleur disposées de manière irrégulière, un circuit unique peine à assurer une dissipation thermique uniforme. La solution multi-circuits permet une approche “sur mesure”. Vous pouvez personnaliser avec flexibilité le trajet de chaque tube de cuivre en fonction de la forme et de la disposition réelles des sources de chaleur, couvrant ainsi avec précision chaque point chaud via un cheminement de fluide optimal. Parallèlement, il est possible d'affecter un débit plus important aux circuits refroidissant les composants à haute puissance, et un débit moindre à ceux refroidissant les composants à faible puissance, permettant une allocation optimale des ressources de refroidissement.

 图1.webp

Figure 1 : Plaque de refroidissement liquido multi-circuit à tubes de cuivre intégrés


2-Conception et fabrication : Comment équilibrer performance et fiabilité dans un espace restreint ?

Dans une conception multi-circuits, l'espacement entre les canaux est un facteur clé qui détermine le succès ou l'échec.


a. Limite thermique : Prévenir le “court-circuit thermique”

Si l'espacement entre les canaux adjacents est trop faible, même si les canaux sont indépendants, la chaleur se transmettra rapidement à travers la plaque d'aluminium située entre eux, réduisant considérablement l'efficacité de l'isolation. Grâce à des simulations et des tests, nous avons établi un principe d'espacement de base ≥ 1,5 fois le diamètre du tube pour garantir l'indépendance thermique.

b. Ligne rouge structurelle : Préserver la « ligne de vie » de la résistance à la pression

La plaque d'aluminium entre les canaux est le maillon faible qui résiste à la pression interne. Un espacement trop étroit entraîne une résistance mécanique insuffisante des nervures, présentant un risque de déchirure sous les chocs de pression. Grâce à des simulations de contraintes mécaniques, nous garantissons que la contrainte entre les canaux reste bien en deçà de la limite d'élasticité du matériau dans toutes les conditions de fonctionnement, éliminant ainsi tout risque de “rupture de plaque”.

图2.webp

Figure 2 : Plaque de refroidissement liquido à tubes de cuivre intégrés


c. Limite technologique : Garantir une “fabrication de précision”

Un espacement étroit représente un défi considérable pour les outils de fraisage. Forts d'une riche expérience en fabrication, nous corrélons l'espacement au diamètre de l'outil. Cela nous permet d'assurer un usinage efficace tout en obtenant des parois de rainures lisses et planes, posant ainsi les bases pour la nidification serrée des tubes de cuivre et une association à faible résistance thermique.


3- Points clés de la mise en œuvre technique

La réussite d'une conception multi-circuits nécessite de maîtriser les points essentiels suivants :


a. Conception collaborative

Il est recommandé d'intégrer les considérations thermiques et mécaniques dès la phase conceptuelle. Il faut prendre en compte de manière globale la disposition des canaux, la résistance structurelle et les capacités de fabrication afin d'éviter des modifications de conception ultérieures.

b. Contrôle du procédé

• Utiliser une fraisage CNC de haute précision pour garantir la tolérance sur la largeur des rainures et la qualité de surface.

• Recourir à la technique de cintrage de tube avec mandrin pour assurer la libre circulation et l'uniformité de l'épaisseur de paroi du tube de cuivre après pliage.

• Appliquer un processus fiable de nidification et de fixation pour empêcher tout déplacement des tubes de cuivre dans des conditions de vibration.

c. Vérifications et tests

Un système complet de tests comprend :

• Test d'étanchéité à l'air à 100%

• Test des caractéristiques débit-perte de charge

• Validation des performances thermiques (résistance thermique)

• Test de pression d'éclatement


En résumé, la plaque watercooling à tubes de cuivre encastrés avec multiples circuits est une solution performante pour résoudre les problèmes de dissipation de chaleur complexes avec de multiples sources de chaleur. La clé du succès réside dans une compréhension approfondie de sa logique de conception et dans la recherche du meilleur équilibre entre performance et fiabilité.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Plaque froide à tubes de cuivre encastrés : Fabrication du cintrage à l'usinage final

1- Prétraitement du Tube de Cuivre (Cintrage et Écrasement)

Objectif : Façonner un tube de cuivre rond et droit en une forme plate correspondant parfaitement à la géométrie du circuit de fluide conçu.


a. Choix du Matériau : Pourquoi le Cuivre sans Oxygène ?

Le cuivre sans oxygène (C1220), d'une pureté ≥ 99.9% et sans oxydes aux joints de grains, offre une ductilité exceptionnelle, semblable à de la pâte. Il résiste à la fissuration et aux micro-fissures lors du cintrage et de l'écrasement, garantissant ainsi la fiabilité finale.

b. Rayon de Cintrage : La Limite de Sécurité

Le rayon de courbure minimum est une règle absolue : ≥ 1,5 fois le diamètre du tube. En deçà, la paroi externe du tube est excessivement étirée, s'amincit et peut se rompre. L'utilisation d'une cintreuse à mandrin est cruciale pour éviter le plissement de la paroi interne.

c. Écrasement : Une "Mise en Forme" de Précision

L'écrasement n'est pas une simple compression, mais une déformation plastique contrôlée via des matrices de précision. La hauteur de la conduite après écrasement ne doit pas être inférieure à 30% du diamètre intérieur d'origine. L'objectif principal est d'obtenir une épaisseur de paroi uniforme, sans plis localisés ("dead folds") ou amincissement excessif, qui deviendraient des points de fuite potentiels.

1.webp

Figure 1 : Cintrage du caloduc


d. Séquence des Opérations : Cintrage avant ou après Écrasement ?

La séquence est impérative : "Cintrer d'abord, Écraser ensuite". Le cintrage d'un tube rond est un procédé maîtrisé et fiable. Si le tube est écrasé en premier, le cintrage avec un petit rayon devient quasi impossible sans déformation majeure, et la géométrie interne de la conduite serait gravement altérée, entraînant une augmentation drastique de la perte de charge.


2- Usinage du Substrat (Fraisage de Rainure de Précision)

Objectif : Usiner une "orbite" aux dimensions précises dans le substrat en aluminium pour y loger le tube de cuivre.

 2.webp

Figure 2 : Tube de cuivre encastré


a. Conception de la Largeur : Ajustement Serré

La largeur de la rainure doit être conçue légèrement inférieure à celle du tube de cuivre écrasé (généralement de 0,05 à 0,1 mm de moins), créant un "ajustement serré". Cela permet de "maintenir" fermement le tube par friction, constituant la base d'une fixation primaire et de la réduction de la résistance thermique de contact.

b. Contrôle de la Profondeur : Surépaisseur pour le Fraisage Final

La profondeur de la rainure détermine la hauteur de saillie du tube de cuivre après encastrement. Cette hauteur constitue la surépaisseur d'usinage pour le procédé de fraisage final ultérieur. L'uniformité de la profondeur de rainure influence directement l'uniformité de l'épaisseur de paroi résiduelle finale du tube de cuivre.

c. Outil et "Vibrations de l'Outil"

Lors du fraisage de rainures étroites et profondes, un rapport longueur/diamètre élevé de la fraise entraîne facilement des "vibrations", causant une rugosité des parois et des écarts dimensionnels. Ainsi, l'espacement entre les conduites ne peut être trop réduit ; il doit impérativement laisser de la place pour la robustesse et la rigidité de l'outil.

d. Propreté : La Qualité Invisible

Après le fraisage, les copeaux d'aluminium et les résidus d'huile doivent être éliminés à 100%. Tout résidu forme une couche isolante entre le tube de cuivre et le substrat en aluminium, augmentant considérablement la résistance thermique de contact et dégradant fortement les performances de dissipation thermique.


3- Encastrement et Fixation

Objectif : Insérer avec précision le tube de cuivre formé dans la rainure du substrat et créer une liaison solide.


a. Ajustement Serré : Force de Fixation Principale

Grâce à une conception dimensionnelle précise, le tube de cuivre est "pressé" par une force externe dans une rainure légèrement plus étroite. La force de rappel élastique du matériau génère une pression normale importante, qui est la source principale de la force de fixation.

3.webp

Figure 3 : Fixation du caloduc


b. Fixation Secondaire : Anti-"Effet de Bascule"

Avec seulement l'ajustement serré, les extrémités du tube de cuivre peuvent se soulever sous contrainte thermique. Une fixation secondaire est requise : Micro-soudage (haute résistance, contrôle thermique crucial) ou Époxy haute conductivité thermique (faible contrainte, risque de vieillissement).

c. L'Ennemi de la Résistance Thermique de Contact

L'air entre le tube de cuivre et la rainure en aluminium est un mauvais conducteur de chaleur et constitue la source principale de la résistance thermique de contact. La colle haute conductivité ou la soudure peuvent combler les micro-vides, remplacer l'air et réduire significativement la résistance thermique.

d. Alerte à la Corrosion Électrochimique

L'aluminium et le cuivre en présence d'un électrolyte forment une pile galvanique, où l'aluminium (anode) se corrode. Il est impératif de garantir l'étanchéité du système de refroidissement et d'utiliser de l'eau déionisée / un liquide de refroidissement anticorrosif pour couter le chemin de corrosion au niveau du système.


4- Mise en Forme de Surface (Fraisage Final vs. Noyage)

Objectif : Obtenir une surface de dissipation thermique, apte au montage des puces, présentant une haute planéité et une faible résistance thermique.


a. Fraisage Final : Le Roi des Performances

Utilise un outil ultra-dur pour usiner simultanément le cuivre et l'aluminium, créant une surface parfaite, plane et coplanaire. Cela permet au composant d'être en contact direct et étendu avec le tube de cuivre, excellent conducteur, pour une résistance thermique minimale.

b. Tube Noyé : Le Gardien de la Fiabilité

Le tube de cuivre rond est encapsulé dans une matrice de résine époxy haute conductivité thermique. Le tube garde sa forme ronde pour une meilleure résistance à la pression. Le remplissage assure une protection supplémentaire et un effet tampon de contrainte, offrant une fiabilité supérieure, mais une résistance thermique légèrement plus élevée que le fraisage final.

c. Épaisseur de Paroi Finale : La Ligne de Vie

L'objectif de contrôle clé du fraisage final est l'épaisseur de paroi résiduelle du tube de cuivre. Un équilibre est impératif entre performance (paroi mince) et fiabilité/anti-perçage (paroi épaisse). Elle est typiquement maîtrisée dans une plage optimale de 0,15 à 0,3 mm.

d. Planéité : Garantie du Contact

Quel que soit le procédé, la planéité de la surface de montage (exigence typique < 0,1 mm) est un critère absolu. Toute micro-irrégularité doit être comblée par de la pâte thermique. Une mauvaise planéité entraîne une augmentation drastique de la résistance thermique de contact et un échec de la dissipation.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Innovations et défis de la Batterie électrique voiture composition : analyse de quatre structures principales de batterie électrique voiture

Pour améliorer l'autonomie et la capacité des véhicules électriques, les  blocs de batteries de traction  évoluent d'une disposition monocouche vers une  structure multicouche. Cette transition augmente significativement la  densité énergétique, mais apporte également de nouveaux défis structurels. Cet article explorera trois aspects: les problèmes clés, les solutions principales et les orientations technologiques futures.


1- Défis clés : Les problèmes mécaniques de l' empilement multicouche 

Passer d'un  bloc batterie  monocouche à un empilement  multicouche  va bien au-delà d'une simple superposition. Cela remodele l'environnement mécanique interne et les  chemins de charge  externes, posant quatre défis majeurs:


a. Augmentation drastique des  charges  verticales et risque de  fluage des matériaux

・Dans une  structure multicouche, le poids des  cellules, des  modules  et des  éléments structurels  s'accumule couche par couche. La  charge de compression statique  supportée par les couches inférieures est bien supérieure à celle des couches supérieures.

・Cette  contrainte de compression élevée  constante met à rude épreuve les  performances à long terme  des matériaux, en particulier leur  résistance au fluage  (déformation plastique lente dans le temps sous  contrainte constante ).

・Si le  support intercouches  ou les  composants de fixation des cellules  subissent du  fluage, cela entraîne un  relâchement de la précontrainte, affectant la  durée de vie en cycle des cellules  et la  stabilité du contact interfacial. Il est donc crucial de trouver des matériaux combinant  légèreté  et excellente  résistance au fluage.


b.  Effet de superposition  des  forces de gonflement  et  stabilité structurelle

・Les  batteries lithium-ion, lors de la  charge et décharge, subissent un  "effet respiratoire"  dû aux  changements de volume  des  matériaux d'électrode, entraînant un  gonflement des cellules. Dans une  structure d'empilement multicouche, les  forces de gonflement  s'accumulent couche par couche, exerçant une pression énorme sur les  modules  des couches inférieures.

・Cette  contrainte cyclique  peut facilement provoquer un  gonflement du boîtier, une  défaillance de l'étanchéité, une  compression des éléments structurels, un  court-circuit des cellules, et accélérer la  dégradation des performances de la batterie. Un contrôle efficace nécessite une  surveillance en temps réel  par des  capteurs intégrés  combinée à une  simulation numérique , guidant ainsi la  conception optimisée de la structure.


c. La contradiction centrale entre  utilisation de l'espace  et  densité énergétique

・Répondre à la  gravité  et aux  forces de gonflement  nécessite des  structures de renforcement  (comme ajouter des  traverses, épaissir les  tôles ), mais cela occupe un espace précieux et ajoute du poids, entrant en conflit avec l'objectif principal d'améliorer la  densité énergétique volumique  et la  densité énergétique massique.

・La solution réside dans l' optimisation structurelle  et l'application de  matériaux efficaces, ce qui favorise la transition des  blocs batterie  vers une  conception mixte multi-matériaux.


d.  Chemins de transfert  des  charges de collision  et amélioration de la redondance de sécurité

・L' augmentation de la hauteur  du  bloc batterie  aggrave la  charge mécanique  lors d'un  impact latéral  ou d'un  impact par le bas; sa  structure surélevée  amplifie l' effet de levier, exigeant une plus grande  résistance des points de connexion  et une  rigidité propre  du  bloc batterie.

・Il est nécessaire d'utiliser des  matériaux anti-chocs  et une  conception intégrée  pour optimiser le  transfert de force  et l' absorption d'énergie, garantir la  sécurité des cellules  dans des  conditions extrêmes, et ainsi favoriser le développement de la technologie d' intégration batterie-carrosserie  ( CTC ), faisant du  bloc batterie  une partie importante de la  structure de la carrosserie.


2- Analyse comparative des principales solutions structurelles

Pour relever ces défis, l'industrie explore plusieurs solutions innovantes:


a. Plateau moulé sous pression en une pièce  ( One-piece Die-cast Tray )

・Avantages: Degré d'intégration  élevé, réduit le  nombre de pièces, améliore la  rigidité globale, l' homogénéité  et l' étanchéité. Le  procédé  permet des  formes géométriques complexes, facilitant l'intégration du  refroidissement, des  nervures de renfort  et des  points de montage. La  structure globale  aide à gérer les  contraintes complexes.

・Défis: La  fonderie sous pression intégrale  d'un  cadre multicouche  exige des  équipements, des  moules  et un  procédé  très exigeants, coûteux. La  réparation après collision  est difficile ou impossible. La  structure rigide globale  peut manquer de  flexibilité  pour gérer les  forces de gonflement différentielles   intercouches.


b. Modularité à cadre multi-niveaux  ( Multi-level Frame Modular )

・Avantages: Conception et fabrication  flexibles, facilitant la  production, la  maintenance  et le  remplacement. Convient naturellement à une  conception mixte multi-matériaux, permettant d'optimiser les  performances  et le  coût  par  niveau. S'inspire du concept de  stratifié quasi-isotrope  des  composites  pour optimiser la  réponse mécanique globale, disperser les  contraintes.

・Défis: Nombreux  composants  et  connecteurs, assemblage complexe, les  tolérances cumulées  affectent la  précision  et la  précontrainte. De nombreuses  interfaces de connexion  ( boulons, rivets ) sont des  points de défaillance potentiels  et augmentent le poids.


c.Structure sandwich hybride multi-matériaux  ( Hybrid Material Sandwich Structure )

・Avantages: Excellente  efficacité de légèreté  et  rigidité spécifique  très élevée ( panneaux haute résistance  +  âme légère  comme  mousse  /  nid d'abeille en aluminium ). Forte  résistance à la flexion, l' âme  offre une  isolation thermique  et des  propriétés d'absorption d'énergie, améliorant la  sécurité thermique  et la  sécurité en cas de collision. Correspond à la tendance de l' intégration multifonctionnelle.

・Défis: Procédé de fabrication  complexe, coût élevé. La  résistance de l'interface de liaison  et la  durabilité à long terme  entre les  panneaux  et l' âme  sont cruciales. L' âme  doit avoir une excellente  résistance au fluage en compression.


d.  Structure nid d'abeille biomimétique

・Avantages: En théorie, conception  biomimétique  idéale (imitant l' hexagone  des  alvéoles ) pour une  légèreté extrême, une  haute rigidité  et une  résistance à la compression. Offre un  support uniforme, forte  capacité d'absorption des chocs.

・Défis: Fabrication  extrêmement complexe et coûteuse, difficulté d' intégration  avec le  système de refroidissement  etc. Actuellement surtout au stade de la  recherche avancée, une  application commerciale à grande échelle  prendra encore du temps.


3- Directions clés pour les percées technologiques

Les percées clés futures pour résoudre les  problèmes de conception  de l' empilement multicouche  résident dans:


a.  Innovation en matériaux et procédés  pour l' équilibre légèreté-rigidité

・Matériaux: Optimisation continue des  CFRP, alliages d'aluminium,  alliages de magnésium; développement de nouveaux  polymères multifonctionnels  et  composites  combinant  faible fluage, haute isolation, bonne conduction thermique, usinabilité.

・Procédés: Développement des  techniques de liaison avancées  ( soudage par points par résistance, soudage laser, soudage par ultrasons ) pour réaliser une  liaison multi-matériaux  fiable et légère.


b.  Gestion adaptive  des  forces de gonflement

Passer d'une approche de  "résistance rigide"  à une approche de  "adaptation flexible", créant un  système à réponse dynamique  pour maintenir les  cellules  dans un  environnement de contrainte optimal  tout au long de leur  cycle de vie.

图片1.jpg

Figure 1 : Soudage laser robotisé d'un plateau de batterie


c.  Connexion intercouches  et  révolution de l'intégration

・Techniques de connexion: Évolution des  liaisons mécaniques  par  boulons  vers le  collage  par  adhésifs structuraux  et le  soudage avancé, pour une  distribution des contraintes  plus uniforme, une  bonne étanchéité  et une  résistance à la fatigue.

・Intégration ultime: Le  CTC  /  CTB  ( Cell-to-Chassis  /  Body ) est une direction importante pour l' intégration  future des  blocs batterie . En supprimant le  boîtier indépendant  et en intégrant directement les  cellules  ou  modules  dans le  châssis, l' empilement multicouche  devient lui-même un  élément de structure de la carrosserie  (comme une  traverse  ou le  plancher ), résolvant fondamentalement les  limitations d'espace  et maximisant la  fonction structurelle de la batterie . Atteindre cette technologie nécessite une  collaboration approfondie  entre les domaines de la  batterie, de la  structure, de la  gestion thermique  et de la  sécurité, c'est la  forme ultime  du concept  "la structure comme fonction".

图片2.jpg

Figure 2 : Plateau de batterie d'un bloc de batteries de traction


L' empilement multicouche  est un choix inévitable pour améliorer la  densité énergétique  des  batteries, mais il apporte également d'énormes défis en termes de  structure, de  forces de gonflement  et de  sécurité . La solution réside dans l' innovation matérielle, l' optimisation structurelle biomimétique  et la  gestion intelligente  des  forces de gonflement. En fin de compte, le  bloc batterie   fusionnera profondément  avec la  carrosserie, devenant un  "châssis énergétique" intégré. 


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Le champ de bataille central des camions électriques lourds : analyse approfondie de la disposition et de la technologie d'empilement des batteries

Le champ de bataille central des camions électriques lourds : analyse approfondie de la disposition et de la technologie d'empilement des batteries


Lorsqu'un camion électrique lourd chargé de marchandises circule sur l'autoroute, le secret central qui lui permet de parcourir des centaines de kilomètres est caché dans le châssis et le compartiment batterie du véhicule. Aujourd'hui, alors que la vague d'électrification des camions lourds balaie l'industrie mondiale de la logistique, la disposition du système batterie et la technologie d'empilement sont devenues des clés déterminantes pour le succès sur le marché.

图片3.png 

Figure 1 : Solution de refroidissement liquide de la batterie d'un camion électrique lourd


    1-Disposition des batteries : comment trois grandes solutions remodelent la forme des camions électriques lourds ?


    a. Disposition dorsale : le choix agile pour le transport courte distance

·Adaptation au scénario : Transport courte distance dans des scénarios fermés comme les ports, les mines, les aciéries

·Avantage central : Capacité de changement de batterie ultra-rapide (le temps spécifique nécessite une vérification par test réel), augmentant le taux de disponibilité du véhicule

·Limite de performance : La capacité de la batterie est limitée (généralement <350kWh dans l'industrie), un centre de gravité élevé affecte la stabilité à haute vitesse

·Coût spatial : Occupe l'espace de la soute à marchandises ou de la cabine, réduisant la capacité de chargement


    b. Disposition sur châssis : le roi de l'autonomie pour les lignes longue distance

·Percée en capacité : La capacité de la batterie peut dépasser 500kWh (comme la solution de 513kWh rendue publique par l'industrie)

·Magie de l'espace : Utilisation efficace de l'espace du châssis, évitant l'empiètement sur la soute 

·Bonus sécurité : Conception à centre de gravité ultra-bas améliorant la stabilité à haute vitesse

·Seuil technologique : Développement intégré au châssis, exigences plus élevées en matière de protection et de gestion thermique 


    c. Disposition latéro-basale : le moteur d'efficacité des réseaux d'échange de batteries 

·Révolution de l'échange : L'échange latéral améliore l'efficacité opérationnelle

·Équilibre spatial : Maintient une soute à marchandises intacte, l'autonomie se situe entre celle des dispositions dorsale et sur châssis

·Défi sécurité : Nécessite un renforcement de la structure de protection contre les chocs latéraux


    2-Technologie d'empilement : solutions d'intégration efficaces pour les packs batterie des camions lourds

La technologie d'empilement multicouche devient une voie clé pour améliorer la densité énergétique :

 图片4.png

Figure 2 : Boîtier d'intégration à empilement avec refroidissement liquide pour camion lourd


a. Technologie d'empilement intégré sans cadre :

·Cellules empilées directement, réduisant les pièces structurelles · Suppression des modules et du cadre, les cellules sont directement "empilées sans intervalle en direction Z "

·Améliore significativement la densité énergétique du système

·Prend en charge la technologie de charge ultra-rapide (les performances spécifiques nécessitent une vérification par test réel)


b. Intégration du module au châssis (comme les technologies MTB/CTC)

·Technologie MTB : Le module est connecté directement au châssis, lutilisation volumétrique est significativement améliorée

·Batterie Qilin (CTP 3.0) : Taux d'utilisation volumétrique de 72%, densité énergétique de 255 Wh/kg

·Technologie CTC : Les cellules sont intégrées dans la structure du châssis, allégeant de 10%


c. Innovation dans la forme des cellules (comme la batterie Lame)

·Arrangement serré de cellules plates, améliorant l'utilisation volumétrique (données publiques de BYD > 50 %)

·Surmonte le goulot d'étranglement de la densité énergétique des phosphates de fer lithié


    3-Les défis technologiques centraux des camions électriques lourds

Défi 1 : Sécurité structurelle

·Conditions extrêmes : Le choc latéral contre poteau constitue une menace mortelle pour la disposition latérale 

·Solutions innovantes : Boîtier en alliage d'aluminium haute résistance + structure tampon ; Optimisation par simulation de choc (FEA) ; Tests de choc mécanique dépassant les standards nationaux.


Défi 2 : Gestion thermique

·Alerte emballement thermique : Le contrôle de la différence de température dans le pack est crucial

·Percée technologique : Refroidissement latéral par plaque liquide (différence de température < 3°C) ; Technologie de refroidissement direct par frigorigène ; Contrôle dynamique par commande prédictive (MPC).


Défi 3 : Fatigue due aux vibrations

·Tueur caché : Les vibrations routières provoquent des dommages structurels

·Stratégies : Optimisation de la répartition des contraintes par empilement en direction Z ; Tests sur banc de vibration selon spectre routier ; Application de matériaux à haut amortissement.


    4-Trois tendances majeures guident le développement actuel

·Disposition sur châssis dominante pour les lignes moyenne et longue distance : Les caractéristiques de haute autonomie (>500 kWh) et de faible centre de gravité en font le choix privilégié

·Intégration profonde avec la technologie CTC : Fusion de la batterie et de la structure du châssis, améliorant l'utilisation de l'espace et la rigidité du système 

·Popularisation de la gestion thermique intelligente : Les algorithmes d'IA permettent un contrôle de température précis (différence de température < 5°C), prolongeant la durée de vie de la batterie · Évolution de la technologie des batteries à l'état solide : Les batteries semi-solides accélèrent leur commercialisation, le potentiel se concentrant sur l'amélioration de la sécurité et de la densité énergétique


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Franchir le fossé :Défis extrêmes de sécurité thermique et voies de percée à l'ère des camions électriques 500 kWh+

La vague des camions électriques balaie l'industrie mondiale du transport logistique, apportant une dynamique puissante aux objectifs de "double carbone". Cependant, avec l'explosion de la demande d'autonomie, les systèmes de batteries dépassent couramment les 500 kWh, voire s'approchent des 1000 kWh. Cela équivaut à embarquer une "forteresse d'énergie" mobile, dont les risques potentiels de sécurité thermique atteignent une ampleur inédite. Lorsque les trois indicateurs de sécurité extrême que sont la "capacité ultra-élevée", la "propagation thermique ultra-rapide" (< 2 minutes) et la "résistance aux chocs ultra-élevée" (> 1500 kJ) se combinent, l'industrie est confrontée à un fossé technologique majeur. Cet article analyse ces défis et explore des solutions systémiques pour construire une ligne de défense spécifique aux camions électriques. 


图片.jpg

Figure 1 : Solution d'empilement triple des cellules courtes


1-L'ère des 500 kWh+ : Opportunités et défis de sécurité

a. L'augmentation de capacité devient la norme : Pour répondre aux besoins de transport lourd sur longue distance, les batteries des camions électriques sont passées rapidement de 200-300 kWh à plus de 600 kWh. Les géants du secteur proposent désormais des solutions de 500 kWh, 600 kWh, voire 1000 kWh, marquant l'avènement de l'ère des très grandes capacités.

b. La maturité de la technologie des batteries LFP (Lithium Fer Phosphate) est un facteur clé, leurs avantages en termes de sécurité et de durée de vie en cycle en faisant le choix privilégié pour les camions lourds.


2-Les "trois défis" d'une sécurité extrême

a. Contrôle ultime de la propagation thermique (< 2 minutes) :

· Objectif principal :

La conception de sécurité doit retarder ou bloquer la propagation thermique, créant une fenêtre de temps pour l'évacuation et les secours (comme les 5 minutes d'alerte requises par la norme chinoise GB 38031-2020).

· Réalité alarmante :

Dans une batterie de 500 kWh+ à haute densité, l'énergie libérée par un seul cellule en emballement thermique peut déclencher une réaction en chaîne catastrophique. Des tests montrent une propagation extrêmement rapide : un cas a enregistré 22 secondes pour envahir tout le compartiment, 5 secondes pour enflammer les modules adjacents, et un temps minimal de propagation entre modules d'environ 44 secondes.

· Difficulté et lacune majeures : Comment garantir efficacement que la propagation thermique entre modules soit contrôlée à plus de 2 minutes ?

Aucun système commercial pour camions lourds n'a encore publiquement promis et validé cette exigence rigoureuse.


b. Mur de résistance aux chocs (> 1500 kJ) :

· Besoin central :

L'énergie d'impact d'un camion lourd chargé dépasse largement celle d'une voiture particulière, dépassant facilement 1500 kJ. Le bloc-batterie, élément structurel du châssis, doit donc être ultra-résistant pour rester intact après un choc, évitant tout dommage interne pouvant provoquer un emballement thermique.

· Réalité alarmante :

Les normes actuelles (comme GB/T 31467.3-2015, UNECE R100) définissent mal ou sous-estiment les seuils d'énergie d'impact pour les batteries de camions lourds. Les données certifiées de tests d'impact de niveau 1500 kJ sont extrêmement rares. Bien que des simulations à plus haute énergie (comme 2500 kJ) existent, la validation complète d'un système reste un défi colossal.

· Difficulté et lacune majeures :

Manque de normes claires pour la protection contre les chocs à haute énergie et de solutions pleinement validées.


c. Risque de catastrophe secondaire (explosion des marchandises & paralysie routière) :

· Risque d'explosion des marchandises :

Les flammes à haute température d'un emballement thermique peuvent enflammer les marchandises (surtout les produits dangereux), créant une chaîne catastrophique : "emballement de la batterie → incendie de la cargaison → explosion".

· Risque de paralysie routière :

L'extinction d'un incendie de batterie lithium est difficile (nécessite de grandes quantités d'eau de refroidissement continue) et les risques de ré-ignition sont élevés. Un camion de plusieurs tonnes en feu sur une route ou dans un tunnel complique les secours (coupure haute tension, protection contre les gaz toxiques), prolonge les interventions (jusqu'à plusieurs heures, avec des impacts pouvant durer 24 heures), et peut paralyser gravement le trafic, avec des conséquences sociétales majeures.

· Difficulté et lacune majeures :

Manque de normes quantitatives pour le déblocage rapide des routes et de systèmes de gestion des urgences efficaces.


3-Construire la défense : Conception d'un système d'alerte thermique : Quadruple couche de protection

法语.png

Tableau 1 : Protection complète "Détection-Analyse-Blocage-Réponse"


4-Solution de gestion thermique : Renforcer le système d'alerte

Système à refroidissement liquide : Intègre des plaques froides efficaces pour éliminer les points chauds locaux et maintenir une différence de température entre cellules < 3°C.

Conception modulaire : Structure de modules indépendants et amovibles, permettant un remplacement rapide des unités défaillantes.

Plateforme de surveillance intelligente : Analyse en temps réel de l'état de santé de la batterie via le cloud, avec envoi automatique des alertes aux équipes de maintenance.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


La percée des camions lourds à énergie nouvelle avec des batteries de 600 kWh : comment conquérir le marché de la logistique des lignes principales ?

Dans le marché des camions lourds à énergie nouvelle, la "course à la capacité des batteries" est devenu un mot-clé : les modèles principaux dépassent désormais 370 kWh, et des versions avec plus de 600 kWh font leur apparition. Il ne s'agit pas seulement d'une avancée technique, mais aussi d'une déclaration d'intention du secteur pour conquérir le marché de la logistique des lignes principales------en augmentant l'autonomie pour résoudre le problème clé des utilisateurs, "l'angoisse de l'autonomie", et en optimisant le coût total de possession (TCO). Cet article décrypte la logique commerciale et les percées technologiques derrière cette tendance.


1-Logique commerciale : pourquoi faut-il "augmenter la capacité des batteries" ?

a. Un besoin dicté par les scénarios d'utilisation

· Scénarios fermés (trajets courts et fréquents) : Les ports, les mines, etc., reposent sur le modèle d'échange de batteries (recharge en 3-5 minutes), où une batterie de 280 kWh suffit.

· Logistique des lignes principales (transport longue distance) : Représentant 70% du fret total, elle nécessite une autonomie unique de plus de 500 km. Les batteries de 600 kWh+ deviennent la "clé" pour pénétrer ce marché.


b. L'équilibre économique du TCO 屏幕截图 2025-08-12 125132.png

Conclusion clé : Lorsque la distance journalière dépasse 300 km, le TCO des camions à échange de batteries devient plus avantageux que celui des camions diesel.


b. Innovation de modèle : résoudre le problème des coûts

· Location de batteries (BaaS) : L'utilisateur achète le "véhicule nu" et loue la batterie mensuellement (5 000-9 000 yuans), réduisant le coût initial de 30%.

· Services d'échange : Frais de service de 0,2-0,5 yuan par kWh, avec un coût énergétique total d'environ 2,73 yuans/km (proche des 2,8 yuans des camions diesel).

· Validation commerciale : Avec 50 échanges par jour, la période de récupération de l'investissement peut être réduite à 5 ans (IRR de 13,1%).


2-Percée technologique : comment équilibrer autonomie et poids ?

a. Compromis sur la disposition : l'espace au détriment du châssis

· Pour éviter que les batteries n'empiètent sur l'espace de chargement, le secteur optimise leur disposition. Par exemple, en les intégrant dans le châssis (remplaçant les modèles traditionnels montés à l'arrière), libérant ainsi de l'espace et réduisant le centre de gravité, ce qui peut améliorer la consommation d'énergie.

· Inconvénient : Cela réduit la garde au sol et la polyvalence de la conception du châssis.


b. Compromis sur la science des matériaux : la densité énergétique contre le poids

· Alléger le véhicule passe par l'augmentation de la densité énergétique des batteries (plus d'énergie stockée par unité de poids). Une densité plus élevée permet des batteries plus légères ou une autonomie accrue à poids égal.

· L'innovation repose sur les matériaux des batteries (par exemple, cathodes à haute teneur en nickel, anodes en silicium-carbone).

· Inconvénient : L'augmentation de la densité énergétique s'accompagne souvent de risques pour la sécurité, d'une durée de vie réduite, de coûts accrus et d'une capacité de charge rapide moindre, nécessitant des compromis difficiles.


c. Compromis sur le modèle commercial : le réseau contre la pression sur le véhicule

· Le modèle d'échange de batteries transfère habilement la pression de l'autonomie illimitée du véhicule vers le réseau. En installant des stations le long des lignes principales, les véhicules n'ont besoin que d'une batterie suffisante pour atteindre la prochaine station, sans porter une énorme batterie pour tout le trajet.

· Résultat : Cela réduit les exigences extrêmes en matière de capacité des batteries, rendant leur taille plus "raisonnable".


d. Gestion de la valeur résiduelle : l'avantage clé du BaaS

Les "banques de batteries" doivent développer des compétences sur tout le cycle de vie : surveillance de l'état de santé (SOH), réutilisation en cascade, système de recyclage.


图片1.png 

Figure 1 : Boîtier de batterie (pack) pour camion lourd


3-Tendances futures : de la "course à la capacité" à la "gestion efficace de l'énergie"

a. Innovations technologiques : Les batteries solides briseront les limites de la densité énergétique, rééquilibrant poids et autonomie.

b. Réseau de recharge : L'unification des standards d'échange pour camions lourds et la coordination avec le réseau électrique (par exemple, pour l'ajustement des pics) sont essentiels pour une mise à l'échelle.

c. Concurrence entre différentes technologies : Les camions lourds à hydrogène conservent un potentiel de substitution dans le transport longue distance et lourd.


Une stratégie étape par étape, une évolution sur le long terme

La "course à la capacité des batteries" est un choix inévitable pour les camions électriques afin de conquérir la logistique des lignes principales. Elle reflète un équilibre dynamique entre les besoins commerciaux et les réalités technologiques. Avec les progrès des batteries et la maturation des modèles commerciaux, le secteur passera de la "course à la capacité" à la "course à l'efficacité". Aujourd'hui, elle pousse les camions lourds à énergie nouvelle chinois à franchir une étape clé, passant de "niche" à "grand public".


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Plateau de batterie pour camions lourds en alliage d'aluminium : évolution et défis, de l'allégement haute résistance à l'intégration multifonctionnelle

Les camions lourds, principaux acteurs du transport routier de marchandises, voient la sécurité, la fiabilité et l'économie de leur système de batterie à haute capacité devenir des points focaux techniques. Le plateau de batterie, composant structurel clé pour supporter, protéger et gérer les modules de batterie, est confronté à des défis extrêmes sans précédent.

图片1.png

Figure 1 : Plateau de batterie pour camions lourds électriques


1- Défis extrêmes pour les plateaux de camions lourds

a. Exigences rigoureuses en matière de durabilité mécanique : vibrations, chocs et durée de vie de millions de kilomètres

La durée de vie prévue des camions lourds est ≥ 1,5 million de kilomètres, soit plus de 10 fois celle des voitures particulières. Le plateau de batterie doit, tout au long de cette "durée de vie complète", supporter continuellement trois types de charges mécaniques extrêmes :

Vibrations aléatoires à haute fréquence : Lorsqu'ils circulent chargés sur des routes non revêtues, en construction ou inégales, les châssis génèrent des vibrations aléatoires dans une bande de fréquence large de 5 Hz à 2 kHz. Ces vibrations mettent non seulement à l'épreuve la limite de fatigue du cadre principal du plateau, mais induisent également des microfissures dans les zones de concentration des contraintes telles que les soudures, les trous de boulons et les rabats, qui deviennent des points de départ de défaillances.

屏幕截图 2025-08-05 152735.png

Chocs instantanés à haute accélération (g) : Les ornières profondes, les freinages d'urgence ou les chutes lors du chargement/déchargement peuvent générer des accélérations de choc supérieures à 50 g en quelques millisecondes. Le plateau doit absorber/disperser l'énergie instantanément pour empêcher les cellules de se déplacer, de court-circuiter ou les enveloppes de se casser.

Endommagement par fatigue cumulative : Un million de kilomètres équivaut à des milliards de cycles de vibration. L'aluminium, sous contrainte alternée, tend à développer des fissures de fatigue qui se propagent, finalement causant la rupture structurelle. La tâche centrale de la conception consiste, par optimisation topologique, renforcement local, mélange de matériaux dissimilaires et contrôle des procédés, à retarder la formation de fissures jusqu'à la retraite du véhicule.


b. Défis complexes en matière de gestion thermique et de cycles thermiques

Les batteries de camions lourds génèrent une énorme quantité de chaleur en raison de leur très grande capacité (plusieurs centaines de kWh) et de leurs cycles de charge et décharge à haute puissance. De plus, leur environnement d'utilisation s'étend des régions froides aux régions tropicales, ce qui les expose à des écarts de température extrêmes.

Régulation sur une large plage de températures : Le plateau et le système de gestion thermique doivent maintenir la température des cellules avec précision dans la plage optimale de 25-40°C, avec un écart de température entre cellules < 5°C, pour des températures ambiantes de -40°C à +85°C.

Cycles de contrainte intense : Dans les tests d'vieillissement accéléré en laboratoire, ils doivent supporter des milliers de cycles de température violents de -40°C ↔ 85°C (vitesse de 5-15°C/min, maintien aux extrêmes de 5-15 minutes). Ce processus provoque des expansions et contractions thermiques répétées aux interfaces des matériaux (alliage d'aluminium / mastic d'étanchéité / pièces en plastique), ce qui met gravement à l'épreuve la fiabilité des points de soudure et de collage des circuits de refroidissement intégrés.


2- Solutions matérielles dominantes et technologies d'intégration multifonctionnelle

Pour relever ces défis, l'industrie a développé une voie technologique basée sur l'aluminium alliage haute résistance, évoluant vers une intégration multifonctionnelle avancée, tant en termes de choix de matériaux que de concepts de conception.

a. Choix de matériaux clés : La domination des alliages d'aluminium de série 6xxx

Dans la compétition avec l'acier, les alliages de magnésium et les composites, les alliages d'aluminium de série 6xxx (Al-Mg-Si) se sont imposés comme le matériau "dominant" pour les plateaux de batterie de camions lourds, grâce à leurs excellentes performances globales, leurs procédés de fabrication matures et leur rapport qualité-prix élevé.

Principaux grades et performances :

6061-T6 : C'est le grade le plus largement utilisé, réputé pour sa résistance exceptionnelle, sa bonne soudabilité et sa résistance à la corrosion.

6005A-T6 et 6063-T6 : En tant que choix complémentaires, ils présentent également de bonnes performances d'extrusion, adaptés aux composants avec des exigences de résistance légèrement moindres.

屏幕截图 2025-08-05 152744.png

b. Transformation des concepts de conception : gestion thermique et surveillance de l'intégrité structurelle

Le concept de conception des plateaux de batterie modernes pour camions lourds a connu une transformation radicale : il ne se limite plus à être un "support" fournissant une assistance physique, mais a évolué en une "plateforme de régulation thermique intelligente" hautement intégrée. Cette tendance se manifeste principalement dans deux directions technologiques :

Intégration efficace de la gestion thermique (application mature) : C'est actuellement le domaine d'intégration le plus mature technologiquement et le plus largement utilisé. L'idée centrale est d'intégrer directement la fonction de refroidissement dans la conception structurelle du plateau, pour une gestion thermique efficace et compacte.

Exploration de la surveillance de l'intégrité structurelle (SHM) (phase précoce) : L'objectif de cette technologie est de prévenir les dommages structurels potentiels (tels que les fissures, les déformations) du plateau lors de son utilisation à long terme. Elle en est encore à la phase de validation et de recherche en laboratoire, et manque de cas de déploiement commercial à grande échelle ainsi que de données suffisantes sur la fiabilité à long terme en fonctionnement.


3- Analyse des voies de procédés de fabrication clés

Les procédés de fabrication des plateaux de batterie de camions lourds déterminent directement leurs coûts, leurs performances et leur efficacité de production. La voie dominante actuelle repose sur une combinaison clé d'extrusion de profilés en aluminium et de soudage par friction malaxage (FSW), qui s'adapte parfaitement aux exigences de performance des plateaux de camions lourds et au mode de production actuel en petites et moyennes séries.

a. Extrusion d'aluminium : Ce procédé forme des éléments allongés (traverse / longeron, etc.) par extrusion d'ingots d'aluminium à travers des matrices, et constitue une technologie de fabrication clé pour les plateaux de batterie de camions lourds. Ses avantages résident dans le faible coût des matrices, le court cycle de développement, et son adaptation particulière à la production en petites séries de pièces non standard de grandes dimensions. Cependant, il nécessite des opérations de coupe, de usinage et de multiples assemblages par soudage, ce qui rend le processus complexe, réduit le degré d'automatisation, ralentit le rythme de production et diminue l'efficacité par rapport au procédé de moulage intégral.

b. Soudage par friction malaxage (FSW) : En tant que technologie de liaison en phase solide, le FSW réalise des soudages haute résistance des alliages d'aluminium grâce à la chaleur générée par le frottement d'une tête de malaxage rotative, devenant le choix préféré pour les joints à haute charge / étanches des plateaux. La résistance des soudures atteint 80-90% de celle du matériau de base, sans défauts de pores ou de fissures, et la faible déformation thermique garantit une étanchéité de classe IP67+ et une compatibilité environnementale. Sa limite réside dans son application exclusive aux soudages de surfaces planes ou de surfaces courbes simples.


Les plateaux de batterie en aluminium pour camions lourds sont passés d'une structure haute résistance et légère à une plateforme à intégration multifonctionnelle. Cependant, l'augmentation des fonctions entraîne des défis tels que des défaillances par couplage multi-champs, une complexité des procédés et des questions de fiabilité. Les percées futures devront s'appuyer sur l'innovation coordonnée des matériaux, des procédés et des systèmes, et tirer parti des interfaces adaptatives et de la technologie de jumeau numérique pour permettre une évolution sûre et durable des plateaux intelligents.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


5 directives d'optimisation pour la conception des plaques de refroidissement liquide pour stockage d'énergie dans le contexte des cellules de batterie grandes capacité 500Ah+

Révolution des cellules grandes capacité pilotée par les coûts et défis de refroidissement :L'industrie du stockage d'énergie connaît une transformation profonde pilotée par la "réduction des coûts et l'amélioration de l'efficacité" – l'essor rapide de la feuille de route technologique des cellules grandes capacité. Les cellules 300Ah+ deviennent la norme, tandis que les cellules 500Ah et même de capacité supérieure accélèrent leur déploiement. Si cette révolution améliore la densité énergétique du système et réduit les coûts par watt-heure, elle présente également des défis sévères : une augmentation spectaculaire de la masse des cellules individuelles, une hausse importante du poids global des modules/packs (packs de batterie), multipliant la pression portante sur les structures de support inférieures ; une puissance de génération de chaleur plus importante et des chemins de transfert thermique interne plus longs imposent des exigences extrêmes en termes d'efficacité et d'uniformité du système de gestion thermique. En tant que cœur de la gestion thermique des packs, les plaques de refroidissement liquide sont au premier plan de la pression de mise à niveau.

微信图片_20250724153226.png

Les conceptions traditionnelles de plaques de refroidissement de type "couverture mince" ne sont plus durables. Sous les contraintes d'un espace limité et d'un contrôle strict des coûts, les plaques de refroidissement doivent dépasser leur fonction unique de dissipation de la chaleur et évoluer vers une trinité : "intégration structure-fonction, efficacité de dissipation thermique ultime et allègement du système". Cet article explorera en détail cette voie de conception avancée.


1- Intégration structure-fonction : La "révolution portante" des plaques de refroidissement

Avec l'augmentation significative de la masse des cellules, les charges supportées par la plaque de base du boîtier et la plaque de refroidissement augmentent considérablement. Concevoir la plaque de refroidissement comme un composant structurel porteur est le point de rupture clé pour résoudre les conflits entre poids, coûts et espace.

a. Devenir le "squelette" du boîtier : Plaque de base portante intégrée

·Concept de conception : La plaque de refroidissement ne se fixe plus à la plaque de base du boîtier ; elle devient la structure portante principale du boîtier lui-même.

·Avantages principaux : Réduit considérablement les plaques de base traditionnelles et les supports de montage, diminue nettement le poids du système et les coûts des matériaux, et simplifie le processus d'assemblage.

·Exigences techniques : Doit présenter une rigidité et une résistance extrêmement élevées à la flexion, à la compression et aux chocs.

b. Intégration de "renforts en acier" : Optimisation topologique et structures de renforcement

·Conception guidée par la mécanique : Utiliser la simulation CAE pour l'optimisation topologique, intégrant des nervures de rigidification, etc., dans les zones de dissipation thermique non critiques de la plaque de refroidissement (par exemple, les espaces entre les canaux, les bords).

微信图片_20250724153219.png

·Utilisation efficace des matériaux : La conception optimisée garantit que le matériau est distribué le long des chemins de contrainte critiques, éliminant les matériaux redondants, réalisant l'allègement tout en garantissant la capacité portante.

c. Plateforme portante au niveau du module: Consolidation des composants

Les plaques de refroidissement à grande échelle et à haute résistance peuvent servir directement de plaque de montage et de squelette porteur pour les modules. Les cellules ou modules sont fixés directement dessus, éliminant le besoin de cadres de support supplémentaires, simplifiant davantage la structure et améliorant l'efficacité volumique.

 
2- Amélioration significative des performances de dissipation thermique : l'art d'équilibrer efficacité et uniformité

Les points douloureux principaux des cellules de batterie grandes capacité sont la difficulté de dissiper la chaleur dans la zone centrale et le contrôle de la différence de température globale. La conception des plaques de refroidissement liquide nécessite des innovations dans de multiples dimensions, notamment les canaux d'écoulement, les interfaces et les matériaux.

a. Conception des canaux d'écoulement : de "conduite simple" à "vaisseau sanguin intelligent"

·Dérivation précise et turbulence accrue : Adopter un canal en forme de branche d'arbre, une structure composite serpentine + colonne/tuyère de turbulence, pour augmenter l'écoulement et la perturbation dans la zone à haute température du centre de la cellule. Éviter le phénomène "refroidissement rapide des bords et lent au centre" causé par un trajet rectiligne à grand diamètre.

·Section variable et refroidissement par zone : En fonction de la génération de chaleur dans différentes zones de la cellule de batterie (par exemple, centre > bord), concevoir des canaux à section gradient ou des circuits zonaux indépendamment contrôlables pour atteindre une distribution thermique précise et adaptée aux besoins, avec un contrôle de différence de température jusqu'à ± 2 ℃.

·Optimisation biomimétique et topologique des canaux : Utiliser la CFD et les techniques d'optimisation topologique pour générer un réseau de canaux "à croissance naturelle" efficace et à faible résistance, maximisant la surface de transfert thermique et l'efficacité, et réduisant les pertes de puissance de la pompe.

b. Briser la résistance thermique d'interface : rendre le "contact" plus étroit  

·Matériau d'interface haute performance (TIM) : Rechercher et développer des jointures/gels/matériaux à changement de phase à haute conductivité thermique (>5W/mK), à faible résistance thermique, à conductivité thermique stable à long terme, tout en tenant compte de l'isolation, de l'amortissement et de la facilité de traitement.

·Ingénierie de surface à microstructure : Traiter des micro-grooves, des micro-projections en réseau ou appliquer des revêtements spéciaux sur la surface de contact de la plaque de refroidissement pour augmenter la surface de contact effective, renforcer le contact par force capillaire et réduire significativement la résistance thermique d'interface (peut être réduite de 30% à 50%).

c. Mise à niveau des matériaux : Double recherche de conductivité thermique et de résistance

Explorer des alliages d'aluminium à plus haute conductivité thermique (tels que les alliages de série 6 à haute conductivité et certains alliages de série 7) ou des matériaux composites à base d'aluminium (AMCs) tout en garantissant la résistance structurelle, pour améliorer la conductivité thermique de base.


3- Allègement global : un jeu de poids où chaque gramme vaut la peine d'être lutté pour

Chaque gramme de perte de poids signifie une réduction des coûts et une amélioration de l'efficacité du transport et de l'installation.

Conception de "minceur" affinée :

a. Amincissement guidé par la simulation : Grâce à des calculs CAE précis, atteindre l'amincissement maximum de l'épaisseur des parois de la plaque de refroidissement tout en répondant aux exigences de résistance, de rigidité et de dissipation thermique (par exemple, réduction de 2,0mm à 1,5mm).

b. Structure creuse et évidement : Concevoir des cavités creuses ou effectuer un traitement d'évidement sûr à l'intérieur des nervures de renforcement et des zones non critiques.

c. Application de matériaux à haute résistance : Utiliser des alliages d'aluminium à plus haute résistance (tels que la série 7xxx) pour atteindre une réduction d'épaisseur et un allègement avec les mêmes performances.


4- Processus de fabrication: la pierre anguleuse soutenant la conception avancée

La "structuration" et la "complexité" des plaques de refroidissement liquide imposent des exigences plus élevées aux processus de fabrication.

Mise à niveau et intégration des processus dominants :

·Extrusion d'aluminium + soudage par friction-stirring (FSW) : Les avantages résident dans la grande taille et la haute résistance structurelle. Direction avancée : Développer des sections de profil complexes avec canaux d'écoulement et nervures de renforcement intégrés ; Percée dans la technologie de soudage FSW ultra-longue et à section variable pour garantir la résistance et l'étanchéité des soudures.

·Emboutissage + brasage : L'avantage réside dans la conception flexible des canaux et un grand potentiel d'allègement. Direction avancée : Atteindre un emboutissage précis de canaux plus profonds et plus complexes ; Améliorer le rendement et la fiabilité des joints pour le brasage de grandes dimensions et multi-pièces ; Intégrer des structures renforcées sur les pièces embouties.

·Moulage sous pression : Le potentiel réside dans la fabrication de plaques de refroidissement hautement intégrées et de forme extrêmement complexe (avec canaux d'écoulement, positions de nervures et interface intégrés). Des défis tels que le coût des moules, la lissage de la surface des canaux internes et le contrôle des pores doivent être surmontés.

·Innovation de processus hybride : Innovation par combinaison de multiples processus, intégrant les avantages de différents processus pour répondre à des exigences de conception plus complexes.


 5- Fiabilité: la ligne de vie de la conception intégrée

Lorsque la plaque de refroidissement liquide devient le cœur de la structure, sa fiabilité est liée à la sécurité de l'ensemble du PACK.

Renforcer la double fiabilité "structure-fluide" :

a. Vérification mécanique extrême : Il est nécessaire de simuler des conditions de fonctionnement extrêmes par des tests de vibration, d'impact, de compression et de chute bien au-delà des normes.

b. Garantie de durée de vie en fatigue : Effectuer des simulations et des tests détaillés sur la fatigue structurelle et les cycles de pression pour garantir l'absence de fuites ou de fissures sous des charges alternées à long terme.

c. Conception d'étanchéité redondante : Interfaces clés et utilisation de stratégies d'étanchéité multiples.

d. Contrôle de qualité strict : Introduire des tests en ligne automatisés pour garantir la consistance de fabrication.


La voie avancée des plaques de refroidissement liquide pour stockage d'énergie est un exemple vivant de l'innovation technologique qui drive la réduction des coûts et l'amélioration de l'efficacité de l'industrie. Celui qui parviendra à gagner la première place dans la compétition de conception pour l'"intégration structure-fonction" aura un avantage dans la compétition du marché du stockage d'énergie de plusieurs billions de dollars. Cette "révolution silencieuse de la plaque de base" remodèle tranquillement la forme future des systèmes de stockage d'énergie.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Comment réduire la résistance thermique des IGBT ? Trois stratégies d'optimisation pour surmonter les goulots d'étranglement puce/substrat/matériau

L'essence de la dissipation thermique IGBT est le problème de l'efficacité du transfert de chaleur sous des résistances thermiques multicouches en série, parmi lesquelles la résistance thermique de l'interface représente plus de 60 % et constitue le principal objet d'optimisation.

图片130EN.png

Figure 1 : Diagramme de résistance thermique de l'IGBT


1- Origine du problème : où se cache la résistance thermique ?


La résistance thermique d'un module IGBT est une structure multicouche complexe impliquant plusieurs couches de matériaux et chemins de conduction thermique. Elle se compose principalement de la résistance thermique (Rth), elle-même composée de la résistance thermique jonction-boîtier (Rth-Rjc) et de la résistance thermique boîtier-ambiante (Rth-Rca) en série :

a. Résistance thermique jonction-boîtier (Rth-Rjc) :

· La carte céramique cuivrée constitue le principal obstacle : elle représente plus de 75 % de la résistance Rth-Rjc, car sa couche céramique (comme Al₂O₃) présente une faible conductivité thermique (15–35 W/m·K) et son épaisseur est importante. · Les autres niveaux représentent les 25 % restants de la résistance thermique de la puce (conductivité thermique à base de silicium ≈ 150 W/m·K), de la résistance thermique de la couche de soudure (les vides entraînent une résistance thermique d'interface) et de la résistance thermique du substrat en cuivre (conductivité thermique élevée mais faible effet d'épaisseur). b. Résistance thermique coque-ambiante (Rth-Rca) :

· La résistance thermique de contact d'interface est dominante : la résistance thermique de la graisse thermique/surface de contact entre le substrat et le dissipateur thermique représente 40 à 60 % de la résistance thermique totale, et plus de 60 % dans une conception de dissipation thermique simple face traditionnelle.

· Influence de la structure de dissipation thermique : Par exemple, dans un dissipateur thermique refroidi par air, la résistance thermique de contact (Rjc), la résistance thermique de conductivité thermique (Rch) et la résistance thermique d'échange thermique (Rha) représentent respectivement 65,9 %, 5,9 % et 28,2 % (structure à ailettes conventionnelle).


2- Méthode pour surmonter la résistance thermique : Optimisation coordonnée des matériaux et des structures

a. Amincissement des puces : réduction de la résistance thermique interne

· Évolution technologique : Amincissement de 200 µm pour les plaquettes PT à 70 µm pour les IGBT7, réduisant la résistance thermique de 60 %. Le procédé d’amincissement (meulage/CMP/gravure plasma) permet de libérer les contraintes et d’améliorer l’efficacité de la diffusion thermique.

· Mécanisme physique : L’épaisseur est réduite de 350 µm à 110 µm, et la capacité thermique par unité de surface (Cth) de 786,5 J/℃·m² à 247,2 J/℃·m², accélérant ainsi la dissipation thermique transitoire. Après amincissement, la résistance est réduite, le contact ohmique est amélioré et le risque de défaillance dû aux contraintes internes est réduit.

b. Innovation en matière d’interface : le frittage d’argent remplace la graisse silicone thermoconductrice

L’amélioration des matériaux d’interface est essentielle pour réduire la résistance thermique de contact :

图片131EN.png

Tableau 1 : Comparaison de la conductivité thermique entre le frittage d'argent et la graisse silicone thermoconductrice


c. Amélioration des substrats : céramiques à haute conductivité thermique et diamant

Les matériaux de substrat connaissent une évolution majeure, passant de l'Al₂O₃ à l'AlN, puis au diamant. L'objectif principal est d'améliorer significativement la conductivité thermique afin de répondre aux besoins de dissipation thermique des dispositifs électroniques à plus forte densité de puissance.

· Percée du substrat AlN

La conductivité thermique peut atteindre 5 à 10 fois celle de l'Al₂O₃. Le coefficient de dilatation thermique (environ 4,5 ppm/K) est plus proche de celui du silicium (environ 2,6 ppm/K), ce qui réduit efficacement la contrainte de désadaptation thermique entre les puces de silicium.

· Perspectives des substrats en diamant : la conductivité thermique dépasse 2 000 W/(m·K) (80 fois celle de l'Al₂O₃), le coefficient de dilatation thermique est de 1,1 ppm/K, ce qui correspond parfaitement aux puces de silicium. La conductivité thermique des matériaux composites diamant/aluminium atteint 613 W/(m·K) (2,6 fois celle de l'aluminium pur), et l'optimisation de l'interface améliore la résistance de liaison.

图片132EN.png

Tableau 2 : Comparaison des principales propriétés des matériaux du substrat


3- Défis liés à la résistance thermique

a. Obstacle à la résistance mécanique lié à l'amincissement des puces

Réduire l'épaisseur de 200 μm à 70 μm (IGBT7) peut réduire la résistance thermique de 60 %, mais un amincissement supplémentaire à 20 μm entraînera un risque de fracture. Les puces ultra-minces (< 50 μm) sont sujettes aux microfissures en raison d'un décalage du coefficient de dilatation thermique (CTE).

b. Défi posé par un substrat à haute conductivité thermique

图片133EN.png

Tableau 3 : Défis liés aux substrats à haute conductivité thermique


c. Fiabilité de l'interface : Défi du couplage multiphysique

· Risque de décalage du coefficient de dilatation thermique (CTE) du frittage d'argent : La couche de frittage d'argent (CTE = 18,4 ppm/K) diffère de 4 fois de celle de la puce SiC (CTE = 4,5 ppm/K), et les cycles thermiques sont sujets au délaminage.

· Contrôle de la pression de contact de l'interface : Une pression de 0,1 à 0,5 MPa peut réduire la résistance thermique de 40 %, mais une pression supérieure à 1 MPa écrasera la couche d'argent.


Alors que la densité de puissance des IGBT atteint 10 kW/cm², la conception de la dissipation thermique est passée du stade de l'« ingénierie auxiliaire » à celui de « point d'étranglement du système ». La révolution des substrats, passant de l'Al₂O₃ au diamant, la transition de l'interface de la graisse silicone au frittage de cuivre, et l'amincissement des puces de 200 μm à 50 μm constituent une véritable lutte contre la deuxième loi de la thermodynamique. La conception de la dissipation thermique approche de ses limites physiques, et la synergie triangulaire entre matériaux, structure et procédé deviendra la clé de cette avancée.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Pourquoi choisir l'aluminium plutôt que le cuivre ? Stratégies d'équilibre entre coût et performance du dissipateur thermique à ailettes biseautées

Le remplacement du cuivre par l'aluminium est devenu une tendance irréversible dans le domaine des dissipateurs thermiques à ailettes biseautées. Les principaux facteurs déterminants sont le coût, la légèreté et la sécurité des ressources, et l'écart de performance est comblé par l'innovation des procédés (technologie de biseautage, conception de microcanaux). Dans les applications classiques, les solutions en aluminium sont largement utilisées dans des environnements à haut rendement tels que les centres de données et les véhicules à énergies nouvelles. Cependant, remplacer le cuivre par l'aluminium ne se résume pas à un simple remplacement de matériau, mais à un projet systématique qui nécessite une optimisation complète, du choix du matériau à la conception structurelle, en passant par le processus de fabrication et les scénarios d'application, afin d'atteindre le meilleur équilibre entre coût et performance. Cet article explore en profondeur les principales avancées technologiques et solutions d'application de ce remplacement.


1-Aluminium vs. Cuivre : Propriétés des matériaux et défis du remplacement

Pour évaluer scientifiquement la faisabilité du remplacement du cuivre par l'aluminium, il est essentiel de comprendre les différences de propriétés physiques fondamentales des deux métaux dans les applications de dissipation thermique :

图片128EN.png

Tableau 1 : Comparaison complète des propriétés des matériaux de dissipation thermique en aluminium et en cuivre


Les performances du dissipateur thermique dépendent non seulement de la conductivité thermique du matériau, mais aussi de ses caractéristiques de capacité thermique et de sa surface d'utilisation. La différence de propriétés physiques entre l'aluminium et le cuivre détermine la limite de faisabilité de la substitution :

a. Relation dialectique entre conductivité thermique et capacité thermique

·Avantage immédiat du cuivre : conductivité thermique élevée (385 W/m·K), diffusion thermique initiale plus rapide ;

·Percée de l'aluminium à l'état stationnaire : capacité thermique massique élevée (900 J/kg·K, soit 2,3 fois celle du cuivre), augmentation de 133 % de la capacité de stockage thermique par unité de masse, faible densité (2,7 g/cm³, soit 30 % de cuivre), augmentation de 40 % de la surface de dissipation thermique pour un même volume, et équilibre à long terme obtenu grâce à une surface plus importante pendant la phase de dissipation thermique continue.

b. Ajout d'adaptation thermique

Le coefficient de dilatation thermique de l'aluminium (23,1 × 10⁻⁶/K) est proche de celui du substrat PCB (13-18 × 10⁻⁶/K), ce qui réduit le risque de défaillance due aux contraintes thermiques.

De plus, cette tendance est portée par un changement de perspective de performance : une réduction de la conductivité thermique locale est acceptée en échange d'un allègement du système, d'une optimisation des coûts et d'une meilleure durabilité.


2-Avancées majeures dans le processus de fabrication

a. Avancée majeure dans le système de matériaux : optimisation de la composition des alliages et contrôle de la dureté

· Points faibles habituels : les matériaux en aluminium traditionnels (comme l'aluminium pur 1060) ont une faible dureté (24-38HB) et sont faciles à raboter, mais l'usinage ultérieur a tendance à coller à l'outil ; l'alliage d'aluminium 6063 a une dureté élevée (34-42HB), ce qui facilite l'usinage ultérieur, mais la hauteur de rabotage est limitée (≤ 50 mm). · Point décisif : Grâce à l’optimisation de la composition de l’alliage (Si 0,25 %, Mg 0,41 %) et à l’innovation des procédés de fusion et de coulée (homogénéisation à 556 °C + extrusion à 430 °C / trempe à 490 °C), la dureté des matériaux en aluminium est contrôlée par étapes : une faible dureté de 32 à 39 HB est maintenue avant l’ailette ébavurée (pour garantir l’usinage d’ailettes de 70 mm de haut) et une dureté de 55 à 64 HB est atteinte après l’ailette ébavurée (pour résoudre le problème d’adhérence à l’outil pendant l’usinage).

·Contrôle des impuretés et équilibre de la conductivité thermique : Grâce à un contrôle élevé de la pureté de Fe ≤ 0,11 % et de Cu ≤ 0,02 % (base aluminium à 99,70 %), une conductivité thermique élevée est maintenue tout en améliorant l’efficacité de l’usinage, de sorte que les radiateurs en aluminium à ailettes hautes offrent à la fois des performances d’usinage et une résistance à l’usure.

b. Différence essentielle entre la dureté du matériau et la réponse à la coupe : Le principal avantage de l’aluminium pour la réalisation d’ailettes ultra-fines réside dans ses caractéristiques d’écrouissage et ses exigences en matière de force de coupe. Analyse technique :

· Les propriétés souples du cuivre permettent le rabotage des ailettes : l’extrusion de l’outil provoque facilement une accumulation de matière à la base de l’ailette (effet de « curling »).

La zone de film mince présente une déformation plastique importante (taux d’instabilité élevé lorsque l’épaisseur est inférieure à 0,1 mm). Le degré d’écrouissage est faible et la structure ne peut être renforcée par déformation.

· Lors du rabotage de l’alliage d’aluminium : l’écrouissage améliore significativement la rigidité de l’ailette (la résistance de l’alliage 6063 est améliorée après durcissement à froid). La faible force de coupe permet l’utilisation d’outils à lame fine plus précis. La faible récupération élastique (environ 1/3 du cuivre) garantit la précision géométrique de l’ailette.

c. Percée dans les limites structurelles et optimisation des coûts

La conception d’ailettes ultra-minces vise essentiellement à maximiser le rapport surface/volume, et les propriétés physiques de l’aluminium sont plus adaptées à cet objectif.

图片129EN.png

Tableau 2 : Comparaison des paramètres des dissipateurs thermiques à ailettes biseautées en aluminium et en cuivre


Des profilés en aluminium à section simple (plaque/rainure) remplacent les moules complexes, réduisant ainsi les coûts de moulage de 60 %. La production en petites séries utilise directement des ailettes biseautées (sans moule) pour s'adapter aux besoins spécifiques.


3-Essence de la tendance : L'optimisation du système remplace l'égoïsme matériel

L'intérêt principal du dissipateur thermique à ailettes biseautées en aluminium réside dans l'optimisation complète du système, plutôt que dans le remplacement d'une seule performance de conductivité thermique.

·Avantage technique : Réaliser une percée synergétique en matière de dissipation thermique légère et efficace grâce à une structure à ailettes multiples, un procédé d'ailettes fines et un moulage monobloc.

·Avantage de l'intégration légère : Dans des domaines émergents tels que les nouvelles énergies et la 5G, la légèreté et le coût sont devenus des indicateurs plus critiques que la conductivité thermique absolue, et les avantages dérivés ont été améliorés.

·Économie sur l'ensemble du cycle : Le coût initial ne représente que 45 % de celui de la solution en cuivre, et la réduction de la consommation d'énergie du ventilateur induite par l'allègement permet un retour sur investissement rapide. ·Fondement de fabrication durable : les caractéristiques de l'industrie, à savoir une capacité de production d'aluminium suffisante et un taux de récupération > 95 %, garantissent la stabilité de la chaîne d'approvisionnement.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Évolution du système de refroidissement onduleur solaire : du refroidissement par air au liquide refroidissement

L'avancée en matière de densité de puissance et le jeu des limites thermiques sont à l'origine des quatre révolutions technologiques du refroidissement des onduleurs solaires. Du refroidissement par air à ailettes centralisé du pont en H à l'utilisation de caloducs dans la topologie NPC à trois niveaux pour maîtriser la source de chaleur ; des modules multiniveaux pour construire une ligne de défense thermique redondante avec des matériaux à changement de phase, aux commutateurs logiciels SiC utilisant le refroidissement liquide à microcanaux pour franchir le mur élevé de la densité de flux thermique ; chaque itération topologique réécrit le paradigme du refroidissement. L'essence de cette évolution est le défi ultime de l'électronique de puissance pour le deuxième principe de la thermodynamique sous les contraintes triangulaires d'efficacité, de densité de puissance et de fiabilité, et elle définira les barrières concurrentielles de la prochaine génération de systèmes de stockage photovoltaïque à fusion.


1- Évolution des onduleurs solaires

L'évolution des onduleurs solaires suit une transition en quatre étapes : adaptation de la dissipation thermique → gestion thermique → synergie thermique → système de réduction d'entropie. Passant d'une centralisation en armoire à une intégration intelligente au niveau de la puce, la densité de puissance continue de progresser, tandis que l'efficacité et la pénétration du marché progressent simultanément.


a. La forme physique des onduleurs solaires a connu une transition en trois étapes :

Les premiers onduleurs centralisés étaient volumineux (> 1 m³/MW) et pesaient plus d'une tonne ; la solution de type chaîne qui a suivi a démonté l'unité de puissance en modules de 20 à 100 kW, réduisant ainsi le volume à 0,3 m³/MW ; la conception modulaire actuelle a été étendue à des sous-unités de 10 kW, avec une densité de puissance supérieure à 50 kW/L et un poids inférieur à 15 kg/kW.

b. Adaptabilité environnementale : d’une protection passive à une adaptation active :

· Niveau de protection : IP54 → IP66/C5-M anticorrosion (environnements côtiers/scénarios de brouillard salin)

· Plage de températures : -25 à +60 °C → -40 à +85 °C (environnements extrêmement froids/désert)

· Réponse intelligente : un algorithme de contrôle dynamique de la température ajuste la puissance de dissipation thermique en temps réel pour s’adapter aux environnements poussiéreux et à forte humidité.

c. La demande de dissipation thermique évolue qualitativement avec l’augmentation de la densité de puissance :

Le refroidissement par air pulsé initial permet de gérer une densité de flux thermique inférieure à 100 W/cm² ; la technologie des caloducs à trois niveaux, à l’ère des systèmes à trois niveaux, résout le problème de l’uniformité de la température entre plusieurs sources de chaleur ; la haute fréquence SiC favorise la popularisation du refroidissement liquide ; le refroidissement par changement de phase par microcanaux devient une solution standard pour les environnements > 300 W/cm², et la part du système de dissipation thermique a été réduite de 30 % à 12 % de l’ensemble de la machine.


2- Évolution de la topologie et de la gestion thermique des systèmes d'onduleurs solaires

La logique sous-jacente à l'évolution de la topologie des systèmes d'onduleurs solaires est guidée par le rapport « efficacité-densité de puissance-coût » :

· Modifications du mécanisme de perte : d'une perte de conduction dominante (pont en H) → perte de commutation du noyau (NPC) → perte des composants magnétiques haute fréquence/condensateurs (MMC) → perte de compatibilité électromagnétique sous commutation douce SiC représentant plus de 60 %, ce qui déplace l'accent mis sur la dissipation thermique d'une « température moyenne » à une « gestion de la densité de flux thermique ultra-élevée » ;

· Transition de la densité de puissance : La limite physique des IGBT à base de silicium (20 kHz/3 kW/L) a été dépassée par les dispositifs SiC (100 kHz/50 kW/L), forçant la solution de dissipation thermique à passer du refroidissement par air → caloduc → refroidissement liquide → refroidissement par changement de phase par microcanaux ; · Équilibre dynamique des coûts : La part du coût du système de dissipation thermique diminue progressivement du pont en H au SiC, mais le coût unitaire de dissipation thermique augmente. Il est nécessaire de reconstruire la frontière thermique par une conception collaborative topologie-emballage-dissipation thermique afin de parvenir à terme à une réduction du coût moyen actualisé de l'énergie (LCOE).

图片126EN.png

Tableau 1 : Évolution des topologies d'onduleurs solaires et de la gestion thermique


Face aux défis techniques liés à l'augmentation constante de la densité de puissance et à la percée constante de la densité de flux thermique des onduleurs solaires, la solution de dissipation thermique doit être systématiquement modernisée :

· Passage du refroidissement par air au refroidissement liquide : pour s'adapter à la densité de flux thermique élevée des nouvelles puces et réduire significativement la température du cœur ;

· Combinaison de caloducs et de technologies à changement de phase : suppression efficace des chocs thermiques des systèmes modulaires et prolongation de la durée de vie des composants clés ;

· Conception collaborative et maîtrise des coûts : optimisation de la part du système de dissipation thermique grâce à une intégration poussée de la gestion électrique et thermique.

En tant que partenaire en gestion thermique, Walmate se concentre sur la technologie de refroidissement direct sur puce et l'optimisation de la résistance thermique au niveau du système afin de fournir des solutions de dissipation thermique viables pour les systèmes de stockage photovoltaïque.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Innovation technologique en matière de dissipation thermique sous architecture HVDC : synergie de refroidissement liquide et mise à niveau des matériaux

Cet article tente de cerner l'évolution de la technologie de dissipation thermique des systèmes HVDC dans le contexte de l'explosion de la puissance de calcul de l'IA, en se concentrant sur deux axes majeurs : la synergie du refroidissement liquide et la modernisation des matériaux. Ce contenu est compilé à partir d'informations publiques du secteur. En cas d'omission, merci de bien vouloir la corriger.


1- L'essor du HVDC et l'inévitable demande de refroidissement accru

L'explosion de la puissance de calcul de l'IA a considérablement augmenté la densité de puissance des centres de données (une seule armoire dépasse 100 kW), stimulant ainsi la demande de systèmes d'alimentation à haut rendement. Les onduleurs traditionnels sont confrontés à des défis d'efficacité et d'encombrement, tandis que les systèmes HVDC s'imposent rapidement comme la solution d'alimentation électrique dominante pour les centres de données IA grâce à leur haut rendement, leurs faibles pertes, leur compacité et leur grande fiabilité. Ceci stimule directement la croissance rapide du marché du HVDC et la forte pénétration des centres de données IA. Parallèlement, la demande en IA incite également la technologie HVDC à évoluer vers des niveaux de tension plus élevés (tels que les systèmes 750 V et 1 000 V) afin d'améliorer encore l'efficacité et la capacité de transport d'énergie.

a. Explosion de la puissance de calcul de l'IA et exigences en matière d'efficacité énergétique

Afin de répondre à des normes d'efficacité énergétique élevées (par exemple, PUE ≤ 1,5/≤ 1,3 pour les centres de données), la technologie de refroidissement CCHT doit atteindre :

· Une conception de refroidissement efficace, utilisant la technologie de refroidissement liquide pour gérer une densité de puissance élevée ; Contrôle précis des paramètres de refroidissement.

· Optimisation des fluides caloporteurs, utilisation privilégiée d'eau déionisée et sélection de fluides stables empêchant la séparation de phases (comme le PCD) dans des scénarios spécifiques.

· Les performances du radiateur ont été améliorées grâce à l'utilisation de matériaux à haute conductivité thermique ; la conception spéciale des canaux d'écoulement améliore l'efficacité de l'échange thermique.

· Contrôle et surveillance dynamiques de la température, surveillance en temps réel des températures des points clés ; équipement de diagnostic pour la prévision des pannes.

· Conception redondante et fiable, notamment : configuration redondante N+1 du système de refroidissement, réseau de conduites d'eau glacée à double circuit pour éviter les pannes ponctuelles.

· Capacité de dissipation thermique d'urgence, prise en charge de la dissipation thermique dans des conditions de travail extrêmes.

· Adaptabilité environnementale, garantissant un fonctionnement stable à une température ambiante de 15 à 35 °C et prenant en compte une ventilation étanche à l'humidité.


b. Approfondissement de l'application des semi-conducteurs de troisième génération (SiC/GaN)

L'essor de la puissance de calcul de l'IA a propulsé l'architecture CC haute tension 800 V au rang de nouvelle tendance dans les centres de données :

· Le SiC/GaN remplace progressivement les dispositifs traditionnels à base de silicium grâce à sa densité de puissance élevée, sa commutation haute fréquence et ses faibles pertes.

· Améliore considérablement l'efficacité du système.

· Réduit les coûts des matériaux et améliore la fiabilité.


c. Avantages de l'alimentation HVDC en termes d'efficacité énergétique par rapport à l'alimentation CA et impact sur la dissipation thermique

Les exigences de l'architecture HVDC pour les systèmes de dissipation thermique se reflètent principalement dans une densité de puissance élevée, des méthodes de refroidissement efficaces, une conception redondante, une adaptabilité environnementale, une optimisation de l'efficacité énergétique et une reprise rapide après panne. Ces exigences déterminent conjointement la complexité et les défis des systèmes HVDC, tant en termes de conception que d'exploitation.

图片124EN.png

Tableau 1 : Répartition des causes profondes des différences entre les pertes de conversion d'énergie HVDC et AC


2- Cœur d'innovation : Synergie du refroidissement liquide et solutions de mise à niveau des matériaux

a. Système de refroidissement liquide : Transition générationnelle de la périphérie vers le grand public

Le taux de pénétration du refroidissement liquide a augmenté rapidement, la puissance de calcul de l'IA pousse la consommation énergétique des GPU à 1 000 W, forçant le refroidissement par air à évoluer, et les environnements périphériques doivent s'adapter à une plage de températures extrêmes de -30 °C à 60 °C.

图片125EN.png

Tableau 2 : Transition générationnelle des chemins technologiques


b. Amélioration des matériaux : une avancée majeure face aux défis thermiques extrêmes

L'amélioration des matériaux favorise des avancées majeures en matière de dissipation thermique : optimisation de la gestion thermique des thyristors grâce à des matériaux d'interface à haute conductivité thermique, combinaison de substrats céramiques en nitrure d'aluminium (conductivité thermique ≥ 180 W/mK) pour améliorer la capacité de dissipation thermique des composants SiC/GaN, et utilisation d'une structure de refroidissement liquide composite pour supporter une densité de puissance élevée. Au niveau système, une architecture de refroidissement liquide redondante N+1, une stratégie de contrôle de température intelligente et une conception de pipeline à tension de tenue de 800 V permettent une dissipation thermique collaborative sûre et efficace.


3- Défis et opportunités techniques dans la chaîne industrielle du refroidissement

a. Principaux défis : Normalisation et goulots d’étranglement liés à la compatibilité

Le manque d’uniformité de l’interface de la plaque froide au niveau de la puce et la différence de tension de tenue de la tuyauterie au niveau de l’armoire (500 V~800 V) entraînent une mauvaise compatibilité et augmentent le coût de la transformation. Les technologies de plaque froide et d’immersion sont séparées, et l’absence de normes d’isolation du liquide de refroidissement accentue la fragmentation du secteur. Des dangers cachés existent au niveau de l’exploitation et de la maintenance, tels qu’un mécanisme de détection des fuites insuffisant et des normes vierges pour l’atténuation des performances du liquide de refroidissement. La cause profonde réside dans la division écologique des trois parties : fournisseurs de puces, fournisseurs de serveurs et fournisseurs de solutions de refroidissement liquide, créant un dilemme d’« îlotage » aux responsabilités floues.


b. Opportunités de collaboration : Collaboration technique et collaboration industrielle

La couche puce favorise la standardisation des interfaces de la plaque froide, et la couche système relie la charge CCHT et le débit de refroidissement via des algorithmes de contrôle de température basés sur l’IA. Le secteur industriel s'appuie sur l'ODCC pour établir des normes d'interface et de refroidissement, et raccourcit le cycle de déploiement grâce à des machines complètes modulaires. Il innove en matière de technologie de régénération du liquide de refroidissement et de modèles de location d'équipements pour réduire les coûts, et couvre les risques de fuite grâce à des mécanismes d'assurance afin de parvenir à une collaboration tridimensionnelle entre technologie, industrie et finance.


À l'heure actuelle, la technologie de refroidissement HVDC est encore confrontée à des défis tels que la normalisation et la compatibilité, mais la collaboration industrielle a montré des signes de progrès. Cet article n'est qu'une observation temporaire, et nous sommes impatients de discuter des pistes d'optimisation avec nos collègues du secteur.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Dissipateur thermique à ailettes biseautées : sélection du matériau du dissipateur thermique et optimisation de la précision de l'équipement

Pour la fabrication de dissipateurs thermiques, le choix des matériaux et la précision du biseautage des ailettes sont essentiels au succès. Face aux exigences strictes des ailettes ultra-fines et haute densité, le principal défi est de trouver le juste équilibre entre conductivité thermique, coût et aptitude à la mise en œuvre. Comment dépasser les limites de l'équipement, atteindre une précision stable au micron près et garantir la constance de la forme des dents et l'efficacité de la dissipation thermique ? Cela conditionne directement les performances du produit, la compétitivité des coûts et le rendement de la production de masse.

铲齿.webp


1-Problèmes clés et défis de la technologie de fabrication du dissipateur thermique à ailettes biseautées

a. Principe du procédé : Le raclage multicouche (usinage ébauche → usinage fin) permet de former des ailettes haute densité.

Le raclage multicouche élimine rapidement les excédents lors de l’usinage ébauche et garantit la précision de la forme des ailettes lors de l’usinage fin. Cependant, il se heurte à trois contradictions majeures :

· Contrôle de la déformation thermique : La chaleur de coupe élevée générée par l’usinage ébauche provoque une dilatation locale des ailettes à parois minces. Cette déformation doit être compensée lors de l’usinage fin, sous peine d’entraîner des erreurs d’ellipticité (telles qu’un espacement irrégulier des ailettes de dissipation thermique).

· Équilibrage des contraintes : L’accumulation de contraintes résiduelles lors de l’usinage multicouche provoque le gauchissement des pièces dentées, notamment en aluminium (conductivité thermique élevée mais faible limite d’élasticité), ce qui nécessite une réduction de l’effort de coupe grâce à la stratégie « faible profondeur de coupe et avance rapide ».

· Transfert de précision : La matière résiduelle irrégulière issue de l’usinage ébauche sollicite davantage l’outil d’usinage fin, ce qui peut facilement provoquer des vibrations et entraîner des tolérances d’épaisseur des ailettes.

b. Deux points sensibles majeurs

· Choix du matériau du dissipateur thermique : Le choix du matériau du dissipateur thermique doit concilier conductivité thermique, aptitude à la mise en œuvre et coût. La comparaison des performances et la prise de décision, combinées à la modification des matériaux et à la maîtrise des coûts, permettent une optimisation synergétique.

图片121EN.png

Tableau 1 : Comparaison quantitative des propriétés des matériaux et logique de sélection


· Précision de l'équipement : l'optimisation de la précision de l'équipement améliore la précision de l'usinage et la durée de vie de l'outil en supprimant la déformation thermique de coupe, l'usure de l'outil et les erreurs, en utilisant des outils innovants et une compensation des erreurs de couplage thermomécanique.

图片122EN.png

Tableau 2 : Chaîne causale des défauts de précision


2-Sélection des matériaux : la clé de la performance et du coût

a. La demande en conductivité thermique est prédominante

· Scénario à flux thermique élevé (> 100 W/cm²) : Le cuivre (conductivité thermique de 380 W/m·K) est privilégié, sa capacité de transfert thermique étant 30 % supérieure à celle de l’aluminium.

Contrôle des risques : Décapage pour éliminer la couche d’oxyde (10 % HNO₃) + film d’huile de benzotriazole pour prévenir l’oxydation secondaire, réduisant ainsi l’usure de l’outil de 40 %.

Scénario à flux thermique moyen et faible (< 80 W/cm²) : L’aluminium pur est privilégié (conductivité thermique de 210 W/m·K), car il répond à la plupart des besoins en électronique grand public et ne coûte que 30 % du cuivre.

23468341418_1002953979.webp

Dissipateur thermique à ailettes biseautées en cuivre-Walmate

b. Optimisation des contraintes de coûts

· Projets sensibles aux coûts, amincissement du matériau (par exemple, substrat en aluminium de 4 mm à 2 mm) ; recyclage des déchets (taux de récupération des copeaux de cuivre > 95 %) ; conception composite locale (le cuivre est utilisé uniquement dans la zone de contact avec la source de chaleur). Solution alternative : aluminium pur + caloduc, conductivité thermique équivalente de 200 à 220 W/m·K.

c. Compromis sur la difficulté de traitement

Pour les exigences élevées en matière d'ailettes (> 70 mm), privilégiez l'aluminium pur. La hauteur des ailettes est limitée à 120 mm et leur résistance à la flexion est supérieure à celle du cuivre. Prétraitement : recuit préalable de l'aluminium (réduction des contraintes résiduelles) pour réduire les fluctuations de dureté.

Pour une forme d'ailette de haute précision (épaisseur des ailettes < 0,5 mm), privilégiez l'aluminium de la série 6. L'AL6063 est durci après un traitement doux et l'épaisseur des ailettes peut être contrôlée à 0,25 mm. Il est interdit de traiter directement les matériaux en cuivre dur (dents faciles à s'effondrer). Un prétraitement à basse température est requis.


3- Optimisation de la précision des équipements : le cœur de l’amélioration du rendement

La précision des équipements est au cœur du processus de parage pour obtenir des ailettes haute densité et contrôler la déformation et l’usure.

图片123EN.png

Tableau 3 : Mécanisme d'impact des sources d'erreur d'équipement sur le rendement


Idées pour optimiser la précision des équipements de skiving :

· Amélioration de la précision fondamentale : substitution de la CNC, remplacement de la transmission mécanique par un système CNC pour éliminer les erreurs d'indexation ; suppression de la déformation thermique, utilisation de la technologie de découpe à air froid et combinaison de la technologie de compensation pour contrôler activement la déformation thermique pendant l'usinage ; renforcement de l'outil, application d'un revêtement CBN et optimisation de la structure géométrique pour améliorer la résistance à l'écaillage de l'outil.

· Principales réalisations : la précision d'usinage de l'équipement atteint ± 0,003 mm (micromètre) ; prise en charge réussie de la conception d'ailettes extrêmes d'une épaisseur de 0,3 mm et d'une hauteur d'ailette de 120 mm ; le rendement de production a fait un bond significatif de 65 % à 95 %.


En résumé, l'adéquation précise des matériaux et la précision extrême du biseautage sont les principaux obstacles à la fabrication de radiateurs. L'optimisation des matériaux garantit la performance, tandis que des équipements de précision micrométrique (transmission CNC, suppression de la déformation thermique et outils durables) constituent le seul moyen d'atteindre un rendement élevé et de prendre en charge la conception d'ailettes aux formes extrêmes. Ce n’est qu’en optimisant en permanence ces deux cœurs et en déployant de manière proactive des technologies de contrôle de précision avancées que nous pourrons consolider la position de leader du marché du traitement des radiateurs.


Cliquez pour lire : Comparaison des paramètres du dissipateur thermique à ailettes biseautées en cuivre et en aluminium:Pourquoi choisir l'aluminium plutôt que le cuivre ? Stratégies d'équilibre entre coût et performance du dissipateur thermique à ailettes biseautées


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


La logique sous-jacente et les stratégies de réponse à la forte demande de refroidissement des serveurs d'IA

La puissance de calcul croissante des serveurs d'IA se heurte à des contraintes thermiques : la densité de puissance des puces dépasse 1 000 W/cm² (comme NVIDIA H100), celle des baies passe de 2,4 kW à 120 kW, et la solution traditionnelle de refroidissement par air atteint la limite physique de 8 à 10 kW. La logique sous-jacente de cette crise de dissipation thermique résulte du dilemme de l'effet quantique de l'architecture des puces (le taux de fuite grimpe en dessous de 3 nm), du déséquilibre de la consommation énergétique liée au traitement des données (qui représente plus de 90 % de la consommation électrique du système) et de la demande exponentielle d'entraînement de modèles de grande taille (GPT-4 consomme 32,4 TWh d'électricité pour un seul entraînement). Face à de fortes contraintes politiques (PUE chinois ≤ 1,25) et à la pression de l'efficacité énergétique, la technologie du refroidissement liquide est passée du stade d'expérimentation marginale à celui de standard et est devenue la clé pour libérer la puissance de calcul de l'IA.


1- Logique sous-jacente aux exigences de refroidissement des serveurs d'IA

a. Architecture des puces et révolution de la consommation énergétique

La densité de puissance de calcul (puissance de calcul par unité de surface ou par unité de consommation électrique) et la consommation énergétique des puces d'IA sont les indicateurs clés de leur performance. Voici une analyse de trois cas de puces typiques :

图片119EN.png


Avec l'augmentation continue de la puissance de calcul, les performances des puces ne peuvent être pleinement exploitées en raison des contraintes physiques liées à la dissipation thermique et à l'efficacité énergétique. Ce phénomène de « mur de consommation énergétique » résulte des facteurs suivants :

· Retard de dissipation thermique : la croissance de la densité de puissance des puces (> 1 000 W/cm²) dépasse largement la vitesse d'itération de la technologie de dissipation thermique, et les solutions traditionnelles atteignent leurs limites physiques.

· Structure de consommation énergétique déséquilibrée. Au niveau physique, l'effet tunnel quantique en dessous de 3 nm affaiblit l'amélioration de l'efficacité énergétique, et l'empilement 3D entraîne une chute brutale de l'efficacité de dissipation thermique de 30 % à 50 % ; au niveau architectural, la consommation énergétique liée au traitement des données représente plus de 90 %, et le taux de croissance de la puissance de calcul (750 fois/2 ans) et de la bande passante mémoire (1,4 fois/2 ans) est fortement déséquilibré ; au niveau applicatif, l'explosion des paramètres des modèles (par exemple, l'entraînement GPT-4 consomme 32,4 TWh) et la charge dynamique (la consommation électrique instantanée dépasse le TDP de 200 %) augmentent la pression de dissipation thermique.

图片120EN.png

Figure 1 : L'intégration du stockage et de l'informatique


b. Transition de la densité de puissance des armoires

La densité de puissance des armoires connaît une révolution, passant de l'informatique générale à l'ultra-densité pilotée par l'IA. Le paradigme a été reconstruit, passant de « l'adaptation des locaux techniques » à « la définition des locaux techniques ». La demande de puissance de calcul de l'IA a contraint l'infrastructure à se moderniser à pas de géant. · Transition exponentielle : la densité moyenne mondiale est passée de 2,4 kW/armoire à 9,5 kW/armoire (TCAC ≈ 12 %) de 2011 à 2024. Le centre de calcul intelligent d'IA a poussé la densité à plus de 120 kW/armoire (comme NVIDIA GB200 NVL72), et pourrait atteindre le niveau MW en 2030.

· L'entraînement du cœur, la forte augmentation de la consommation d'énergie des puces d'IA (carte unique H100 700 W → carte unique GB200 1200 W) et la demande d'entraînement de modèles de grande taille (l'entraînement unique GPT-4 consomme 32,4 TWh d'énergie) forment un « effet de double hélice », forçant la densité des armoires à s'adapter à la forte augmentation de la puissance de calcul. · Avancée technologique : le refroidissement par air (8-10 kW) est remplacé par un refroidissement liquide. Les systèmes à plaque froide (20-50 kW) et à immersion (50-120 kW) permettent une densité élevée. Le système d'alimentation électrique est passé au courant continu haute tension (CCHT), avec un rendement supérieur à 98 %. Le taux d'utilisation de l'espace a augmenté de 40 % (conduit d'air supprimé). Le refroidissement liquide réduit le PUE à 1,08.

c. Politique et efficacité énergétique : le projet « East Data West Computing » de la Chine : les exigences obligatoires pour les nœuds du hub oriental doivent être de PUE ≤ 1,25 et celles de l'ouest ≤ 1,2, ce qui a favorisé la popularisation de la technologie du refroidissement liquide. Prenons l'exemple du hub de Mongolie-Intérieure : le recours au refroidissement liquide par immersion peut réduire le PUE à 1,08, permettant ainsi d'économiser plus de 20 millions de kWh d'électricité par an. Réglementation mondiale sur les émissions de carbone : La directive européenne CSRD exige que les centres de données divulguent l'intégralité de leur empreinte carbone sur l'ensemble de leur cycle de vie, et la loi californienne « Climate Enterprise Data Accountability Act » inclut les émissions de niveau 3 dans la divulgation obligatoire. La technologie de refroidissement liquide est devenue essentielle à la conformité grâce à la réduction des émissions indirectes (telles que les fuites de réfrigérant).

Avantages économiques : Le refroidissement liquide permet d'économiser 30 à 50 % d'énergie de refroidissement par rapport au refroidissement par air. Combiné à la différence entre les prix de l'électricité en période de pointe et de creux, le délai de retour sur investissement peut être réduit à 3 à 5 ans.


2- Évolution de la technologie de dissipation thermique et différenciation des voies techniques

a. Technologie de refroidissement liquide : de la périphérie au grand public

La transition du refroidissement liquide, d’une « expérimentation périphérique » à une « base de dissipation thermique », représente un rééquilibrage entre densité de puissance de calcul et efficacité énergétique, ainsi qu’une reconstruction de la chaîne de valeur des centres de données.

· Processus d’évolution, phase de marginalisation (années 1960-2010), utilisation réservée aux supercalculateurs et à l’industrie militaire (comme Cray-2), limitée par la corrosivité des matériaux et le coût élevé ; période de percée (années 2010-2020), la densité thermique des GPU a dépassé 500 W/cm² (NVIDIA P100) et la politique (PUE chinois ≤ 1,25) a stimulé l’utilisation commerciale, et le coût de la transformation des plaques froides a été réduit à 1,2 fois celui du refroidissement par air ; Général (près de 2 à 3 ans), la densité de puissance des armoires d'IA dépassait 120 kW (comme NVIDIA NVL72), le coût total de possession du refroidissement liquide était inférieur de 12,2 % à celui du refroidissement par air, et le délai d'amortissement était réduit à 3 à 5 ans.

· Logique évolutive, logique technique : du « refroidissement par air pour s'adapter aux puces » à la « dissipation thermique définie par la puce », le refroidissement liquide devient le principal levier de libération de la puissance de calcul ; logique industrielle, formant un cycle positif : « normes dictées par les politiques → normes réduisant les coûts → coûts favorisant la popularisation » ; logique écologique, reconstruisant la chaîne de valeur des centres de données, transformant le système de refroidissement d'un « centre de coûts » en un « actif d'efficacité énergétique ».

· Différenciation des voies techniques : la différenciation de la technologie de refroidissement liquide découle du jeu entre efficacité de dissipation thermique et coût de transformation. Le type de plaque froide privilégie la compatibilité, équilibre les coûts et les risques grâce à une transformation locale et s'adapte aux scénarios de densité moyenne ; Le type à immersion vise la limite physique de dissipation thermique et franchit le mur de la densité thermique grâce à la reconstruction du système, mais se heurte à des défis matériels, d'exploitation et de maintenance ; le type à pulvérisation explore le contrôle précis de la température au niveau de la puce, ouvrant la voie à des scénarios sensibles tels que l'informatique optique. La différenciation technologique du refroidissement liquide réside essentiellement dans le compromis entre « efficacité de dissipation thermique - coût de transformation - complexité d'exploitation et de maintenance ». Le type à plaque froide l'emporte en termes d'équilibre, le type à immersion vise la limite physique et le type à pulvérisation vise un contrôle précis de la température. Ensemble, ces trois technologies font passer le refroidissement liquide d'une « option technique » à une « base de puissance de calcul ».

b. La technologie de refroidissement au niveau de la puce présente des avancées multidimensionnelles

La technologie de refroidissement au niveau de la puce connaît une triple innovation dans les domaines « matériaux-structure-contrôle ». À court terme, elle est dominée par la microfluidique 3D et le refroidissement liquide par plaque froide (prenant en charge un TDP de l'ordre du kilowatt), et à long terme, elle s'appuie sur le refroidissement quantique et la synergie photothermique pour dépasser les limites physiques. Son développement détermine directement l'efficacité de la libération de puissance de calcul de l'IA et l'évolution de l'efficacité énergétique des centres de données.

· Les matériaux diamant/graphène approchent la limite physique de conductivité thermique, et les matériaux à changement de phase résolvent les chocs thermiques transitoires.

· La structure, la microfluidique et les plaques froides passent de la « fixation externe » à l'« intégration de la puce », avec des chemins de dissipation thermique plus courts et une efficacité accrue.

· Le contrôle, les puces de refroidissement actif à semi-conducteurs dépassent les limites de volume, et la régulation dynamique de l'IA réalise une « synergie calcul-chaleur ».

· Tendance fondamentale : l'intégration de ces trois éléments favorise l'évolution de la dissipation thermique de la « conduction thermique passive » au « contrôle actif de la température au niveau de la puce », répondant aux exigences de TDP au niveau du kilowatt des puces individuelles.


L'évolution de la technologie de dissipation thermique est passée de l'« innovation ponctuelle » à la « reconstruction du système » : le refroidissement liquide par plaque froide permet la transformation des systèmes existants en matière de compatibilité, l'immersion dépasse la limite physique de dissipation thermique et la technologie de pulvérisation au niveau de la puce explore le contrôle précis de la température. Ensemble, ces trois technologies forment un système de dissipation thermique multicouche. Avec la commercialisation de la dissipation thermique quantique et de la synergie photothermique, elles permettront à l'avenir de supporter une puissance de calcul ultra-dense de l'ordre du mégawatt dans une seule armoire. Ce processus révolutionne non seulement le paradigme de la dissipation thermique, mais transforme également les centres de données de « consommateurs d'énergie » en « actifs économes en énergie ». On estime que le refroidissement liquide intégral peut aider les centres de données mondiaux à réduire leurs émissions de carbone de 450 millions de tonnes d'ici 2030. La dissipation thermique, qui était auparavant un centre de coûts, devient le fondement même de l'économie de puissance de calcul de l'IA.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


La science derrière le dissipateurs thermiques à ailettes : comment la technologie de prétraitement repousse les limites de l'efficacité et des performances

À la vue d'un dissipateur thermique aussi précis que les dents d'un peigne dans un appareil électronique, on pourrait croire que ses performances optimales ont été déterminées bien avant que la lame ne touche le métal. Pourquoi les grands fabricants sont-ils prêts à investir autant d'argent dans le prétraitement des matériaux ? Car cette étape permet d'améliorer directement le dissipateur thermique : la découpe de l'aluminium permet de gagner 20 % d'effort, les dissipateurs en cuivre peuvent être utilisés trois ans de plus, et même des dissipateurs de 12 cm de haut peuvent être découpés en une seule fois. Cet article explique comment « massager et désolidariser » le métal par des moyens scientifiques, afin de transformer le métal dur en un dissipateur thermique parfait.


1-Pourquoi le prétraitement est-il le « moteur invisible » du dissipateurs thermiques à ailettes ?

a. Défis de fabrication des dissipateurs thermiques de haute précision

· Concentration de contraintes résiduelles : Les contraintes résiduelles issues du laminage ou de la coulée des matières premières sont libérées lors du dégrossissage, provoquant le gauchissement du substrat.

· Adoucissement du matériau : L'aluminium, le cuivre et d'autres matériaux se ramollissent localement sous l'effet de l'élévation de température (aluminium 40-60 °C, cuivre 80-120 °C) pendant la coupe, provoquant l'affaissement des dents ou l'augmentation des bavures.

· Oxydation de surface : Le cuivre s'oxyde facilement à l'air libre pour former une couche de CuO (dureté et fragilité élevées), ce qui aggrave l'usure de l'outil et réduit sa durée de vie.

b. Le prétraitement : la transition essentielle entre les « matières premières métalliques » et les « dents de précision »

· L'optimisation des performances des matériaux, par recuit de recristallisation de l'aluminium et du cuivre respectivement, élimine les contraintes résiduelles générées lors du laminage et améliore considérablement l'uniformité de la dureté du matériau. Contrôle de l'état de surface : nettoyage chimique pour éliminer la couche d'oxyde à la surface du matériau, par exemple le cuivre, qui peut être décapé avec 10 % de HNO₃, et la rugosité de surface peut être réduite à 0,4 µm après traitement, réduisant ainsi efficacement l'adhérence de l'outil ; ou traitement de passivation de l'aluminium, par exemple anodisation pour former un film d'Al₂O₃ de 5 à 10 µm d'épaisseur afin de prévenir l'oxydation secondaire pendant l'usinage.

c. Comment la technologie de prétraitement améliore-t-elle l'efficacité de l'usinage ?

Réduction du cycle d'usinage : la résistance à la coupe du matériau est réduite après le prétraitement, ce qui permet d'augmenter la vitesse d'avance.

Réduction du taux de reprise : le prérelâchement des contraintes améliore considérablement le taux de réussite de la planéité du substrat, éliminant ainsi le processus de correction secondaire.


2- Fondement de la technologie de prétraitement : l'intégration de la science et de la technologie des matériaux

Le cœur de la technologie de prétraitement est de personnaliser la logique du processus en fonction des propriétés des matériaux afin de résoudre les contradictions inhérentes aux matériaux à haute conductivité thermique tels que l'aluminium et le cuivre dans le skiving des engrenages.

a.Les propriétés des matériaux déterminent la logique de prétraitement

图片117EN.png


·Prétraitement des matériaux en aluminium : un recuit à 300–350 °C × 2 h peut éliminer les contraintes de laminage et améliorer l’uniformité de la dureté de 40 %. Le traitement de surface peut être choisi par anodisation pour générer un film d’Al₂O₃ de 5 à 10 µm ou par passivation chimique (chromatation) pour inhiber l’oxydation pendant l’usinage.

·Prétraitement des matériaux en cuivre : un recuit à 500–600 °C × 1 h peut ramollir le matériau, réduire la dureté de 80 HB à 45 HB et réduire l’effort de coupe de 30 %. Le décapage utilise une solution de HNO₃ à 10 % pour éliminer la couche d’oxyde. Lorsque l’épaisseur de CuO dépasse 1 µm, le taux d’usure de l’outil augmente de 50 %.

b. Contradiction fondamentale : Paradoxe de l’usinage des matériaux à haute conductivité thermique

·Contradiction : une conductivité thermique élevée (par exemple, 380 W/m·K pour le cuivre) est le principal avantage du dissipateur thermique. La conductivité thermique élevée permet un transfert rapide de la chaleur de coupe vers l'outil, accélérant ainsi l'usure (la durée de vie de l'outil pour l'usinage du cuivre n'est que d'un tiers de celle de l'aluminium).

Schéma de prétraitement, équilibre entre conductivité thermique et usinabilité, comme le prétraitement à basse température des matériaux en cuivre pour réduire l'élévation de la température de coupe ou la conception de matériaux à gradient ; gestion de la couche d'oxyde, comme le maintien du film dense d'Al₂O₃ des matériaux en aluminium pour réduire le frottement ; revêtement des matériaux en cuivre d'un film d'huile de benzotriazole après décapage pour bloquer l'oxydation secondaire.


3-Méthodes de prétraitement essentielles

a. Prétraitement mécanique : préparation à la transformation

Nettoyage de surface (sablage/polissage), élimination des couches d’oxyde, des taches d’huile et des bavures, amélioration de la rugosité de surface (valeur Ra), amélioration de l’adhérence du revêtement ou de l’effet de décapage ultérieur.

b. Prétraitement chimique : activation de l’activité de surface du matériau

Grâce au nettoyage physique (décontamination), à la modification chimique (formation de film de conversion) et à l’amélioration des performances de surface, la surface du matériau passe d’un état inerte à un état hautement actif. L’essentiel réside dans l’équilibre entre la rugosité de surface, la densité des groupes fonctionnels chimiques et la résistance à la corrosion, offrant ainsi un substrat idéal pour les procédés ultérieurs.

c. Traitement thermique : remodelage de la microstructure du matériau

En contrôlant précisément les processus de chauffage, d’isolation et de refroidissement du matériau, la microstructure est réorganisée et optimisée. L’essentiel réside dans l’utilisation de mécanismes d’activation thermique pour piloter la diffusion atomique, le changement de phase et la réorganisation des défauts, conférant ainsi au matériau de nouvelles performances.

d. Contrôle de la composition : gestion complète du processus, de la fusion au moulage

Le contrôle de la composition est au cœur de la technologie de fabrication des matériaux. Grâce à la sélection des matières premières, au contrôle précis de la fusion et à l'optimisation des paramètres de moulage, combinés à la détection numérique, au contrôle précis des fluctuations et à l'amélioration des performances, il est possible de réduire les coûts de production.


4-Aluminium vs. Cuivre : Stratégies de prétraitement différenciées

En raison des différences significatives entre les propriétés physiques et chimiques de l'aluminium et du cuivre, les stratégies de prétraitement doivent être conçues spécifiquement pour résoudre leurs problèmes de traitement respectifs.

图片118EN.png


5-Comment le prétraitement devient-il un « amplificateur » d'efficacité ?

a. Collaboration avec le traitement de skiving

· Réduction de l'usure de l'outil : Après le prétraitement, la quantité d'oxyde dur résiduel en surface est réduite, la durée de vie de l'outil de skiving est prolongée et le taux d'écaillage des ailettes haute densité est réduit.

· Amélioration de la précision de l'usinage : Le prétraitement par sablage élimine les contraintes internes du matériau, réduit l'erreur de hauteur de dent de ± 0,5 mm à ± 0,1 mm et répond aux exigences des dents multiples élevées (hauteur de dent/épaisseur du substrat ≥ 10).

b. Collaboration avec le traitement de surface

· Amélioration de l'adhérence du revêtement : Après le prétraitement de passivation, le taux de réussite au test d'adhérence du revêtement peut être considérablement amélioré.

· Réduction de la résistance thermique de contact : Le prétraitement forme une structure microporeuse uniforme, ce qui réduit la résistance thermique de l'interface de soudage du radiateur et du caloduc de 15 % à 20 %.

c. Collaboration avec l'usinage CNC de surface

· Réduction des défauts d'usinage secondaires : Après un nettoyage chimique pour éliminer les taches d'huile, le taux de bavures de l'aluminium usiné CNC est réduit de 60 %, et les défauts de taraudage et de glissement de 50 %.

d. Effet du prétraitement sur l'efficacité de la production

· Amélioration du rendement : Grâce à l'optimisation des procédés de prétraitement chimique et mécanique, le rendement des dissipateurs thermiques à ailettes et de l'usinage CNC a été considérablement amélioré, garantissant ainsi la qualité du produit.

· Réduction du cycle d'usinage : Après le prétraitement, l'usinage de l'aluminium ne nécessite plus d'ébavurage séparé, ce qui réduit considérablement le temps d'usinage d'une pièce. La vitesse d'usinage de la ligne de sablage automatisée est augmentée et l'efficacité de la production est considérablement améliorée.

· Réduction de la consommation d'énergie et des coûts : Le prétraitement mécanique remplace le décapage chimique, ce qui réduit la consommation d'énergie de traitement. Après le prétraitement, la dureté du matériau est réduite, les pertes au moule sont réduites et les coûts de production sont considérablement réduits.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Adaptabilité environnementale : conception de boîtiers de batteries ESS à résistance structurelle multidimensionnelle et tolérance climatique

Alors que la transformation de la structure énergétique mondiale s'accélère, le rôle des systèmes de stockage d'énergie dans la régulation de la fréquence du réseau, les nouvelles consommations énergétiques et d'autres scénarios prend une importance croissante. En tant que vecteur essentiel, la conception adaptable à l'environnement des boîtiers de batteries ESS doit prendre en compte la tolérance aux climats extrêmes, la résistance structurelle et la fiabilité à long terme. À partir des exigences du scénario, cet article aborde les principales pistes techniques pour l'adaptabilité climatique, analyse les défis de conception et les axes d'innovation, et fournit une référence pour le développement de boîtiers de batteries ESS à haute adaptabilité environnementale.


1- Différenciation des scénarios de marché du stockage d'énergie et tendances de gestion affinées

a. Carte de différenciation des scénarios : couplage des caractéristiques régionales et des exigences techniques

Le marché du stockage d'énergie présente une différenciation régionale importante, et les solutions techniques doivent s'adapter aux conditions climatiques, aux caractéristiques du réseau et aux scénarios d'application :

·Scénarios climatiques extrêmes :

Environnement désertique à haute température : Le boîtier doit résister à des températures élevées supérieures à 50 °C (l'effet d'îlot de chaleur à l'intérieur du conteneur peut atteindre 53,3 °C), obtenir les certifications de niveau de protection IP55/IP67 et utiliser de multiples mesures telles que du coton et du mastic anti-sable pour résister à l'érosion éolienne et sableuse.

Environnement haute altitude/basse température : À des températures basses de -40 °C, il est nécessaire d'intégrer une technologie de préchauffage des cellules de batterie, d'optimiser l'atténuation de la capacité de refroidissement du système de refroidissement liquide (la limite inférieure de fonctionnement est étendue à -30 °C) et de renforcer l'isolation électrique pour faire face au risque d'arc électrique dû à la raréfaction de l'air. 

· Scénarios d'adaptation du système électrique :

La régulation de fréquence du réseau électrique européen doit respecter la régulation dynamique de puissance (plage de 47,5 à 51,5 Hz) et être compatible avec les exigences du marché des services auxiliaires ; les projets d'intégration de stockage photovoltaïque nord-américains doivent prendre en charge une architecture 1 500 V CC, une commutation rapide de charge et de décharge (≤ 100 ms) et réussir les tests d'emballement thermique pour garantir la sécurité.

·Scénarios de stockage d'énergie industriel et commercial :

La conception compacte utilise la technologie d'intégration directe des cellules (utilisation de l'espace portée à 33 %), les solutions modulaires permettent une extension flexible (15 à 921 kWh) et intègrent des fonctions intelligentes d'exploitation et de maintenance pour réduire le coût du cycle de vie.


b. Stratégie commerciale affinée, transformation de la livraison de produits en services à valeur ajoutée

·Solutions techniques personnalisées : Compte tenu des coûts de transport élevés dans les zones isolées, la configuration d'un système de stockage d'énergie longue durée de plus de 4 heures peut réduire de 30 % l'investissement dans la modernisation du réseau ; le système de stockage d'énergie de type réseau assure une compatibilité multiscénario et améliore la stabilité du réseau. 

·Service tout au long du cycle de vie : optimisez l'investissement initial et les coûts d'exploitation et de maintenance grâce au modèle LCoS (coût actualisé du stockage). La plateforme intelligente d'exploitation et de maintenance intègre les données sur les prix de l'électricité et les prévisions de charge, optimise dynamiquement les stratégies de charge et de décharge et augmente les revenus de plus de 15 %.


2-Pistes techniques clés pour la tolérance climatique

a. Conception collaborative de la structure et de la gestion thermique

· Technologie de refroidissement liquide :

Refroidissement liquide par plaque froide : utilisant une plaque froide à microcanaux serpentins (largeur de canal ≤ 2 mm), contrôle de la différence de température ≤ 3 °C, le coût de transformation est 15 à 20 % supérieur à celui du refroidissement par air et la durée de vie de la batterie est augmentée de 30 %.

Refroidissement liquide par immersion : dissipation directe de la chaleur par liquide de refroidissement diélectrique, l’efficacité de la conduction thermique est augmentée de plus de 50 %, mais le coût du liquide de refroidissement et la complexité de la maintenance doivent être équilibrés, et ce système est principalement utilisé dans les applications haut de gamme.

· Optimisation de l’intégration structurelle :

La conception intégrée de la plaque inférieure et du canal d’écoulement est combinée au procédé de soudage par friction-malaxage. La résistance de la soudure atteint 95 % de celle du matériau de base, les performances sismiques sont conformes aux normes CEI et le poids du boîtier est réduit de 18 %.


b. Système de protection contre l'érosion climatique : révolution des matériaux et innovation technologique en matière d'étanchéité

·Sélection des matériaux :

Le boîtier en alliage d'aluminium atteint une protection anticorrosion de niveau C5 grâce à l'anodisation, et le test au brouillard salin atteint 3 000 heures sans corrosion ; le matériau composite en fibre de carbone réduit le poids de 35 % et la résistance à la pression du vent atteint 2,5 kPa.

·Technologie d'étanchéité :

La structure d'étanchéité dynamique adopte du caoutchouc EPDM, une couche de mousse de polyuréthane et un mastic silicone pour une triple protection, et le procédé de soudage laser permet une étanchéité à l'air atteignant 10⁻⁷ Pa·m³/s.


c. Stratégie de réponse aux climats extrêmes : défense active et régulation intelligente

·Adaptabilité aux hautes et basses températures :

La couche isolante composite (conductivité thermique ≤ 0,018 W/m·K) est associée à un film chauffant électrique pour maintenir la différence de température entre l'intérieur et l'extérieur du boîtier au-dessus de 50 °C ; la technologie d'auto-chauffage par impulsions réduit la consommation d'énergie de 70 %. ·Conception anti-vent et anti-sable :

Système de ventilation à pression positive (efficacité d'élimination de la poussière ≥ 95 %) et conception de surface à micro-rainures bioniques, la concentration de poussière est contrôlée à ≤ 0,1 mg/m³ et la poussière de surface est réduite de 60 %.


3- Principaux défis et exigences liés à la conception des boîtiers de batteries ESS

a. Définition de l'adaptabilité environnementale

Elle doit répondre à des indicateurs multidimensionnels tels que la résistance mécanique (résistance aux chocs, résistance aux tremblements de terre), la stabilité chimique (résistance au brouillard salin, résistance aux UV) et la performance de gestion thermique.


b. Exigences de résistance structurelle

Les cloisons internes et les nervures de renfort optimisent la répartition des contraintes, et la structure porteuse équilibre la pression ; les cadres en alliage d'aluminium associés à des panneaux composites offrent légèreté (31 % de réduction de poids) et grande rigidité.


c. Facteurs déterminants du marché

Orientation politique : La construction de grandes bases éoliennes et solaires nationales favorise des normes environnementales élevées ; la certification obligatoire sur les marchés étrangers (comme la norme australienne AS/NZS 4777.2) accélère les mises à niveau technologiques.

Exigences économiques : Les systèmes de refroidissement liquide réduisent le coût de la batterie et présentent des avantages significatifs dans les scénarios de charge et de décharge élevés (1C).


4- Système de conception à résistance structurelle multidimensionnelle

a. Innovation matérielle et structure composite

L'alliage d'aluminium haute performance (résistance à la traction ≥ 270 MPa) et le support en alliage de magnésium s'associent pour réduire le poids ; la structure composite sandwich (panneau d'aluminium + couche centrale en mousse d'aluminium) allie légèreté et résistance aux chocs.


b. Architecture modulaire et évolutive

Les interfaces standardisées permettent une expansion rapide des groupes de batteries, et la flexibilité des procédés de fabrication (soudage par friction-malaxage/soudage laser) améliore la compatibilité des lignes de production et s'adapte aux besoins d'installation mixte de cellules de batteries de différentes tailles.


La conception adaptable à l'environnement du boîtier de batterie ESS est le fruit d'une étroite collaboration entre itérations technologiques et exigences des scénarios. Il est nécessaire de réaliser un bond en avant en termes de fiabilité grâce à l'optimisation structurelle multidimensionnelle et à l'innovation technologique en matière de protection climatique. Les futurs développements technologiques se concentreront sur le contrôle dynamique intelligent de la température (comme les stratégies de gestion thermique pilotées par l'IA), les procédés de fabrication de matériaux bas carbone (application de matériaux composites biosourcés) et la certification de normalisation mondiale (couvrant les conditions climatiques multirégionales) pour faire face aux environnements extrêmes et aux défis diversifiés du marché. En renforçant la résistance structurelle, la conception légère et l'optimisation du coût du cycle de vie, les systèmes de stockage d'énergie peuvent soutenir efficacement l'application à grande échelle de nouvelles énergies et fournir des garanties d'infrastructure hautement adaptables pour la transformation bas carbone du système énergétique mondial. 


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Grande cellule ESS 587Ah : sécurité structurelle des packs batterie | Walmate

Les batteries de stockage d'énergie augmentent leur capacité en élargissant les dimensions physiques des cellules (par exemple, de 314Ah à 587Ah). À matériaux et plateforme de tension inchangés, l'augmentation de taille et de poids ne modifie pas l'architecture électrique du Pack — elle reporte au contraire toute la pression sur les charges mécaniques structurelles et les marges de sécurité d'isolation.


Une question fondamentale émerge alors : lorsque l'« énergie physique » des cellules s'expand brutalement, la logique de conception de sécurité électrique sur laquelle nous reposons a-t-elle été mise à niveau en parallèle ?


I. Préalable fondamental : l'« invariance » de l'architecture électrique


Deux points essentiels doivent d'abord être clarifiés :

Premièrement, dans une architecture série typique 1P104S avec 8 modules (13S par module), la tension nominale du système du Pack et le niveau de tenue diélectrique de base réglementaire n'ont pas subi de modification majeure.

Deuxièmement, la cause première de tous les effets en chaîne réside dans le changement drastique d'échelle physique des cellules, qui entraîne une croissance quasi exponentielle de la masse totale du Pack, de son volume, de sa capacité totale de stockage d'énergie (kWh) et des contraintes internes de dilatation lors du cyclage des cellules. Le système électrique doit assurer un fonctionnement fiable sur tout son cycle de vie sur cette base physique entièrement nouvelle, plus « lourde » et plus « sous tension ».


II. Impact central sur le système structurel électrique : du « raccordement statique » au « système porteur dynamique »


L'élargissement des dimensions physiques des cellules fait d'abord passer le système de connexion électrique d'une simple interface conductrice à un nœud critique de support mécanique et de coordination des contraintes.

Figure 1 : Busbar en cuivre pour système de stockage d'énergie


a. Les points de connexion électrique élevés au rang d'interfaces mécaniques critiques

L'augmentation du poids des cellules et les forces de dilatation volumique plus intenses soumettent les points de connexion des bornes à des contraintes de cisaillement et de fatigue bien supérieures à celles connues auparavant. La tâche première de la conception des connexions consiste désormais à garantir la robustesse mécanique, ce qui exige d'améliorer simultanément la section des pièces de connexion, la résistance des soudures ou le grade de freinage des boulons.

Les modules plus lourds génèrent des contraintes dynamiques plus élevées sous vibration, ce qui impose aux supports de busbars une rigidité accrue, et aux pièces de connexion la conception de sections de transition flexibles pour absorber les micro-déformations et prévenir la rupture par fatigue.


b. Restructuration de la disposition et de la fixation des busbars et faisceaux haute tension

L'augmentation de taille des cellules et des modules réduit considérablement l'espace interne du coffret, rendant les chemins de câblage des busbars haute tension et des faisceaux plus exigus. Pour garantir les distances de sécurité, il devient nécessaire d'adopter des conceptions de disposition tridimensionnelles hautement intégrées, telles que des busbars moulés intégrés.

Parallèlement, la fixation des busbars exige un renforcement systématique : utilisation de supports métalliques robustes ou en plastique technique haute résistance avec patins amortisseurs en caoutchouc, reliés de manière fiable au coffret, afin de constituer un système de fixation à la fois rigide et flexible capable de résister aux vibrations et aux chocs prolongés.


III. Impact par conduction sur le système d'isolation et de sécurité : le renforcement défensif induit par l'escalade des risques


Bien que la tension système n'ait pas changé de manière significative, l'augmentation des dimensions des cellules — tout en accroissant la capacité — introduit deux défis majeurs : la compression de l'espace interne du coffret qui érode les marges de distance de sécurité, et l'augmentation brutale de l'énergie par cellule qui entraîne une croissance exponentielle de l'énergie d'arc potentielle, imposant des exigences extrêmes aux matériaux d'isolation en termes de résistance thermique, de retard au feu et de durabilité. Cela conduit directement la conception de l'isolation et de la sécurité à passer d'une orientation « conformité » à une orientation « défense ».


Face à cela, l'industrie passe de la conformité passive à un renforcement actif :

Mise en œuvre d'une isolation au niveau plateforme : application de revêtements multifonctionnels sur les grands substrats métalliques tels que les bacs et les coffrets à refroidissement liquide, afin de constituer une première barrière d'isolation et d'anticorrosion sur tout le domaine.


Figure 2 : Coffret inférieur de batterie de stockage d'énergie avec revêtement multifonctionnel


Promotion de la montée en gamme de l'isolation au niveau composant : adoption de l'enrobage intégral ou du surmoulage pour les busbars haute tension et les connecteurs, afin d'éliminer les risques de court-circuit dus à la condensation ou à la poussière.

Renforcement de la coordination de la protection contre l'emballement thermique : planification précise des canaux d'évacuation de pression pour réaliser un évitement tridimensionnel par rapport au câblage haute tension, et ajout de cloisons de protection ; parallèlement, recours à une alerte précoce par fusion multi-capteurs plus précoce et plus précise, pour donner au BMS le temps de couper rapidement le circuit.

Ces mesures convergent vers un objectif unique : construire, sous la double pression de l'espace physique contraint et de l'escalade de l'énergie de défaillance, un système de défense actif multicouche dépassant les normes de base.


IV. De la théorie de conception à la pratique produit


Les grandes cellules augmentent la capacité par l'accroissement des dimensions, apportant trois défis majeurs à la sécurité du système : des charges plus lourdes, une dilatation plus forte et des risques énergétiques plus élevés. Cela pousse directement à une montée en gamme globale des Pack de batteries, de la structure à la sécurité.


En tant que fournisseur de composants structurels clés de Pack, nous identifions clairement l'impact concret de cette tendance sur les produits :

a. Les coffrets doivent présenter une rigidité et une résistance à la torsion plus élevées pour supporter le poids et les contraintes de dilatation considérablement accrus ;

b. Les plaques d'extrémité de batterie doivent allier haute résistance et isolation, pour constituer un « mur structurel » résistant à la dilatation et maintenant la stabilité du module ;

c. Les feuillards de cerclage en acier doivent évoluer vers des systèmes de contrainte par précontrainte combinant matériaux haute résistance et procédés de précision, afin de garantir la stabilité de l'empilement de cellules tout au long du cyclage à long terme.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Grande cellule ESS 587Ah : sécurité structurelle des packs batterie | Walmate

Les batteries de stockage d'énergie augmentent leur capacité en élargissant les dimensions physiques des cellules (par exemple, de 314Ah à 587Ah). À matériaux et plateforme de tension inchangés, l'augmentation de taille et de poids ne modifie pas l'architecture électrique du Pack — elle reporte au contraire toute la pression sur les charges mécaniques structurelles et les marges de sécurité d'isolation.


Une question fondamentale émerge alors : lorsque l'« énergie physique » des cellules s'expand brutalement, la logique de conception de sécurité électrique sur laquelle nous reposons a-t-elle été mise à niveau en parallèle ?


I. Préalable fondamental : l'« invariance » de l'architecture électrique


Deux points essentiels doivent d'abord être clarifiés :

Premièrement, dans une architecture série typique 1P104S avec 8 modules (13S par module), la tension nominale du système du Pack et le niveau de tenue diélectrique de base réglementaire n'ont pas subi de modification majeure.

Deuxièmement, la cause première de tous les effets en chaîne réside dans le changement drastique d'échelle physique des cellules, qui entraîne une croissance quasi exponentielle de la masse totale du Pack, de son volume, de sa capacité totale de stockage d'énergie (kWh) et des contraintes internes de dilatation lors du cyclage des cellules. Le système électrique doit assurer un fonctionnement fiable sur tout son cycle de vie sur cette base physique entièrement nouvelle, plus « lourde » et plus « sous tension ».


II. Impact central sur le système structurel électrique : du « raccordement statique » au « système porteur dynamique »


L'élargissement des dimensions physiques des cellules fait d'abord passer le système de connexion électrique d'une simple interface conductrice à un nœud critique de support mécanique et de coordination des contraintes.

Figure 1 : Busbar en cuivre pour système de stockage d'énergie


a. Les points de connexion électrique élevés au rang d'interfaces mécaniques critiques

L'augmentation du poids des cellules et les forces de dilatation volumique plus intenses soumettent les points de connexion des bornes à des contraintes de cisaillement et de fatigue bien supérieures à celles connues auparavant. La tâche première de la conception des connexions consiste désormais à garantir la robustesse mécanique, ce qui exige d'améliorer simultanément la section des pièces de connexion, la résistance des soudures ou le grade de freinage des boulons.

Les modules plus lourds génèrent des contraintes dynamiques plus élevées sous vibration, ce qui impose aux supports de busbars une rigidité accrue, et aux pièces de connexion la conception de sections de transition flexibles pour absorber les micro-déformations et prévenir la rupture par fatigue.


b. Restructuration de la disposition et de la fixation des busbars et faisceaux haute tension

L'augmentation de taille des cellules et des modules réduit considérablement l'espace interne du coffret, rendant les chemins de câblage des busbars haute tension et des faisceaux plus exigus. Pour garantir les distances de sécurité, il devient nécessaire d'adopter des conceptions de disposition tridimensionnelles hautement intégrées, telles que des busbars moulés intégrés.

Parallèlement, la fixation des busbars exige un renforcement systématique : utilisation de supports métalliques robustes ou en plastique technique haute résistance avec patins amortisseurs en caoutchouc, reliés de manière fiable au coffret, afin de constituer un système de fixation à la fois rigide et flexible capable de résister aux vibrations et aux chocs prolongés.


III. Impact par conduction sur le système d'isolation et de sécurité : le renforcement défensif induit par l'escalade des risques


Bien que la tension système n'ait pas changé de manière significative, l'augmentation des dimensions des cellules — tout en accroissant la capacité — introduit deux défis majeurs : la compression de l'espace interne du coffret qui érode les marges de distance de sécurité, et l'augmentation brutale de l'énergie par cellule qui entraîne une croissance exponentielle de l'énergie d'arc potentielle, imposant des exigences extrêmes aux matériaux d'isolation en termes de résistance thermique, de retard au feu et de durabilité. Cela conduit directement la conception de l'isolation et de la sécurité à passer d'une orientation « conformité » à une orientation « défense ».


Face à cela, l'industrie passe de la conformité passive à un renforcement actif :

Mise en œuvre d'une isolation au niveau plateforme : application de revêtements multifonctionnels sur les grands substrats métalliques tels que les bacs et les coffrets à refroidissement liquide, afin de constituer une première barrière d'isolation et d'anticorrosion sur tout le domaine.


Figure 2 : Coffret inférieur de batterie de stockage d'énergie avec revêtement multifonctionnel


Promotion de la montée en gamme de l'isolation au niveau composant : adoption de l'enrobage intégral ou du surmoulage pour les busbars haute tension et les connecteurs, afin d'éliminer les risques de court-circuit dus à la condensation ou à la poussière.

Renforcement de la coordination de la protection contre l'emballement thermique : planification précise des canaux d'évacuation de pression pour réaliser un évitement tridimensionnel par rapport au câblage haute tension, et ajout de cloisons de protection ; parallèlement, recours à une alerte précoce par fusion multi-capteurs plus précoce et plus précise, pour donner au BMS le temps de couper rapidement le circuit.

Ces mesures convergent vers un objectif unique : construire, sous la double pression de l'espace physique contraint et de l'escalade de l'énergie de défaillance, un système de défense actif multicouche dépassant les normes de base.


IV. De la théorie de conception à la pratique produit


Les grandes cellules augmentent la capacité par l'accroissement des dimensions, apportant trois défis majeurs à la sécurité du système : des charges plus lourdes, une dilatation plus forte et des risques énergétiques plus élevés. Cela pousse directement à une montée en gamme globale des Pack de batteries, de la structure à la sécurité.


En tant que fournisseur de composants structurels clés de Pack, nous identifions clairement l'impact concret de cette tendance sur les produits :

a. Les coffrets doivent présenter une rigidité et une résistance à la torsion plus élevées pour supporter le poids et les contraintes de dilatation considérablement accrus ;

b. Les plaques d'extrémité de batterie doivent allier haute résistance et isolation, pour constituer un « mur structurel » résistant à la dilatation et maintenant la stabilité du module ;

c. Les feuillards de cerclage en acier doivent évoluer vers des systèmes de contrainte par précontrainte combinant matériaux haute résistance et procédés de précision, afin de garantir la stabilité de l'empilement de cellules tout au long du cyclage à long terme.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Grande cellule ESS 587Ah : sécurité structurelle des packs batterie | Walmate

Les batteries de stockage d'énergie augmentent leur capacité en élargissant les dimensions physiques des cellules (par exemple, de 314Ah à 587Ah). À matériaux et plateforme de tension inchangés, l'augmentation de taille et de poids ne modifie pas l'architecture électrique du Pack — elle reporte au contraire toute la pression sur les charges mécaniques structurelles et les marges de sécurité d'isolation.


Une question fondamentale émerge alors : lorsque l'« énergie physique » des cellules s'expand brutalement, la logique de conception de sécurité électrique sur laquelle nous reposons a-t-elle été mise à niveau en parallèle ?


I. Préalable fondamental : l'« invariance » de l'architecture électrique


Deux points essentiels doivent d'abord être clarifiés :

Premièrement, dans une architecture série typique 1P104S avec 8 modules (13S par module), la tension nominale du système du Pack et le niveau de tenue diélectrique de base réglementaire n'ont pas subi de modification majeure.

Deuxièmement, la cause première de tous les effets en chaîne réside dans le changement drastique d'échelle physique des cellules, qui entraîne une croissance quasi exponentielle de la masse totale du Pack, de son volume, de sa capacité totale de stockage d'énergie (kWh) et des contraintes internes de dilatation lors du cyclage des cellules. Le système électrique doit assurer un fonctionnement fiable sur tout son cycle de vie sur cette base physique entièrement nouvelle, plus « lourde » et plus « sous tension ».


II. Impact central sur le système structurel électrique : du « raccordement statique » au « système porteur dynamique »


L'élargissement des dimensions physiques des cellules fait d'abord passer le système de connexion électrique d'une simple interface conductrice à un nœud critique de support mécanique et de coordination des contraintes.

Figure 1 : Busbar en cuivre pour système de stockage d'énergie


a. Les points de connexion électrique élevés au rang d'interfaces mécaniques critiques

L'augmentation du poids des cellules et les forces de dilatation volumique plus intenses soumettent les points de connexion des bornes à des contraintes de cisaillement et de fatigue bien supérieures à celles connues auparavant. La tâche première de la conception des connexions consiste désormais à garantir la robustesse mécanique, ce qui exige d'améliorer simultanément la section des pièces de connexion, la résistance des soudures ou le grade de freinage des boulons.

Les modules plus lourds génèrent des contraintes dynamiques plus élevées sous vibration, ce qui impose aux supports de busbars une rigidité accrue, et aux pièces de connexion la conception de sections de transition flexibles pour absorber les micro-déformations et prévenir la rupture par fatigue.


b. Restructuration de la disposition et de la fixation des busbars et faisceaux haute tension

L'augmentation de taille des cellules et des modules réduit considérablement l'espace interne du coffret, rendant les chemins de câblage des busbars haute tension et des faisceaux plus exigus. Pour garantir les distances de sécurité, il devient nécessaire d'adopter des conceptions de disposition tridimensionnelles hautement intégrées, telles que des busbars moulés intégrés.

Parallèlement, la fixation des busbars exige un renforcement systématique : utilisation de supports métalliques robustes ou en plastique technique haute résistance avec patins amortisseurs en caoutchouc, reliés de manière fiable au coffret, afin de constituer un système de fixation à la fois rigide et flexible capable de résister aux vibrations et aux chocs prolongés.


III. Impact par conduction sur le système d'isolation et de sécurité : le renforcement défensif induit par l'escalade des risques


Bien que la tension système n'ait pas changé de manière significative, l'augmentation des dimensions des cellules — tout en accroissant la capacité — introduit deux défis majeurs : la compression de l'espace interne du coffret qui érode les marges de distance de sécurité, et l'augmentation brutale de l'énergie par cellule qui entraîne une croissance exponentielle de l'énergie d'arc potentielle, imposant des exigences extrêmes aux matériaux d'isolation en termes de résistance thermique, de retard au feu et de durabilité. Cela conduit directement la conception de l'isolation et de la sécurité à passer d'une orientation « conformité » à une orientation « défense ».


Face à cela, l'industrie passe de la conformité passive à un renforcement actif :

Mise en œuvre d'une isolation au niveau plateforme : application de revêtements multifonctionnels sur les grands substrats métalliques tels que les bacs et les coffrets à refroidissement liquide, afin de constituer une première barrière d'isolation et d'anticorrosion sur tout le domaine.


Figure 2 : Coffret inférieur de batterie de stockage d'énergie avec revêtement multifonctionnel


Promotion de la montée en gamme de l'isolation au niveau composant : adoption de l'enrobage intégral ou du surmoulage pour les busbars haute tension et les connecteurs, afin d'éliminer les risques de court-circuit dus à la condensation ou à la poussière.

Renforcement de la coordination de la protection contre l'emballement thermique : planification précise des canaux d'évacuation de pression pour réaliser un évitement tridimensionnel par rapport au câblage haute tension, et ajout de cloisons de protection ; parallèlement, recours à une alerte précoce par fusion multi-capteurs plus précoce et plus précise, pour donner au BMS le temps de couper rapidement le circuit.

Ces mesures convergent vers un objectif unique : construire, sous la double pression de l'espace physique contraint et de l'escalade de l'énergie de défaillance, un système de défense actif multicouche dépassant les normes de base.


IV. De la théorie de conception à la pratique produit


Les grandes cellules augmentent la capacité par l'accroissement des dimensions, apportant trois défis majeurs à la sécurité du système : des charges plus lourdes, une dilatation plus forte et des risques énergétiques plus élevés. Cela pousse directement à une montée en gamme globale des Pack de batteries, de la structure à la sécurité.


En tant que fournisseur de composants structurels clés de Pack, nous identifions clairement l'impact concret de cette tendance sur les produits :

a. Les coffrets doivent présenter une rigidité et une résistance à la torsion plus élevées pour supporter le poids et les contraintes de dilatation considérablement accrus ;

b. Les plaques d'extrémité de batterie doivent allier haute résistance et isolation, pour constituer un « mur structurel » résistant à la dilatation et maintenant la stabilité du module ;

c. Les feuillards de cerclage en acier doivent évoluer vers des systèmes de contrainte par précontrainte combinant matériaux haute résistance et procédés de précision, afin de garantir la stabilité de l'empilement de cellules tout au long du cyclage à long terme.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Grande cellule ESS 587Ah : sécurité structurelle des packs batterie | Walmate

Les batteries de stockage d'énergie augmentent leur capacité en élargissant les dimensions physiques des cellules (par exemple, de 314Ah à 587Ah). À matériaux et plateforme de tension inchangés, l'augmentation de taille et de poids ne modifie pas l'architecture électrique du Pack — elle reporte au contraire toute la pression sur les charges mécaniques structurelles et les marges de sécurité d'isolation.


Une question fondamentale émerge alors : lorsque l'« énergie physique » des cellules s'expand brutalement, la logique de conception de sécurité électrique sur laquelle nous reposons a-t-elle été mise à niveau en parallèle ?


I. Préalable fondamental : l'« invariance » de l'architecture électrique


Deux points essentiels doivent d'abord être clarifiés :

Premièrement, dans une architecture série typique 1P104S avec 8 modules (13S par module), la tension nominale du système du Pack et le niveau de tenue diélectrique de base réglementaire n'ont pas subi de modification majeure.

Deuxièmement, la cause première de tous les effets en chaîne réside dans le changement drastique d'échelle physique des cellules, qui entraîne une croissance quasi exponentielle de la masse totale du Pack, de son volume, de sa capacité totale de stockage d'énergie (kWh) et des contraintes internes de dilatation lors du cyclage des cellules. Le système électrique doit assurer un fonctionnement fiable sur tout son cycle de vie sur cette base physique entièrement nouvelle, plus « lourde » et plus « sous tension ».


II. Impact central sur le système structurel électrique : du « raccordement statique » au « système porteur dynamique »


L'élargissement des dimensions physiques des cellules fait d'abord passer le système de connexion électrique d'une simple interface conductrice à un nœud critique de support mécanique et de coordination des contraintes.

Figure 1 : Busbar en cuivre pour système de stockage d'énergie


a. Les points de connexion électrique élevés au rang d'interfaces mécaniques critiques

L'augmentation du poids des cellules et les forces de dilatation volumique plus intenses soumettent les points de connexion des bornes à des contraintes de cisaillement et de fatigue bien supérieures à celles connues auparavant. La tâche première de la conception des connexions consiste désormais à garantir la robustesse mécanique, ce qui exige d'améliorer simultanément la section des pièces de connexion, la résistance des soudures ou le grade de freinage des boulons.

Les modules plus lourds génèrent des contraintes dynamiques plus élevées sous vibration, ce qui impose aux supports de busbars une rigidité accrue, et aux pièces de connexion la conception de sections de transition flexibles pour absorber les micro-déformations et prévenir la rupture par fatigue.


b. Restructuration de la disposition et de la fixation des busbars et faisceaux haute tension

L'augmentation de taille des cellules et des modules réduit considérablement l'espace interne du coffret, rendant les chemins de câblage des busbars haute tension et des faisceaux plus exigus. Pour garantir les distances de sécurité, il devient nécessaire d'adopter des conceptions de disposition tridimensionnelles hautement intégrées, telles que des busbars moulés intégrés.

Parallèlement, la fixation des busbars exige un renforcement systématique : utilisation de supports métalliques robustes ou en plastique technique haute résistance avec patins amortisseurs en caoutchouc, reliés de manière fiable au coffret, afin de constituer un système de fixation à la fois rigide et flexible capable de résister aux vibrations et aux chocs prolongés.


III. Impact par conduction sur le système d'isolation et de sécurité : le renforcement défensif induit par l'escalade des risques


Bien que la tension système n'ait pas changé de manière significative, l'augmentation des dimensions des cellules — tout en accroissant la capacité — introduit deux défis majeurs : la compression de l'espace interne du coffret qui érode les marges de distance de sécurité, et l'augmentation brutale de l'énergie par cellule qui entraîne une croissance exponentielle de l'énergie d'arc potentielle, imposant des exigences extrêmes aux matériaux d'isolation en termes de résistance thermique, de retard au feu et de durabilité. Cela conduit directement la conception de l'isolation et de la sécurité à passer d'une orientation « conformité » à une orientation « défense ».


Face à cela, l'industrie passe de la conformité passive à un renforcement actif :

Mise en œuvre d'une isolation au niveau plateforme : application de revêtements multifonctionnels sur les grands substrats métalliques tels que les bacs et les coffrets à refroidissement liquide, afin de constituer une première barrière d'isolation et d'anticorrosion sur tout le domaine.


Figure 2 : Coffret inférieur de batterie de stockage d'énergie avec revêtement multifonctionnel


Promotion de la montée en gamme de l'isolation au niveau composant : adoption de l'enrobage intégral ou du surmoulage pour les busbars haute tension et les connecteurs, afin d'éliminer les risques de court-circuit dus à la condensation ou à la poussière.

Renforcement de la coordination de la protection contre l'emballement thermique : planification précise des canaux d'évacuation de pression pour réaliser un évitement tridimensionnel par rapport au câblage haute tension, et ajout de cloisons de protection ; parallèlement, recours à une alerte précoce par fusion multi-capteurs plus précoce et plus précise, pour donner au BMS le temps de couper rapidement le circuit.

Ces mesures convergent vers un objectif unique : construire, sous la double pression de l'espace physique contraint et de l'escalade de l'énergie de défaillance, un système de défense actif multicouche dépassant les normes de base.


IV. De la théorie de conception à la pratique produit


Les grandes cellules augmentent la capacité par l'accroissement des dimensions, apportant trois défis majeurs à la sécurité du système : des charges plus lourdes, une dilatation plus forte et des risques énergétiques plus élevés. Cela pousse directement à une montée en gamme globale des Pack de batteries, de la structure à la sécurité.


En tant que fournisseur de composants structurels clés de Pack, nous identifions clairement l'impact concret de cette tendance sur les produits :

a. Les coffrets doivent présenter une rigidité et une résistance à la torsion plus élevées pour supporter le poids et les contraintes de dilatation considérablement accrus ;

b. Les plaques d'extrémité de batterie doivent allier haute résistance et isolation, pour constituer un « mur structurel » résistant à la dilatation et maintenant la stabilité du module ;

c. Les feuillards de cerclage en acier doivent évoluer vers des systèmes de contrainte par précontrainte combinant matériaux haute résistance et procédés de précision, afin de garantir la stabilité de l'empilement de cellules tout au long du cyclage à long terme.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Grande cellule ESS 587Ah : sécurité structurelle des packs batterie | Walmate

Les batteries de stockage d'énergie augmentent leur capacité en élargissant les dimensions physiques des cellules (par exemple, de 314Ah à 587Ah). À matériaux et plateforme de tension inchangés, l'augmentation de taille et de poids ne modifie pas l'architecture électrique du Pack — elle reporte au contraire toute la pression sur les charges mécaniques structurelles et les marges de sécurité d'isolation.


Une question fondamentale émerge alors : lorsque l'« énergie physique » des cellules s'expand brutalement, la logique de conception de sécurité électrique sur laquelle nous reposons a-t-elle été mise à niveau en parallèle ?


I. Préalable fondamental : l'« invariance » de l'architecture électrique


Deux points essentiels doivent d'abord être clarifiés :

Premièrement, dans une architecture série typique 1P104S avec 8 modules (13S par module), la tension nominale du système du Pack et le niveau de tenue diélectrique de base réglementaire n'ont pas subi de modification majeure.

Deuxièmement, la cause première de tous les effets en chaîne réside dans le changement drastique d'échelle physique des cellules, qui entraîne une croissance quasi exponentielle de la masse totale du Pack, de son volume, de sa capacité totale de stockage d'énergie (kWh) et des contraintes internes de dilatation lors du cyclage des cellules. Le système électrique doit assurer un fonctionnement fiable sur tout son cycle de vie sur cette base physique entièrement nouvelle, plus « lourde » et plus « sous tension ».


II. Impact central sur le système structurel électrique : du « raccordement statique » au « système porteur dynamique »


L'élargissement des dimensions physiques des cellules fait d'abord passer le système de connexion électrique d'une simple interface conductrice à un nœud critique de support mécanique et de coordination des contraintes.

Figure 1 : Busbar en cuivre pour système de stockage d'énergie


a. Les points de connexion électrique élevés au rang d'interfaces mécaniques critiques

L'augmentation du poids des cellules et les forces de dilatation volumique plus intenses soumettent les points de connexion des bornes à des contraintes de cisaillement et de fatigue bien supérieures à celles connues auparavant. La tâche première de la conception des connexions consiste désormais à garantir la robustesse mécanique, ce qui exige d'améliorer simultanément la section des pièces de connexion, la résistance des soudures ou le grade de freinage des boulons.

Les modules plus lourds génèrent des contraintes dynamiques plus élevées sous vibration, ce qui impose aux supports de busbars une rigidité accrue, et aux pièces de connexion la conception de sections de transition flexibles pour absorber les micro-déformations et prévenir la rupture par fatigue.


b. Restructuration de la disposition et de la fixation des busbars et faisceaux haute tension

L'augmentation de taille des cellules et des modules réduit considérablement l'espace interne du coffret, rendant les chemins de câblage des busbars haute tension et des faisceaux plus exigus. Pour garantir les distances de sécurité, il devient nécessaire d'adopter des conceptions de disposition tridimensionnelles hautement intégrées, telles que des busbars moulés intégrés.

Parallèlement, la fixation des busbars exige un renforcement systématique : utilisation de supports métalliques robustes ou en plastique technique haute résistance avec patins amortisseurs en caoutchouc, reliés de manière fiable au coffret, afin de constituer un système de fixation à la fois rigide et flexible capable de résister aux vibrations et aux chocs prolongés.


III. Impact par conduction sur le système d'isolation et de sécurité : le renforcement défensif induit par l'escalade des risques


Bien que la tension système n'ait pas changé de manière significative, l'augmentation des dimensions des cellules — tout en accroissant la capacité — introduit deux défis majeurs : la compression de l'espace interne du coffret qui érode les marges de distance de sécurité, et l'augmentation brutale de l'énergie par cellule qui entraîne une croissance exponentielle de l'énergie d'arc potentielle, imposant des exigences extrêmes aux matériaux d'isolation en termes de résistance thermique, de retard au feu et de durabilité. Cela conduit directement la conception de l'isolation et de la sécurité à passer d'une orientation « conformité » à une orientation « défense ».


Face à cela, l'industrie passe de la conformité passive à un renforcement actif :

Mise en œuvre d'une isolation au niveau plateforme : application de revêtements multifonctionnels sur les grands substrats métalliques tels que les bacs et les coffrets à refroidissement liquide, afin de constituer une première barrière d'isolation et d'anticorrosion sur tout le domaine.


Figure 2 : Coffret inférieur de batterie de stockage d'énergie avec revêtement multifonctionnel


Promotion de la montée en gamme de l'isolation au niveau composant : adoption de l'enrobage intégral ou du surmoulage pour les busbars haute tension et les connecteurs, afin d'éliminer les risques de court-circuit dus à la condensation ou à la poussière.

Renforcement de la coordination de la protection contre l'emballement thermique : planification précise des canaux d'évacuation de pression pour réaliser un évitement tridimensionnel par rapport au câblage haute tension, et ajout de cloisons de protection ; parallèlement, recours à une alerte précoce par fusion multi-capteurs plus précoce et plus précise, pour donner au BMS le temps de couper rapidement le circuit.

Ces mesures convergent vers un objectif unique : construire, sous la double pression de l'espace physique contraint et de l'escalade de l'énergie de défaillance, un système de défense actif multicouche dépassant les normes de base.


IV. De la théorie de conception à la pratique produit


Les grandes cellules augmentent la capacité par l'accroissement des dimensions, apportant trois défis majeurs à la sécurité du système : des charges plus lourdes, une dilatation plus forte et des risques énergétiques plus élevés. Cela pousse directement à une montée en gamme globale des Pack de batteries, de la structure à la sécurité.


En tant que fournisseur de composants structurels clés de Pack, nous identifions clairement l'impact concret de cette tendance sur les produits :

a. Les coffrets doivent présenter une rigidité et une résistance à la torsion plus élevées pour supporter le poids et les contraintes de dilatation considérablement accrus ;

b. Les plaques d'extrémité de batterie doivent allier haute résistance et isolation, pour constituer un « mur structurel » résistant à la dilatation et maintenant la stabilité du module ;

c. Les feuillards de cerclage en acier doivent évoluer vers des systèmes de contrainte par précontrainte combinant matériaux haute résistance et procédés de précision, afin de garantir la stabilité de l'empilement de cellules tout au long du cyclage à long terme.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Grande cellule ESS 587Ah : sécurité structurelle des packs batterie | Walmate

Les batteries de stockage d'énergie augmentent leur capacité en élargissant les dimensions physiques des cellules (par exemple, de 314Ah à 587Ah). À matériaux et plateforme de tension inchangés, l'augmentation de taille et de poids ne modifie pas l'architecture électrique du Pack — elle reporte au contraire toute la pression sur les charges mécaniques structurelles et les marges de sécurité d'isolation.


Une question fondamentale émerge alors : lorsque l'« énergie physique » des cellules s'expand brutalement, la logique de conception de sécurité électrique sur laquelle nous reposons a-t-elle été mise à niveau en parallèle ?


I. Préalable fondamental : l'« invariance » de l'architecture électrique


Deux points essentiels doivent d'abord être clarifiés :

Premièrement, dans une architecture série typique 1P104S avec 8 modules (13S par module), la tension nominale du système du Pack et le niveau de tenue diélectrique de base réglementaire n'ont pas subi de modification majeure.

Deuxièmement, la cause première de tous les effets en chaîne réside dans le changement drastique d'échelle physique des cellules, qui entraîne une croissance quasi exponentielle de la masse totale du Pack, de son volume, de sa capacité totale de stockage d'énergie (kWh) et des contraintes internes de dilatation lors du cyclage des cellules. Le système électrique doit assurer un fonctionnement fiable sur tout son cycle de vie sur cette base physique entièrement nouvelle, plus « lourde » et plus « sous tension ».


II. Impact central sur le système structurel électrique : du « raccordement statique » au « système porteur dynamique »


L'élargissement des dimensions physiques des cellules fait d'abord passer le système de connexion électrique d'une simple interface conductrice à un nœud critique de support mécanique et de coordination des contraintes.

Figure 1 : Busbar en cuivre pour système de stockage d'énergie


a. Les points de connexion électrique élevés au rang d'interfaces mécaniques critiques

L'augmentation du poids des cellules et les forces de dilatation volumique plus intenses soumettent les points de connexion des bornes à des contraintes de cisaillement et de fatigue bien supérieures à celles connues auparavant. La tâche première de la conception des connexions consiste désormais à garantir la robustesse mécanique, ce qui exige d'améliorer simultanément la section des pièces de connexion, la résistance des soudures ou le grade de freinage des boulons.

Les modules plus lourds génèrent des contraintes dynamiques plus élevées sous vibration, ce qui impose aux supports de busbars une rigidité accrue, et aux pièces de connexion la conception de sections de transition flexibles pour absorber les micro-déformations et prévenir la rupture par fatigue.


b. Restructuration de la disposition et de la fixation des busbars et faisceaux haute tension

L'augmentation de taille des cellules et des modules réduit considérablement l'espace interne du coffret, rendant les chemins de câblage des busbars haute tension et des faisceaux plus exigus. Pour garantir les distances de sécurité, il devient nécessaire d'adopter des conceptions de disposition tridimensionnelles hautement intégrées, telles que des busbars moulés intégrés.

Parallèlement, la fixation des busbars exige un renforcement systématique : utilisation de supports métalliques robustes ou en plastique technique haute résistance avec patins amortisseurs en caoutchouc, reliés de manière fiable au coffret, afin de constituer un système de fixation à la fois rigide et flexible capable de résister aux vibrations et aux chocs prolongés.


III. Impact par conduction sur le système d'isolation et de sécurité : le renforcement défensif induit par l'escalade des risques


Bien que la tension système n'ait pas changé de manière significative, l'augmentation des dimensions des cellules — tout en accroissant la capacité — introduit deux défis majeurs : la compression de l'espace interne du coffret qui érode les marges de distance de sécurité, et l'augmentation brutale de l'énergie par cellule qui entraîne une croissance exponentielle de l'énergie d'arc potentielle, imposant des exigences extrêmes aux matériaux d'isolation en termes de résistance thermique, de retard au feu et de durabilité. Cela conduit directement la conception de l'isolation et de la sécurité à passer d'une orientation « conformité » à une orientation « défense ».


Face à cela, l'industrie passe de la conformité passive à un renforcement actif :

Mise en œuvre d'une isolation au niveau plateforme : application de revêtements multifonctionnels sur les grands substrats métalliques tels que les bacs et les coffrets à refroidissement liquide, afin de constituer une première barrière d'isolation et d'anticorrosion sur tout le domaine.


Figure 2 : Coffret inférieur de batterie de stockage d'énergie avec revêtement multifonctionnel


Promotion de la montée en gamme de l'isolation au niveau composant : adoption de l'enrobage intégral ou du surmoulage pour les busbars haute tension et les connecteurs, afin d'éliminer les risques de court-circuit dus à la condensation ou à la poussière.

Renforcement de la coordination de la protection contre l'emballement thermique : planification précise des canaux d'évacuation de pression pour réaliser un évitement tridimensionnel par rapport au câblage haute tension, et ajout de cloisons de protection ; parallèlement, recours à une alerte précoce par fusion multi-capteurs plus précoce et plus précise, pour donner au BMS le temps de couper rapidement le circuit.

Ces mesures convergent vers un objectif unique : construire, sous la double pression de l'espace physique contraint et de l'escalade de l'énergie de défaillance, un système de défense actif multicouche dépassant les normes de base.


IV. De la théorie de conception à la pratique produit


Les grandes cellules augmentent la capacité par l'accroissement des dimensions, apportant trois défis majeurs à la sécurité du système : des charges plus lourdes, une dilatation plus forte et des risques énergétiques plus élevés. Cela pousse directement à une montée en gamme globale des Pack de batteries, de la structure à la sécurité.


En tant que fournisseur de composants structurels clés de Pack, nous identifions clairement l'impact concret de cette tendance sur les produits :

a. Les coffrets doivent présenter une rigidité et une résistance à la torsion plus élevées pour supporter le poids et les contraintes de dilatation considérablement accrus ;

b. Les plaques d'extrémité de batterie doivent allier haute résistance et isolation, pour constituer un « mur structurel » résistant à la dilatation et maintenant la stabilité du module ;

c. Les feuillards de cerclage en acier doivent évoluer vers des systèmes de contrainte par précontrainte combinant matériaux haute résistance et procédés de précision, afin de garantir la stabilité de l'empilement de cellules tout au long du cyclage à long terme.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Grande cellule ESS 587Ah : sécurité structurelle des packs batterie | Walmate

Les batteries de stockage d'énergie augmentent leur capacité en élargissant les dimensions physiques des cellules (par exemple, de 314Ah à 587Ah). À matériaux et plateforme de tension inchangés, l'augmentation de taille et de poids ne modifie pas l'architecture électrique du Pack — elle reporte au contraire toute la pression sur les charges mécaniques structurelles et les marges de sécurité d'isolation.


Une question fondamentale émerge alors : lorsque l'« énergie physique » des cellules s'expand brutalement, la logique de conception de sécurité électrique sur laquelle nous reposons a-t-elle été mise à niveau en parallèle ?


I. Préalable fondamental : l'« invariance » de l'architecture électrique


Deux points essentiels doivent d'abord être clarifiés :

Premièrement, dans une architecture série typique 1P104S avec 8 modules (13S par module), la tension nominale du système du Pack et le niveau de tenue diélectrique de base réglementaire n'ont pas subi de modification majeure.

Deuxièmement, la cause première de tous les effets en chaîne réside dans le changement drastique d'échelle physique des cellules, qui entraîne une croissance quasi exponentielle de la masse totale du Pack, de son volume, de sa capacité totale de stockage d'énergie (kWh) et des contraintes internes de dilatation lors du cyclage des cellules. Le système électrique doit assurer un fonctionnement fiable sur tout son cycle de vie sur cette base physique entièrement nouvelle, plus « lourde » et plus « sous tension ».


II. Impact central sur le système structurel électrique : du « raccordement statique » au « système porteur dynamique »


L'élargissement des dimensions physiques des cellules fait d'abord passer le système de connexion électrique d'une simple interface conductrice à un nœud critique de support mécanique et de coordination des contraintes.

Figure 1 : Busbar en cuivre pour système de stockage d'énergie


a. Les points de connexion électrique élevés au rang d'interfaces mécaniques critiques

L'augmentation du poids des cellules et les forces de dilatation volumique plus intenses soumettent les points de connexion des bornes à des contraintes de cisaillement et de fatigue bien supérieures à celles connues auparavant. La tâche première de la conception des connexions consiste désormais à garantir la robustesse mécanique, ce qui exige d'améliorer simultanément la section des pièces de connexion, la résistance des soudures ou le grade de freinage des boulons.

Les modules plus lourds génèrent des contraintes dynamiques plus élevées sous vibration, ce qui impose aux supports de busbars une rigidité accrue, et aux pièces de connexion la conception de sections de transition flexibles pour absorber les micro-déformations et prévenir la rupture par fatigue.


b. Restructuration de la disposition et de la fixation des busbars et faisceaux haute tension

L'augmentation de taille des cellules et des modules réduit considérablement l'espace interne du coffret, rendant les chemins de câblage des busbars haute tension et des faisceaux plus exigus. Pour garantir les distances de sécurité, il devient nécessaire d'adopter des conceptions de disposition tridimensionnelles hautement intégrées, telles que des busbars moulés intégrés.

Parallèlement, la fixation des busbars exige un renforcement systématique : utilisation de supports métalliques robustes ou en plastique technique haute résistance avec patins amortisseurs en caoutchouc, reliés de manière fiable au coffret, afin de constituer un système de fixation à la fois rigide et flexible capable de résister aux vibrations et aux chocs prolongés.


III. Impact par conduction sur le système d'isolation et de sécurité : le renforcement défensif induit par l'escalade des risques


Bien que la tension système n'ait pas changé de manière significative, l'augmentation des dimensions des cellules — tout en accroissant la capacité — introduit deux défis majeurs : la compression de l'espace interne du coffret qui érode les marges de distance de sécurité, et l'augmentation brutale de l'énergie par cellule qui entraîne une croissance exponentielle de l'énergie d'arc potentielle, imposant des exigences extrêmes aux matériaux d'isolation en termes de résistance thermique, de retard au feu et de durabilité. Cela conduit directement la conception de l'isolation et de la sécurité à passer d'une orientation « conformité » à une orientation « défense ».


Face à cela, l'industrie passe de la conformité passive à un renforcement actif :

Mise en œuvre d'une isolation au niveau plateforme : application de revêtements multifonctionnels sur les grands substrats métalliques tels que les bacs et les coffrets à refroidissement liquide, afin de constituer une première barrière d'isolation et d'anticorrosion sur tout le domaine.


Figure 2 : Coffret inférieur de batterie de stockage d'énergie avec revêtement multifonctionnel


Promotion de la montée en gamme de l'isolation au niveau composant : adoption de l'enrobage intégral ou du surmoulage pour les busbars haute tension et les connecteurs, afin d'éliminer les risques de court-circuit dus à la condensation ou à la poussière.

Renforcement de la coordination de la protection contre l'emballement thermique : planification précise des canaux d'évacuation de pression pour réaliser un évitement tridimensionnel par rapport au câblage haute tension, et ajout de cloisons de protection ; parallèlement, recours à une alerte précoce par fusion multi-capteurs plus précoce et plus précise, pour donner au BMS le temps de couper rapidement le circuit.

Ces mesures convergent vers un objectif unique : construire, sous la double pression de l'espace physique contraint et de l'escalade de l'énergie de défaillance, un système de défense actif multicouche dépassant les normes de base.


IV. De la théorie de conception à la pratique produit


Les grandes cellules augmentent la capacité par l'accroissement des dimensions, apportant trois défis majeurs à la sécurité du système : des charges plus lourdes, une dilatation plus forte et des risques énergétiques plus élevés. Cela pousse directement à une montée en gamme globale des Pack de batteries, de la structure à la sécurité.


En tant que fournisseur de composants structurels clés de Pack, nous identifions clairement l'impact concret de cette tendance sur les produits :

a. Les coffrets doivent présenter une rigidité et une résistance à la torsion plus élevées pour supporter le poids et les contraintes de dilatation considérablement accrus ;

b. Les plaques d'extrémité de batterie doivent allier haute résistance et isolation, pour constituer un « mur structurel » résistant à la dilatation et maintenant la stabilité du module ;

c. Les feuillards de cerclage en acier doivent évoluer vers des systèmes de contrainte par précontrainte combinant matériaux haute résistance et procédés de précision, afin de garantir la stabilité de l'empilement de cellules tout au long du cyclage à long terme.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Dans le contexte du ralentissement de la production de Rubin, le refroidissement par plaque froide bénéficie d'une fenêtre en or de 2 à 3 ans.

Dans un contexte où la puissance de calcul de l’IA explose et où la consommation des puces dépasse les 2000 W, chaque ajustement des feuilles de route des technologies de refroidissement liquide influence le rythme de déploiement de toute la chaîne d’approvisionnement. Récemment, la baisse de la part des livraisons de la série Rubin de NVIDIA et le ralentissement du rythme de production ont offert une fenêtre de prolongation cruciale au refroidissement liquide par plaque froide mature, tout en clarifiant une voie de développement de « approfondissement à court terme et réserves à long terme ».


1. Baisse de la part de Rubin + ralentissement de la production : le refroidissement par plaque froide bénéficie d’une fenêtre de 2 à 3 ans

Selon l’enquête AI Server de TrendForce du 8 avril 2026, dans la structure des livraisons de GPU haut de gamme de NVIDIA en 2026, la part de la série Rubin est révisée à la baisse, passant de 29 % prévus à 22 %, tandis que la série Blackwell monte à 71 % pour devenir la plateforme dominante. Par ailleurs, une étude de KeyBanc indique que l’objectif de production des GPU Rubin pour 2026 a été abaissé de 2 millions à 1,5 million d’unités, soit une réduction de 25 %.

 图片1.

Précision importante : NVIDIA a officiellement confirmé que Rubin sera toujours livré au second semestre 2026 comme prévu. Le « retard » se manifeste donc principalement dans la baisse de part et le ralentissement de la production, l’impact réel étant un report effectif du moment de la montée en puissance massive des puces à haute consommation de 2000 W+.

Actuellement, le GB300 consomme environ 1400 W, ce qui est parfaitement dans le champ d’application du refroidissement par plaque froide. La baisse de la part de Rubin signifie que le refroidissement par plaque froide restera la solution dominante en 2026‑2027, prolongeant son cycle de vie de 2 à 3 ans.


2. Goulots d’étranglement et marges d’optimisation à l’ère des 2000 W+

Lorsque la consommation d’une puce unique dépasse 2000 W, le refroidissement liquide par plaque froide traditionnel rencontre des limites physiques en termes de densité de dissipation thermique, de contrôle de la résistance à l’écoulement et d’uniformité de température. À long terme, l’industrie évoluera inévitablement vers le refroidissement diphasique et le refroidissement par immersion. Cependant, avant ce basculement technologique, le refroidissement par plaque froide offre encore des marges d’optimisation notables :

Amélioration des circuits et des matériaux : conception de circuits 3D, de micro‑canaux associés à des alliages à haute conductivité thermique pour accroître l’efficacité du transfert de chaleur.

Intégration thermique et structurelle : les contraintes thermiques induites par les fortes puissances imposent des exigences plus élevées en matière de résistance à la déformation et d’étanchéité des plaques froides.

Standardisation des interfaces : assurer la précision d’accouplement des connecteurs rapides et des collecteurs pour garantir l’efficacité de l’assemblage en baie.


图片2.


3. Préparer l’après‑2027 : réserves technologiques de prochaine génération

Pour répondre aux scénarios de 2000 W+ voire 3600 W+, il est nécessaire d’anticiper :

Refroidissement diphasique : maîtriser l’étanchéité structurelle, la compatibilité avec les fluides haute pression et la stabilité du diphasique liquide‑vapeur.

Refroidissement par immersion : développer des solutions de refroidissement auxiliaire pour les composants à forte émission de chaleur localisée.

Il est essentiel de construire un double avantage technologique : « optimisation de la plaque froide + réserves de prochaine génération ».


图片3.


4. Recommandations pour l’industrie : saisir la fenêtre et allouer les ressources de manière judicieuse

Pour les ODM et les exploitants : privilégier actuellement les solutions matures de plaque froide pour les déploiements GB300, et définir des spécifications d’interface claires dans les nouveaux projets afin de réduire les coûts de mise à niveau futurs.

Pour les fournisseurs de plaques froides : 2026‑2027 représente une période dorée pour les livraisons. Il est recommandé d’adopter une allocation des ressources en double voie : environ 70 % des ressources consacrées aux livraisons en série et aux systèmes de qualité pour gagner des parts de marché, et 30 % consacrées au développement précoce des plaques froides diphasiques et des technologies de refroidissement auxiliaire par immersion. Passée cette fenêtre, le refroidissement par immersion s’accélérera ; ceux qui se concentreront uniquement sur les livraisons perdront l’avantage.


La baisse de la part de Rubin et le ralentissement de la production ont créé une fenêtre de 2 à 3 ans pour le refroidissement par plaque froide, mais l’évolution technologique est irréversible. Saisir l’opportunité de la montée en volume actuelle tout en développant les capacités de prochaine génération est le seul moyen de maintenir une compétitivité durable face à la hausse continue de la consommation électrique.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Les 3 fenêtres de contrôle : Logique du contrôle d'étanchéité des plateaux de batteries

L'étanchéité en trois étapes est déjà une pratique courante dans l'industrie, mais « tout le monde le fait » ne signifie pas « tout le monde comprend pourquoi ».

Si vous demandez à un ingénieur qualité pourquoi un plateau de batterie doit subir trois contrôles d'étanchéité, la réponse la plus courante sera probablement : « Un test pour le circuit de refroidissement, un test pour le caisson, et un test avant l'assemblage final. »

Cette réponse n'est pas fausse, mais elle ne va pas à l'essentiel.


Aujourd'hui, nous allons expliquer en profondeur la logique qui sous-tend cette approche — en particulier pour les plateaux de batterie destinés aux camions lourds et aux camions miniers, qui sont de grandes dimensions, ont une longue durée de vie et exigent une haute fiabilité. Si un défaut d'étanchéité survenu en cours de fabrication passe jusqu'à l'assemblage final, le coût est bien plus élevé que pour des composants ordinaires.


1. Pourquoi ne pas tout tester à la fin ?

Commençons par la question la plus élémentaire : pourrait-on attendre que le produit soit entièrement fabriqué pour effectuer un seul contrôle d'étanchéité ?

La réponse est : on peut le faire, mais après le test, vous ne saurez probablement pas quoi faire. Et ce, pour trois raisons.


Premièrement, les signaux sont mélangés et on ne peut pas identifier la source de la fuite.

Avant l'assemblage final, le produit est déjà un ensemble composé du circuit de refroidissement et du caisson. Lors du test sous pression, le gaz peut s'échapper des soudures du circuit de refroidissement vers la cavité du caisson, s'échapper directement des soudures du caisson vers l'extérieur, ou s'infiltrer par les surfaces d'étanchéité ou les trous de montage. L'équipement de test peut seulement vous indiquer « il y a une fuite », mais pas à quelle soudure, à quelle étape du processus, ni à quel endroit elle se situe.

En cas de non-conformité, toutes les étapes, de la première à la dernière, deviennent suspectes.


Deuxièmement, le coût de la reprise a déjà été multiplié par plusieurs facteurs.

Une fuite du circuit de refroidissement, si elle est reprise au stade du circuit, peut être corrigée directement par soudure à l'arc, ce qui représente le coût le plus bas.

Si l'on attend que le caisson soit formé pour intervenir, il faut démonter les renforts et accéder à l'intérieur — le coût est multiplié par 5 à 10.

Si l'on découvre la fuite après l'assemblage final ? Il faut démonter les cellules, déposer le caisson, et réassembler — le coût est multiplié par plus de 100, et il n'y a généralement pas de place pour une reprise ; la seule issue est la mise au rebut.


Troisièmement, la fenêtre de contrôle est déjà fermée.

Une fois les soudures du circuit de refroidissement terminées, toutes les soudures sont exposées et le détecteur de fuites peut couvrir directement toute la surface. C'est la fenêtre de contrôle la plus propre en termes de signal.

Mais une fois que le circuit est soudé dans le caisson, que les renforts sont ajoutés et que l'usinage est terminé, il est enfermé à l'intérieur. Si l'on teste à ce moment-là, le gaz peut circuler entre plusieurs cavités internes, et même si l'instrument émet une alarme, on ne peut pas déterminer si le signal provient du circuit de refroidissement ou du caisson.

Une fois la fenêtre de contrôle fermée, le signal devient trouble. Une fois la fenêtre de reprise fermée, les coûts deviennent incontrôlables.

Toute la logique des trois étapes consiste à effectuer les contrôles nécessaires avant que ces deux courbes ne se croisent.


2. Pourquoi trois tests, et non deux ou quatre ?

Parce que le processus de fabrication offre trois fenêtres de contrôle irréversibles.

L'ordre de fabrication d'un plateau de batterie est le suivant : le circuit de refroidissement est d'abord formé → il est ensuite soudé dans le caisson → et enfin il entre dans l'assemblage final. Les fenêtres de contrôle s'ouvrent et se ferment successivement en suivant cet ordre de fabrication. L'approche en trois étapes suit passivement cet ordre ; ce n'est pas un choix arbitraire.


Fenêtre de contrôle 1 : Étanchéité du circuit de refroidissement — formé en premier, testé en premier

Le circuit de refroidissement est le premier composant du plateau de batterie à terminer le soudage.

À ce stade, l'environnement de test est le plus propre : toutes les soudures sont exposées, sans interférence du caisson, et le signal de fuite provient à 100 % du circuit lui-même. La conclusion est sans ambiguïté : si c'est bon, c'est bon ; si ce n'est pas bon, on peut localiser la fuite.


Pourquoi doit-on tester à la fenêtre 1 ?

Parce que c'est la fenêtre de contrôle du circuit de refroidissement qui se ferme en premier. Une fois soudé dans le caisson, on ne peut plus jamais obtenir un signal de contrôle indépendant et sans interférence pour le circuit.

Objet du contrôle : soudures du circuit de refroidissement, soudures des embouts d'eau

图片1. 图片2.

Étape de contrôle : immédiatement après le soudage du circuit, avec des re-contrôles après les étapes critiques suivantes


Fenêtre de contrôle 2 : Étanchéité du caisson — structure formée, validation du système

Un circuit de refroidissement conforme ne garantit pas un caisson conforme.

Le soudage des cadres, l'installation des éléments de structure, l'usinage, le soudage des connecteurs — chaque étape introduit de nouvelles variables. L'apport de chaleur du soudage provoque des déformations, les contraintes d'usinage modifient la planéité, et l'usinage des trous de montage peut générer des microfissures. Ces risques sont le résultat cumulatif des étapes ; ils n'existent pas au stade du circuit de refroidissement et ne peuvent pas y être détectés.

À ce stade, le caisson est entièrement formé, mais les accessoires extérieurs ne sont pas encore installés. Le signal de contrôle est plus complexe qu'à la fenêtre 1, mais les sources d'interférence restent maîtrisables — il n'y a pas encore de cellules, de couvercle supérieur, de canalisations ou d'autres composants supplémentaires pour ajouter du bruit.


Pourquoi doit-on tester à la fenêtre 2 ?

La fenêtre de contrôle de l'étanchéité du caisson se situe entre la fin de la formation complète de la structure et l'installation des accessoires extérieurs. Trop tôt, la structure est incomplète et on ne teste pas tout ; trop tard, les accessoires sont installés et le signal est pollué.

Objet du contrôle : soudures globales, surfaces d'étanchéité, trous de montage
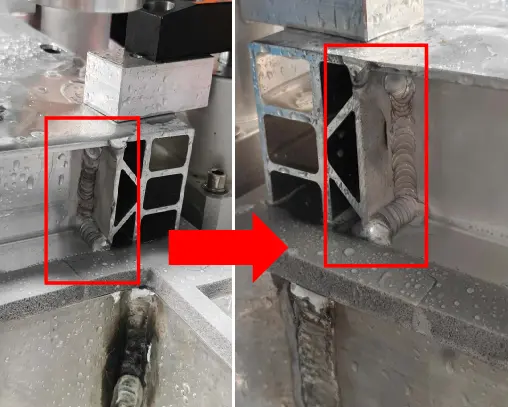
图片3. 图片4.

Étape de contrôle : validation progressive pendant la fabrication du caisson


Fenêtre de contrôle 3 : Étanchéité avant l'assemblage final — validation combinée, libération finale

Le circuit de refroidissement a été testé indépendamment, et le caisson a été testé par étapes. Mais une fois les deux combinés, l'état global d'étanchéité n'a pas encore été validé — et l'ensemble peut générer des chemins de fuite qui lui sont propres, comme l'interface entre le circuit de refroidissement et le caisson.

Entre la fin du caisson et l'assemblage final, le produit a subi des opérations de manutention, de retournement, de stockage et de bridage. Ces opérations n'introduisent pas d'apport de chaleur, mais peuvent générer des contraintes mécaniques ou de légères déformations.

L'avant-assemblage final est la dernière fenêtre de contrôle propre. Les cellules, le BMS et le couvercle supérieur ne sont pas encore installés, et le corps du produit est dans son état de validation final.


Pourquoi doit-on tester à la fenêtre 3 ?

Parce que sauter ce test revient à transporter toutes les erreurs cumulées des étapes précédentes jusqu'à la ligne d'assemblage final. Si une fuite est découverte après l'assemblage final, il n'y a plus de place pour une reprise.

Objet du contrôle : système de refroidissement + caisson, validés ensemble en parallèle

Étape de contrôle : après la fin de la fabrication du corps principal, avant le début de l'assemblage final
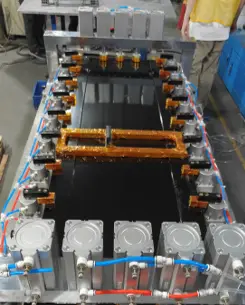
 图片5.

Tableau récapitulatif des trois étapes


Étape 1 : Étanchéité du circuit de refroidissement

Étape 2 : Étanchéité du caisson

Étape 3 : Étanchéité avant l'assemblage final

Objet du contrôle

Soudures du circuit, soudures des embouts d'eau

Soudures globales, surfaces d'étanchéité, trous de montage

Ensemble circuit + caisson

État de la fenêtre

La plus propre, sans interférence

Structure formée, sans accessoires extérieurs

Corps principal complet, sans composants extérieurs

Conséquence d'une non-conformité

Réparation ou mise au rebut du circuit

Reprise locale du caisson

Évaluation globale, coût de reprise élevé


En conclusion

L'approche en trois étapes n'est pas un contrôle redondant ; c'est une poursuite des fenêtres de contrôle au fur et à mesure qu'elles s'ouvrent. Tester le circuit quand il est indépendant, tester le caisson quand il est formé, tester le corps principal avant l'assemblage final — chaque étape effectue la validation à la phase où le signal est le plus pur et où le coût est le plus bas, sans attendre de faire le compte final.


Si vous évaluez un fournisseur de plateaux de batterie pour camions électriques lourds ou camions miniers, nous vous invitons à demander notre catalogue produit ou à planifier une visite d'usine.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Lecture des plans de traitement de surface : comment transformer des exigences succinctes en spécifications techniques validées

Dans les centres de données à refroidissement par liquide, l’eau déionisée est le fluide de refroidissement le plus couramment utilisé. Les exigences figurant dans les plans des clients se résument souvent à quelques mots, mais ces quelques mots déterminent si la plaque de refroidissement pourra atteindre sa durée de vie nominale dans les conditions d’exploitation.

Lorsque nous recevons les plans, nous procédons généralement en trois étapes.


Premièrement : comprendre l’intention — quel est l’objectif du "nickelage" des plaques de refroidissement en cuivre ?

Lorsque le client indique "nickelage", son intention est d’isoler le cuivre de l’eau déionisée afin d’empêcher la corrosion. Cependant, le nickelage n’est pas une fin en soi ; nous posons donc les questions suivantes :

· L’épaisseur du revêtement est-elle spécifiée ? Si ce n’est pas le cas, nous formulons une recommandation en fonction des exigences de durée de vie

· Une analyse de la porosité est-elle requise ? Des piqûres dans le revêtement peuvent entraîner une infiltration d’eau déionisée et une perforation locale

· Des exigences de propreté après le nickelage sont-elles requises ? Les résidus de SO₄²⁻/Cl⁻ constituent des germes de corrosion

图片1.

Figure 1 – Plaque de refroidissement nickelée


Notre approche : traduire le terme "nickelage" en une liste de paramètres vérifiables, validée par les deux parties. Nous ne partons pas du principe que le client comprend, ni que le fournisseur le fera correctement par défaut.


Deuxième point : les zones d’ombre — ce qui est indiqué sur les plans mais peut s’avérer insuffisant

Exemple : les plans d’un client indiquent "anodisation d’une pièce en aluminium, épaisseur de couche de 15 μm".

Nous avons demandé des précisions : y a-t-il des exigences concernant la couleur ? En effet, l’anodisation pouvant aboutir à la couleur naturelle ou à une teinte, le client s’attend à des différences de couleur lors de la réception. Plus important encore, l’uniformité de l’épaisseur du film — à savoir si les parois internes des microcanaux sont correctement recouvertes — influe sur la dissipation thermique et l’uniformité de la résistance à la corrosion.

Le client ne s’était auparavant intéressé qu’à la couleur d’aspect et n’avait pas pris conscience de la nécessité de préciser l’uniformité de l’épaisseur du film. Nous avons ajouté l’exigence suivante : tolérance d’épaisseur de ±15 %, avec un contrôle par échantillonnage anatomique dans la zone des microcanaux.


Troisième point : proposer des options — il ne s’agit pas d’une réponse unique, mais d’une évaluation des risques


Cas pratique : les plans d’un client indiquaient "mélange de cuivre et d’aluminium, traitement de surface standard pour chacun".

Notre analyse : la différence de potentiel entre le cuivre et l’aluminium forme un circuit de corrosion galvanique dans l’eau déionisée, ce qui accélère la corrosion du côté de l’aluminium. Cependant, cela ne signifie pas que "c’est impossible", mais qu’"des mesures supplémentaires sont nécessaires".

· Option A : isolation physique — utilisation de raccords isolants aux jonctions des circuits de fluide pour bloquer la différence de potentiel

· Option B : recours à un inhibiteur de corrosion — ajout d’un inhibiteur de corrosion au liquide de refroidissement, avec validation de la compatibilité par cyclage dynamique selon la norme ASTM D2570

· Option C : uniformisation du matériau — tout cuivre ou tout aluminium, pour éviter le problème de couplage galvanique, avec réévaluation de la résistance thermique et des coûts

Le client choisit en fonction de sa propre tolérance au risque, et nous nous chargeons de la validation.


Conclusion

Derrière ces quelques mots "exigences de traitement de surface" se cache toute une série de décisions concernant les matériaux, l’épaisseur de revêtement, les procédés et les contrôles. Nous ne sommes pas un simple fournisseur qui "usine selon les plans", mais un partenaire qui "analyse les plans en profondeur, signale les zones d’ombre et complète les points de validation".

Si vous disposez de plans, nous pouvons les passer rapidement en revue et mettre en évidence les points nécessitant un alignement et une validation.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Comment refroidir un cluster IA avec des milliers de GPU ? Le duel entre l’approche déterministe de Huawei et l’écosystème agile de NVIDIA

Sur la voie menant à la puissance de calcul IA à l'échelle de l'exaflop, le CloudMatrix 384 de Huawei et le cluster GB200 NVL72 de NVIDIA sont devenus deux sommets technologiques mondialement remarqués. Ils ne représentent pas seulement des capacités d'intégration matérielle différentes, mais révèlent plus profondément deux philosophies fondamentalement distinctes pour construire des systèmes de supercalcul.


L'un est comparé à une « fièvre élevée persistante », confronté au défi ultime du refroidissement sous un flux thermique continu et extrêmement dense généré par 384 puces fonctionnant en régime permanent. L'autre est décrit comme une « épilepsie intermittente », nécessitant de maîtriser les violentes impulsions de flux thermique produites par la synchronisation de 72 GPU de pointe. Ces deux « diagnostics » différents aboutissent finalement à des « traitements » radicalement distincts – les solutions de refroidissement – et mettent clairement en lumière pour nous deux philosophies d'ingénierie centrales : l'affrontement entre l'ingénierie système déterministe et l'innovation agile par l'écosystème. Pour chaque entreprise de la chaîne d'approvisionnement impliquée, comprendre cet affrontement est essentiel pour définir son propre rôle futur.


1- La racine de la différence fondamentale – Le « diagnostic » détermine le « traitement »


Dès le point de départ de la conception, Huawei et NVIDIA ont emprunté des chemins différents, ce qui a directement façonné leurs caractéristiques thermiques dissemblables.

1.webp

Tableau 1 : Comparaison des caractéristiques des sources de chaleur pour les deux approches technologiques


Cette différence entre « fièvre persistante » et « épilepsie intermittente » n'est en rien fortuite. Elle reflète le fait qu'en tant que challenger, Huawei a choisi de concentrer ses efforts sur les performances totales du système, poussant sans compromis la densité de calcul à ses limites dans un seul rack. En revanche, en tant que leader, la tâche de NVIDIA est de construire un écosystème capable de collaborer efficacement et de se démocratiser facilement, tout en préservant l'avantage absolu en performance par puce.


2- La matérialisation des philosophies d'ingénierie – Deux voies de refroidissement liquide

Les deux philosophies de conception différentes trouvent leur expression la plus concentrée dans les solutions clés de refroidissement liquide, façonnant toute la pile technologique, de la puce à la salle serveur.


a. Huawei : La pratique du refroidissement liquide par l'ingénierie système déterministe

Il s'agit d'une philosophie de conception descendante, née d'objectifs déterministes au niveau système. Son essence est la mise en œuvre globale, intégrée et hautement fiable du refroidissement en tant qu'élément clé de l'infrastructure, et non seulement comme un composant périphérique.


Figure 1 : Nœud supercalculateur Huawei Ascend 384


· Précision au niveau puce et connexions fiables : Pour assurer un transfert de chaleur efficace de la puce vers la plaque froide, Huawei se concentre sur l'optimisation des matériaux d'interface. Bien que des documents publics montrent des réserves de brevets de pointe dans ce domaine (par exemple, des charges en carbure de silicium à haute sphéricité), leur application spécifique dans le nœud supercalculateur n'est pas divulguée. Ce qui est certain, c'est que leur solution vise nécessairement une très faible résistance thermique d'interface et une fiabilité à long terme pour relever le défi de la « fièvre persistante ».

· Redondance au niveau système et contrôle intelligent : Adoption de conceptions redondantes (comme l'alimentation en liquide en boucle) et développement propre du contrôleur de gestion thermique (TMU) agissant comme « centre nerveux » du système. Ce contrôleur permet une commutation en 0 seconde entre les circuits et utilise l'IA pour la prédiction de pannes, garantissant de manière définie par logiciel la détermination et la fiabilité de la chaîne de refroidissement – une illustration typique de sa pensée systémique.

· Fusion avec l'infrastructure (« fusion froid-électricité ») : Au niveau du rack, intégration physique et gestion unifiée de l'unité de distribution de liquide (CDU) et de l'unité de distribution d'alimentation électrique (PDU). Cette conception « liquide-électricité intégrée » est la réponse d'ingénierie ultime pour gérer une densité de puissance ultra-élevée par rack, simplifier le déploiement et améliorer l'efficacité énergétique (en réduisant le PUE). C'est la matérialisation de sa conception déterministe, de l'idée à la forme physique.


b. NVIDIA : Le cadre du refroidissement liquide par l'innovation agile de l'écosystème

Il s'agit d'une philosophie de conception centrée sur le GPU, visant à habiliter un écosystème mondial en définissant des standards ouverts. Son essence est de fournir un « plan directeur » validé, réduisant le seuil d'adoption pour toute l'industrie et permettant un déploiement à grande échelle efficace et flexible.


Normalisation au niveau puce et conception de référence (VRD) : NVIDIA fournit des conceptions de référence de refroidissement détaillées pour ses GPU (comme la série Blackwell), définissant clairement les interfaces de performance telles que les dimensions physiques de la plaque froide, la puissance thermique de conception (TDP), le débit et la perte de charge. Cela équivaut à fournir une « réponse standard » à tous les fabricants de solutions de refroidissement, encapsulant la complexité dans des pièces standardisées et garantissant la compatibilité et une base de qualité pour les composants fondamentaux.


Figure 2 : Module serveur NVIDIA et plaque de refroidissement liquide à microcanaux


· Collaboration à l'échelle de l'écosystème et certification des solutions : Collaboration approfondie avec des leaders de la gestion thermique et des infrastructures comme Vertiv et Boyd pour co-développer et certifier des solutions de refroidissement liquide au niveau rack. Par exemple, la solution de rack Vertiv™ Titan 2 Ready Liquid Cooling System est un produit pré-validé développé sur la base du plan directeur NVIDIA, permettant aux opérateurs de centres de données d'acquérir rapidement un cluster de refroidissement liquide prêt à l'emploi, comme pour un équipement standard.

· Habillage par jumeau numérique et accélération du déploiement : Via la plateforme NVIDIA Omniverse, fourniture d'outils de jumeau numérique et de simulation pour les systèmes de refroidissement liquide de centres de données. Les clients peuvent concevoir, valider et optimiser leur solution thermique dans un environnement virtuel, réduisant considérablement les coûts et les risques de validation physique et permettant une approche agile de la conception au déploiement.


Pour comprendre plus clairement ces deux voies, nous comparons leurs différences essentielles ci-dessous :

2.webp

Tableau 2 : Modèle Huawei vs. Modèle NVIDIA : Aperçu des différences clés


3- L'enseignement de l'histoire et la fusion future

La compétition entre ces deux voies n'est pas un cas isolé dans l'histoire de la technologie. Elle représente essentiellement une nouvelle incarnation classique de l'innovation par intégration systémique face à l'innovation par écosystème de plateforme. Huawei ressemble à Apple à l'époque de Steve Jobs, recherchant un contrôle absolu sur l'expérience produit du sommet à la base. NVIDIA, quant à lui, s'apparente davantage à Google Android aujourd'hui, animant la prospérité de tout un écosystème en établissant des standards centraux (système Android / architecture GPU).


Pour le secteur, la tendance future n'est pas le remplacement complet de l'un par l'autre, mais une certaine convergence possible :

· Dans les projets nationaux ou d'entreprise poursuivant une puissance de calcul ultime, l'attrait de « l'ingénierie système déterministe » reste intact.

· Sur le vaste marché commercial du cloud computing, « l'innovation agile par l'écosystème » continuera à se développer grâce à ses avantages en vitesse et en coût.

· L'étincelle de l'intelligence peut naître à l'intersection : intégrer une personnalisation plus poussée et une optimisation collaborative au sein de standards d'écosystème ouverts.


4- Conclusion

Ainsi, la compétition sur le refroidissement entre Huawei et NVIDIA est, par essence, un affrontement entre deux compétences fondamentales à l'ère de l'IA : l'une cherche à atteindre des performances extrêmes et déterministes grâce à une intégration profonde et systémique ; l'autre anime l'innovation agile et la diffusion rapide de l'industrie en construisant des standards ouverts et un écosystème. Cet affrontement trace des choix de trajectoire clairs pour les acteurs de la chaîne industrielle : être une « force spéciale », s'engager profondément et conquérir des forteresses systémiques spécifiques, ou être une « force principale », s'intégrer à l'écosystème et développer le marché sur les vastes plaines des standards. En définitive, le succès ne dépend pas seulement de la technologie elle-même, mais aussi de la compréhension de la logique d'évolution industrielle et d'un positionnement clair de son propre rôle dans le futur paysage.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Quels sont les défis de gestion thermique pour les cellules haute capacité ? Solutions d'intégration du refroidissement dans la caisse inférieure du Pack

Lorsque le « grand » de la cellule devient consensus, le « robuste » du Pack devient le nouveau champ de bataille

L'industrie du stockage d'énergie entre dans une ère de bond en capacité des cellules, le passage de 280Ah à 500Ah+ étant une réalité en cours. Alors que le secteur se concentre sur le « grand » de la cellule, le « robuste » du Pack – c'est-à-dire sa capacité de portance mécanique et de gestion de la sécurité – devient le nouveau point de compétition. Quel que soit l'évolution de la chimie et de la capacité des cellules, leur force d'expansion, l'énergie de thermal runaway et les charges mécaniques doivent finalement être supportées par la caisse inférieure du Pack, cette fondation mécanique.


Cet article explorera, sous l'angle de la conception structurelle, comment la caisse inférieure du Pack peut répondre à des besoins mécaniques et de gestion thermique différenciés dans le contexte d'une divergence des routes technologiques des cellules, et construire des capacités d'ingénierie durablement adaptables.


1- Analyse mécanique des trois grandes voies technologiques : le dilemme triangulaire charge, chaleur et espace

L'augmentation de la capacité des cellules modifie directement les conditions aux limites de la conception du système Pack. La caisse inférieure, en tant que « squelette » et « peau » du système, doit reconsidérer trois questions fondamentales :


a. Analyse mécanique pour 587Ah (voie haute intégration)

Demande centrale : Atteindre une densité d'énergie ≥6MWh dans un conteneur 20 pieds standard, générant des agencements extrêmement compacts comme « 4 colonnes, 8 clusters ».

Défis pour la caisse inférieure :

· Optimisation de la portance structurelle : Avec une masse globale accrue et des points de support réduits, la caisse doit optimiser les chemins de transmission des forces, concilier rigidité globale et résistance locale des zones critiques, pour garantir la stabilité structurelle durant le transport et l'opération.

· Fusion structurelle avec la gestion thermique : Le système de refroidissement liquide est profondément intégré au plancher et aux structures de support de la caisse, servant à la fois de cœur de gestion thermique et participant à la portance globale. La conception doit garantir l'étanchéité durable et fiable du refroidissement sous les charges structurelles et les cycles thermiques à long terme.

企业微信截图_17649042055317.

Figure 1 : Simulation de la caisse inférieure d'un Pack de stockage


· Coordination spatiale précise : La caisse doit réserver des jeux appropriés dans l'espace limité pour l'expansion des cellules, le déplacement thermique des connexions électriques et les conduits de sécurité incendie, permettant la coexistence fiable de tous les sous-systèmes dans un agencement compact.


b. Analyse thermomécanique et structurelle correspondante pour 684Ah (voie très haute capacité)

Demande centrale : Réduire le coût par Wh en maximisant la capacité par cellule, mais cela entraîne un effet de concentration au niveau physique.

Défis pour la caisse inférieure :

· Effet « focal » de la force d'expansion : La force d'expansion d'une cellule unique n'augmente pas linéairement avec la capacité, mais de manière quasi exponentielle. Le cadre interne de la caisse nécessite la conception d'un « système de contention » plus puissant et uniforme pour disperser la contrainte d'expansion concentrée sur l'ensemble de la caisse, évitant la déformation plastique locale.

· Dilemme de « l'uniformité » en gestion thermique : Un corps chauffant plus grand nécessite des chemins de conduction thermique plus efficaces. Le matériau, l'épaisseur du plancher de la caisse, et la conception de l'interface de contact avec le fond des cellules (comme le taux de compression des pads thermiques) deviennent cruciaux. En cas de thermal runaway, la libération d'énergie plus importante impose des exigences plus élevées sur la capacité de guidage directionnel des voies de décharge de pression et la durée de résistance au feu des cloisons coupe-feu internes.

· Réponse structurelle à la concentration de masse : Des cellules individuelles plus lourdes modifient les modes de vibration globaux du Pack. La caisse inférieure nécessite une nouvelle simulation de fatigue pour prévenir le desserrage des fixations ou la fissuration structurelle due à une résonance à certaines fréquences.


c. Explication de l'adaptation manufacturière pour 392Ah (voie de transition robuste)

Demande centrale : Mettre l'accent sur l'équilibre entre performance, coût et efficacité de livraison, offrant au marché une solution pleinement validée.

Défis pour la caisse inférieure :

· Réalisation stable d'une solution mature : Basée sur un système de conception et de procédés validés, garantir l'uniformité du produit par un contrôle rigoureux des processus, soutenant un rythme de production rapide et stable.

· Collaboration approfondie de la chaîne d'approvisionnement : S'appuyer sur un système d'approvisionnement mature pour améliorer continuellement la compétitivité en coût global du produit via la sélection des matériaux, l'optimisation des processus et les achats à l'échelle.


2- Approche d'ingénierie face à la différenciation :

Face à des itinéraires technologiques multiples, un fournisseur de caisses inférieures ne peut reconstruire un système technique pour chaque voie. La véritable solution réside dans une réponse précise et plateforme – utilisant une conception modulaire évolutive pour s'adapter efficacement à différentes exigences.


a. Se concentrer sur les principes physiques communs et les modes de collaboration

L'itération des cellules suit des lois physiques stables. Nous basons notre processus d'évaluation collaborative sur des paramètres clés, intégrant des données sur les matériaux et la structure pour juger rapidement la faisabilité de nouvelles cellules, identifier les risques d'incompatibilité dès le début, aider à converger vers une direction de conception et réduire les itérations ultérieures.

图片1.

Figure 2 : Caisse inférieure de Pack de stockage 587Ah


b. Construire un système flexible d'« interfaces standardisées + modules configurables »

Pour répondre aux besoins de personnalisation découlant de la différenciation des itinéraires technologiques, nous avons établi un système de conception clair avec des interfaces standardisées et une structure interne configurable en modules :

· Interfaces externes unifiées : Le positionnement d'installation de la caisse avec le conteneur de stockage, les passages électriques, les points de connexion du système de refroidissement, etc., suivent strictement les spécifications courantes du secteur, garantissant la compatibilité au niveau système et l'uniformité d'assemblage.

· Structure interne configurable : Nous fournissons une série de composants de support internes et de solutions intégrées de gestion thermique, pouvant être combinés avec flexibilité selon la taille et l'agencement des cellules.

· Module intégré de gestion thermique : Le module de gestion thermique adopte une conception modulaire, optimisée pour le contrôle de l'élévation de température et l'uniformité thermique des cellules, pouvant s'adapter avec flexibilité aux besoins de gestion thermique des différents itinéraires technologiques.


c. Mettre en œuvre des lignes de production flexibles suivant le principe de « la fabrication fait partie de la conception »

Pour correspondre à la diversité des itinéraires technologiques, notre système de fabrication est organisé autour d'une plateforme de base évolutive et d'un assemblage modulaire :

· Fabrication de la plateforme de caisse de base : Garantit la précision et l'uniformité de la structure principale, fournissant un support fiable pour différentes configurations.

· Unités d'assemblage modulaires : Permettent de choisir et d'assembler avec flexibilité les modules de support interne et de gestion thermique correspondants, en fonction de la taille et de l'agencement des cellules. Grâce à cette configuration, nous pouvons effectuer efficacement sur la même ligne de production le changement de fabrication pour des produits d'itinéraires technologiques différents, aidant ainsi nos clients à relever les défis de chaîne d'approvisionnement et de livraison liés au développement parallèle de multiples voies.


3- Redéfinition de la valeur de la caisse inférieure : De la portance passive à la capacité active

La caisse inférieure évolue d'un conteneur passif vers un composant clé d'aptitude systémique, influençant directement la sécurité, la densité d'énergie et le coût sur tout le cycle de vie :


a. Structure de portance sécuritaire : En fournissant des canaux structurels fiables et une base d'installation pour la décharge de pression au niveau système et les cloisons coupe-feu, elle contribue, avec le contrôle de la propagation thermique, à construire une protection de sécurité multiniveaux.

b. Support de la densité d'énergie : Une conception allégée et à haute résistance réduit son propre poids et son encombrement, laissant plus de marge de performance pour les cellules et le système de refroidissement.

c. Garantie de fiabilité à long terme : L'intégrité structurelle et une conception à la durabilité en fatigue permettent au système de faire face aux défis continus tels que les cycles de vie longs et les vibrations du transport.


4- Conclusion : Construire un pont entre l'amont différencié et l'aval déterminé

Alors que la technologie des cellules évolue, les systèmes de stockage d'énergie poursuivent inlassablement la sécurité, la haute densité et le faible coût. La caisse inférieure doit fournir une base de support fiable et adaptable, utilisant la modularité et une fabrication flexible pour répondre aux différents itinéraires technologiques. La concurrence dans le secteur se déplace vers l'ingénierie au niveau système, et la caisse du Pack en est un maillon essentiel.

图片2.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Quelle est la différence entre refroidissement liquide et refroidissement par air pour les centres de données ? La réponse définitive apportée par le GB200

Au cours des décennies de développement des centres de données, le refroidissement par air est toujours resté le choix dominant. Cependant, le lancement de la série GB200 de NVIDIA est en train de bouleverser cet équilibre. Alors que la densité de calcul atteint de nouveaux sommets, les méthodes de refroidissement traditionnelles ne peuvent plus répondre aux besoins. Le refroidissement liquide passe officiellement de l'ombre à la lumière, devenant une infrastructure clé pour soutenir la puissance de calcul de l'IA.


1- Changement fondamental du côté de la demande


a. La densité de puissance franchit un point de basculement

La densité de puissance du rack GB200 NVL72 devrait dépasser les 30 kW, un chiffre qui dépasse largement la limite de dissipation thermique de 15 à 20 kW des technologies de refroidissement par air traditionnelles. Cela implique :

· Un choix technologique inévitable : Le refroidissement liquide passe de « à considérer » à « seule option possible ».

· Un changement qualitatif de l'espace marché : Chaque déploiement de GB200 représente une demande certaine en refroidissement liquide.

· Une augmentation significative de la valeur : La valeur du système de refroidissement liquide pour un seul rack atteint plusieurs centaines de milliers de yuans.

b. Évolution des exigences en matière de fiabilité

Avec l'augmentation de la densité de calcul par rack, la valeur commerciale qu'il supporte augmente de façon exponentielle. La fiabilité du système de refroidissement liquide est directement liée à :

· La continuité d'activité : Une seule panne de refroidissement peut entraîner une perte de calcul valant plusieurs millions.

· La durée de vie du système : Pour chaque augmentation de 10°C, la durée de vie des composants électroniques est réduite de moitié.

· La stabilité des performances : L'efficacité du refroidissement influence directement la capacité de la puce à maintenir durablement ses performances de pointe.


2- Amélioration complète des exigences techniques

a. Exigences de saut d'efficacité thermique

Le GB200 impose des exigences sans précédent au système de refroidissement :

· Multiplication des performances de conduction thermique

· La conductivité thermique des plaques froides doit atteindre 3 à 5 fois celle des solutions traditionnelles.

· La résistance thermique de contact doit être réduite d'un ordre de grandeur.

IMG20251110164518(1).webp

Figure 1- Plaque de refroidissement liquide à microcanaux


b. Contrôle de précision du débit

· Nécessite une précision de contrôle du débit inférieure à ±1%.

· Prend en charge le réglage dynamique du débit pour s'adapter à différentes conditions de charge.

c. Uniformité de la température

· La différence de température sur la surface de la puce doit être contrôlée à moins de 5°C.

· Évite les points chauds locaux qui affectent la stabilité du système.


3- Saut de complexité de l'intégration système

Le système de refroidissement liquide a évolué d'une simple fourniture de composants vers un projet de système complexe :


a. Mode traditionnel :

· Fourniture de plaques froides standardisées.

· Connexions de tuyauterie simples.

· Fonctions de surveillance de base.

b. Ère du GB200 :

· Conception d'architecture de refroidissement liquide au niveau rack.

· Système intelligent de distribution de débit.

· Surveillance de l'état de santé en temps réel.

· Capacités de maintenance prédictive.

屏幕截图 2025-11-20 090317.webp 

Figure 2- Rack NVIDIA GB200


4- Élévation globale des barrières à la concurrence

Dans le nouvel environnement du marché, les entreprises doivent franchir des seuils plus élevés :


a. Barrières technologiques

Les entreprises du refroidissement liquide doivent dépasser les limites d'une discipline unique et développer un système technologique intégré et pluridisciplinaire. La fusion approfondie de technologies multidisciplinaires comme la conception de microcanaux, la science des matériaux et la mécanique des fluides constitue le seuil de base, tandis que la capacité de simulation thermique et d'optimisation au niveau des puces met à l'épreuve l'accumulation technique profonde des entreprises. Il ne s'agit plus d'une simple amélioration des procédés, mais d'un projet systémique nécessitant des investissements en R&D à long terme.

b. Barrières de certification

Le système de certification industriel devient de plus en plus rigoureux. Les entreprises doivent non seulement réussir les tests de fiabilité stricts définis par les constructeurs de serveurs, mais aussi obtenir la certification technique du fabricant de puces d'origine. Cette exigence de double certification valide non seulement les performances techniques du produit, mais teste également le système qualité de l'entreprise et sa capacité d'approvisionnement stable et continue, devenant un laissez-passer indispensable pour entrer dans la chaîne d'approvisionnement centrale.

c. Barrières de service

Alors que le système de refroidissement liquide évolue pour devenir un sous-système central, la capacité de service est devenue un élément clé de la concurrence. Les entreprises doivent établir un réseau de réponse rapide couvrant l'ensemble du pays et construire un système opérationnel professionnel 7×24 heures. Cette capacité de service exige non seulement la réactivité du support technique, mais aussi une solution de service complète incluant la maintenance préventive et la gestion des urgences, devenant ainsi un partenaire de confiance pour les clients.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Super-puce NVIDIA Grace Hopper : Comment le GB200 Redéfinit l'Architecture des Serveurs

Dans l'histoire de l'évolution des architectures de calcul, certains moments n'arrivent pas en silence. Le lancement du GB200 NVL72 de NVIDIA est l'un de ces moments – ce n'est pas seulement un nouveau produit, c'est une refonte radicale du concept même de serveur.

Pendant trente ans, un « serveur » a toujours désigné une unité de châssis standardisée : à l'intérieur, une carte mère, un CPU, de la mémoire, des disques durs et des cartes d'extension, interconnectés par des interfaces standards de l'industrie. Nous le mesurons en « U », nous l'empilons dans des baies, nous le connectons via un réseau. Cependant, l'arrivée du GB200 NVL72 est en train d'ébranler cette définition établie jusque dans ses fondements.

Sa nature n'est plus celle d'« un serveur », mais celle d'« un ordinateur » dont la forme est l'armoire entière. Les composants serveur traditionnels sont déstructurés, puis à une échelle plus large, via le NVLink-C2C, le refroidissement liquide et la gestion d'alimentation au niveau rack, réintégrés en un tout de calcul indivisible. Ce n'est plus une simple mise à niveau, c'est un profond changement de paradigme.


1- Qu'est-ce qu'un « serveur » ? La réponse à cette question est en train de changer

Pendant trente ans, nous avons compris le serveur comme un châssis standardisé : contenant une carte mère, un CPU, de la mémoire, des disques durs, des cartes d'extension, tous les composants suivant des standards industriels, pouvant être remplacés et mis à niveau à volonté.

Mais le changement apporté par le GB200 est fondamental :

· Le cœur de calcul n'est plus un CPU et un GPU indépendants, mais la superpuce GB200 – une entité qui intègre profondément le CPU et le GPU.

· L'interconnexion ne dépend plus de slots PCIe standard, mais d'un fond de panier NVLink sur mesure.

· Le refroidissement n'est plus un accessoire optionnel, mais un système de refroidissement liquide intégré.

· L'unité de déploiement de base passe du « châssis » au « rack ».

Les différents composants du serveur traditionnel sont comme démantelés, puis réassemblés à l'échelle plus large du rack. Ce n'est pas une évolution, c'est une reconstruction.

Tableau 1 - Refonte de l'architecture physique : Du « Châssis » au « Rack »

法语.webp

2. Les trois piliers de l'« Architecture au Niveau Baie »

La conception de serveur traditionnelle consistait en un équilibre de compromis à l'intérieur d'un châssis fermé. L'architecture au niveau baie, représentée par le GB200, opère dans une dimension entièrement nouvelle : elle considère le refroidissement, l'interconnexion, l'alimentation et la gestion comme un système complet, conçu de manière intégrée dès le niveau supérieur. Ce n'est plus un simple empilement de composants, mais une fusion systémique profonde. Cette approche s'appuie sur l'innovation conjointe de trois piliers fondamentaux.

Pilier 1 : De l'« Interconnexion réseau » au « Bus sur fond de panier »

Dans le datacenter traditionnel, les serveurs sont des nœuds indépendants qui communiquent via un réseau (comme Ethernet). Dans le GB200 NVL72, le tissu NVLink à l'intérieur de la baie joue un rôle équivalent à celui d'un bus sur une carte mère traditionnelle, devenant le « squelette » qui relie toutes les unités de calcul. Ce changement permet aux 72 GPU de la baie de travailler ensemble comme un seul GPU géant, avec une optimisation d'un ordre de grandeur de la bande passante de communication et de la latence.

Pilier 2 : Le refroidissement, passé d'« équipement périphérique » à « sous-système central »

Lorsque la densité de calcul passe de dizaines de kilowatts à plusieurs centaines de kilowatts par baie, les technologies de refroidissement par air traditionnelles deviennent inefficaces. Le refroidissement liquide n'est plus une « option périphérique », mais un sous-système central, au même titre que le calcul et l'interconnexion. Sa conception détermine directement les performances et la stabilité opérationnelle de l'ensemble du système ; c'est la clé pour passer de la simple « fonctionnalité » à la « haute performance ».

Pilier 3 : « Centralisation et refonte » de la gestion et de l'alimentation

Le GB200 adopte une alimentation et une gestion centralisées au niveau de la baie. L'objectif n'est pas seulement d'améliorer l'efficacité de conversion de l'alimentation, mais aussi de redéfinir le couplage du système. Cela se traduit par un câblage simplifié et une vue de gestion unifiée, mais élargit également le domaine de panne d'un seul serveur à la baie entière, imposant de nouvelles exigences en matière d'exploitation et de maintenance.

图片1.

3- Refonte et transfert de la chaîne de valeur

L'« architecture au niveau baie » représentée par le GB200 a un impact qui dépasse largement la seule technologie, dessinant clairement les contours d'une nouvelle courbe de valeur pour le secteur. La répartition traditionnelle de la valeur est en train d'éclater, tandis que de nouveaux points de valeur stratégique émergent autour de l'intégration systémique et de la synergie logicielle-matériel.


Constructeurs de serveurs : Transition stratégique de « définisseurs » à « intégrateurs »

Les géants traditionnels des serveurs, comme Dell et HPE, voient leur valeur fondamentale migrer. Leurs compétences historiques – conception de cartes mères, optimisation système et production standardisée – voient leur importance diminuer face à des systèmes hautement personnalisés et intégrés en usine comme le GB200.

Cependant, cette crise recèle de nouvelles opportunités stratégiques :

· Montée en valeur : L'accent de la concurrence passe de la conception interne du serveur au refroidissement liquide, à l'efficacité énergétique et à la disposition structurelle au niveau baie.

· Extension de la valeur : Le cœur de compétence s'étend de la fabrication matérielle aux services professionnels de déploiement à grande échelle, à la gestion opérationnelle multi-plateformes et à l'intégration avec les environnements informatiques des entreprises.

Cela signifie que le rôle des constructeurs évolue de « définisseurs » de produits standard vers celui d'« intégrateurs et facilitateurs avancés » de systèmes complexes.


« Achat stratégique » des cloud providers : Équilibre entre dépendance et autonomie

Pour les hyperscalers, le GB200 est à la fois un besoin stratégique et un avertissement stratégique.

· Stratégie à court terme : En tant que référence ultime en matière de puissance de calcul, son achat est un choix inévitable pour répondre à la demande du marché en calcul IA de pointe.

· Stratégie à long terme : Pour se prémunir contre les risques de la chaîne d'approvisionnement et le verrouillage technologique, le développement de puces IA propriétaires (comme les TPU, Trainium, Inferentia) est devenu une stratégie centrale pour l'autonomie future.

Le comportement des cloud providers illustre parfaitement l'arbitrage complexe entre efficacité et autonomie, entre marché immédiat et contrôle à long terme.


Évolution de la décision chez l'utilisateur final : De l'évaluation des « composants » à la considération de la « production »

Pour les décideurs techniques des utilisateurs finaux (DSI, VP Technologie), le paradigme d'évaluation des achats change fondamentalement.

Liste d'achat traditionnelle :

· Nombre de cœurs et fréquence du CPU

· Modèle et quantité de GPU

· Capacité et vitesse de la mémoire et du stockage

Considérations stratégiques actuelles :

· Indicateurs d'efficacité : Performance par watt, durée totale d'entraînement des modèles

· Coût total de possession (TCO) : Coût global incluant matériel, énergie, maintenance et personnel

· Agilité métier : Délai du déploiement à la production

Cette transition marque le passage crucial d'une mentalité de centre de coût à une mentalité d'investissement dans la productivité pour les achats technologiques des entreprises.


Le GB200 a redéfini l'unité de calcul – passant du « serveur » à la « baie ». Ce n'est pas seulement une mise à niveau des performances, mais un changement complet de paradigme architectural. La quête d'efficacité dépasse le simple empilement de composants, et la chaîne de valeur du secteur se reconfigure. Dans cette transformation, une seule chose est certaine : s'y adapter ou être laissé pour compte.

Le nouveau siècle du calcul a commencé.

2018112912526472.webp

 Plaques froides à microcanaux


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Plaque de refroidissement liquide multi-circuit à tubes de cuivre intégrés : Solution ultime pour le refroidissement multi-sources

Lorsque votre équipement comporte plusieurs points chauds et que ceux-ci sont indépendants, ont des puissances dissipées différentes ou nécessitent un refroidissement isolé, les traditionnelles plaques liquides à circuit unique montrent leurs limites. La plaque liquide à tubes de cuivre encastrés avec multiples circuits est alors la solution clé pour résoudre cette problématique.


1-Pourquoi opter pour des circuits multiples ? Trois scénarios qui ciblent les défis


a. Isoler les interférences thermiques pour garantir les performances des unités critiques

Lorsque des composants comme les IGBT et les diodes, ou les CPU et GPU, sont densément regroupés, un circuit de refroidissement unique entraîne un “transfert de chaleur” croisé entre eux. Ce phénomène contraint les composants à basse température à fonctionner dans un environnement surchauffé. La conception multi-circuits équivaut à doter chaque dispositif d'un “système de climatisation dédié”, éliminant ainsi toute interférence thermique. Elle garantit que chaque unité fonctionne dans sa plage de température optimale, améliorant ainsi les performances et la stabilité globales du système.

b. Mettre en œuvre la redondance pour construire une architecture haute fiabilité

Dans les domaines où la fiabilité est primordiale (comme les serveurs ou les stations de base de télécommunications), la défaillance d'un unique circuit de refroidissement peut entraîner l'arrêt du système. La conception multi-circuits permet de construire un système de refroidissement redondant de type “N+1”. Si un circuit vient à tomber en panne, les autres circuits peuvent continuer à assurer une capacité de refroidissement de base, gagnant un temps précieux pour la maintenance et constituant ainsi la pierre angulaire d'une conception à haute disponibilité.

c. S'adapter aux layouts atypiques et aux besoins de refroidissement différenciés

Face à des sources de chaleur disposées de manière irrégulière, un circuit unique peine à assurer une dissipation thermique uniforme. La solution multi-circuits permet une approche “sur mesure”. Vous pouvez personnaliser avec flexibilité le trajet de chaque tube de cuivre en fonction de la forme et de la disposition réelles des sources de chaleur, couvrant ainsi avec précision chaque point chaud via un cheminement de fluide optimal. Parallèlement, il est possible d'affecter un débit plus important aux circuits refroidissant les composants à haute puissance, et un débit moindre à ceux refroidissant les composants à faible puissance, permettant une allocation optimale des ressources de refroidissement.

 图1.webp

Figure 1 : Plaque de refroidissement liquido multi-circuit à tubes de cuivre intégrés


2-Conception et fabrication : Comment équilibrer performance et fiabilité dans un espace restreint ?

Dans une conception multi-circuits, l'espacement entre les canaux est un facteur clé qui détermine le succès ou l'échec.


a. Limite thermique : Prévenir le “court-circuit thermique”

Si l'espacement entre les canaux adjacents est trop faible, même si les canaux sont indépendants, la chaleur se transmettra rapidement à travers la plaque d'aluminium située entre eux, réduisant considérablement l'efficacité de l'isolation. Grâce à des simulations et des tests, nous avons établi un principe d'espacement de base ≥ 1,5 fois le diamètre du tube pour garantir l'indépendance thermique.

b. Ligne rouge structurelle : Préserver la « ligne de vie » de la résistance à la pression

La plaque d'aluminium entre les canaux est le maillon faible qui résiste à la pression interne. Un espacement trop étroit entraîne une résistance mécanique insuffisante des nervures, présentant un risque de déchirure sous les chocs de pression. Grâce à des simulations de contraintes mécaniques, nous garantissons que la contrainte entre les canaux reste bien en deçà de la limite d'élasticité du matériau dans toutes les conditions de fonctionnement, éliminant ainsi tout risque de “rupture de plaque”.

图2.webp

Figure 2 : Plaque de refroidissement liquido à tubes de cuivre intégrés


c. Limite technologique : Garantir une “fabrication de précision”

Un espacement étroit représente un défi considérable pour les outils de fraisage. Forts d'une riche expérience en fabrication, nous corrélons l'espacement au diamètre de l'outil. Cela nous permet d'assurer un usinage efficace tout en obtenant des parois de rainures lisses et planes, posant ainsi les bases pour la nidification serrée des tubes de cuivre et une association à faible résistance thermique.


3- Points clés de la mise en œuvre technique

La réussite d'une conception multi-circuits nécessite de maîtriser les points essentiels suivants :


a. Conception collaborative

Il est recommandé d'intégrer les considérations thermiques et mécaniques dès la phase conceptuelle. Il faut prendre en compte de manière globale la disposition des canaux, la résistance structurelle et les capacités de fabrication afin d'éviter des modifications de conception ultérieures.

b. Contrôle du procédé

• Utiliser une fraisage CNC de haute précision pour garantir la tolérance sur la largeur des rainures et la qualité de surface.

• Recourir à la technique de cintrage de tube avec mandrin pour assurer la libre circulation et l'uniformité de l'épaisseur de paroi du tube de cuivre après pliage.

• Appliquer un processus fiable de nidification et de fixation pour empêcher tout déplacement des tubes de cuivre dans des conditions de vibration.

c. Vérifications et tests

Un système complet de tests comprend :

• Test d'étanchéité à l'air à 100%

• Test des caractéristiques débit-perte de charge

• Validation des performances thermiques (résistance thermique)

• Test de pression d'éclatement


En résumé, la plaque watercooling à tubes de cuivre encastrés avec multiples circuits est une solution performante pour résoudre les problèmes de dissipation de chaleur complexes avec de multiples sources de chaleur. La clé du succès réside dans une compréhension approfondie de sa logique de conception et dans la recherche du meilleur équilibre entre performance et fiabilité.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Plaque froide à tubes de cuivre encastrés : Fabrication du cintrage à l'usinage final

1- Prétraitement du Tube de Cuivre (Cintrage et Écrasement)

Objectif : Façonner un tube de cuivre rond et droit en une forme plate correspondant parfaitement à la géométrie du circuit de fluide conçu.


a. Choix du Matériau : Pourquoi le Cuivre sans Oxygène ?

Le cuivre sans oxygène (C1220), d'une pureté ≥ 99.9% et sans oxydes aux joints de grains, offre une ductilité exceptionnelle, semblable à de la pâte. Il résiste à la fissuration et aux micro-fissures lors du cintrage et de l'écrasement, garantissant ainsi la fiabilité finale.

b. Rayon de Cintrage : La Limite de Sécurité

Le rayon de courbure minimum est une règle absolue : ≥ 1,5 fois le diamètre du tube. En deçà, la paroi externe du tube est excessivement étirée, s'amincit et peut se rompre. L'utilisation d'une cintreuse à mandrin est cruciale pour éviter le plissement de la paroi interne.

c. Écrasement : Une "Mise en Forme" de Précision

L'écrasement n'est pas une simple compression, mais une déformation plastique contrôlée via des matrices de précision. La hauteur de la conduite après écrasement ne doit pas être inférieure à 30% du diamètre intérieur d'origine. L'objectif principal est d'obtenir une épaisseur de paroi uniforme, sans plis localisés ("dead folds") ou amincissement excessif, qui deviendraient des points de fuite potentiels.

1.webp

Figure 1 : Cintrage du caloduc


d. Séquence des Opérations : Cintrage avant ou après Écrasement ?

La séquence est impérative : "Cintrer d'abord, Écraser ensuite". Le cintrage d'un tube rond est un procédé maîtrisé et fiable. Si le tube est écrasé en premier, le cintrage avec un petit rayon devient quasi impossible sans déformation majeure, et la géométrie interne de la conduite serait gravement altérée, entraînant une augmentation drastique de la perte de charge.


2- Usinage du Substrat (Fraisage de Rainure de Précision)

Objectif : Usiner une "orbite" aux dimensions précises dans le substrat en aluminium pour y loger le tube de cuivre.

 2.webp

Figure 2 : Tube de cuivre encastré


a. Conception de la Largeur : Ajustement Serré

La largeur de la rainure doit être conçue légèrement inférieure à celle du tube de cuivre écrasé (généralement de 0,05 à 0,1 mm de moins), créant un "ajustement serré". Cela permet de "maintenir" fermement le tube par friction, constituant la base d'une fixation primaire et de la réduction de la résistance thermique de contact.

b. Contrôle de la Profondeur : Surépaisseur pour le Fraisage Final

La profondeur de la rainure détermine la hauteur de saillie du tube de cuivre après encastrement. Cette hauteur constitue la surépaisseur d'usinage pour le procédé de fraisage final ultérieur. L'uniformité de la profondeur de rainure influence directement l'uniformité de l'épaisseur de paroi résiduelle finale du tube de cuivre.

c. Outil et "Vibrations de l'Outil"

Lors du fraisage de rainures étroites et profondes, un rapport longueur/diamètre élevé de la fraise entraîne facilement des "vibrations", causant une rugosité des parois et des écarts dimensionnels. Ainsi, l'espacement entre les conduites ne peut être trop réduit ; il doit impérativement laisser de la place pour la robustesse et la rigidité de l'outil.

d. Propreté : La Qualité Invisible

Après le fraisage, les copeaux d'aluminium et les résidus d'huile doivent être éliminés à 100%. Tout résidu forme une couche isolante entre le tube de cuivre et le substrat en aluminium, augmentant considérablement la résistance thermique de contact et dégradant fortement les performances de dissipation thermique.


3- Encastrement et Fixation

Objectif : Insérer avec précision le tube de cuivre formé dans la rainure du substrat et créer une liaison solide.


a. Ajustement Serré : Force de Fixation Principale

Grâce à une conception dimensionnelle précise, le tube de cuivre est "pressé" par une force externe dans une rainure légèrement plus étroite. La force de rappel élastique du matériau génère une pression normale importante, qui est la source principale de la force de fixation.

3.webp

Figure 3 : Fixation du caloduc


b. Fixation Secondaire : Anti-"Effet de Bascule"

Avec seulement l'ajustement serré, les extrémités du tube de cuivre peuvent se soulever sous contrainte thermique. Une fixation secondaire est requise : Micro-soudage (haute résistance, contrôle thermique crucial) ou Époxy haute conductivité thermique (faible contrainte, risque de vieillissement).

c. L'Ennemi de la Résistance Thermique de Contact

L'air entre le tube de cuivre et la rainure en aluminium est un mauvais conducteur de chaleur et constitue la source principale de la résistance thermique de contact. La colle haute conductivité ou la soudure peuvent combler les micro-vides, remplacer l'air et réduire significativement la résistance thermique.

d. Alerte à la Corrosion Électrochimique

L'aluminium et le cuivre en présence d'un électrolyte forment une pile galvanique, où l'aluminium (anode) se corrode. Il est impératif de garantir l'étanchéité du système de refroidissement et d'utiliser de l'eau déionisée / un liquide de refroidissement anticorrosif pour couter le chemin de corrosion au niveau du système.


4- Mise en Forme de Surface (Fraisage Final vs. Noyage)

Objectif : Obtenir une surface de dissipation thermique, apte au montage des puces, présentant une haute planéité et une faible résistance thermique.


a. Fraisage Final : Le Roi des Performances

Utilise un outil ultra-dur pour usiner simultanément le cuivre et l'aluminium, créant une surface parfaite, plane et coplanaire. Cela permet au composant d'être en contact direct et étendu avec le tube de cuivre, excellent conducteur, pour une résistance thermique minimale.

b. Tube Noyé : Le Gardien de la Fiabilité

Le tube de cuivre rond est encapsulé dans une matrice de résine époxy haute conductivité thermique. Le tube garde sa forme ronde pour une meilleure résistance à la pression. Le remplissage assure une protection supplémentaire et un effet tampon de contrainte, offrant une fiabilité supérieure, mais une résistance thermique légèrement plus élevée que le fraisage final.

c. Épaisseur de Paroi Finale : La Ligne de Vie

L'objectif de contrôle clé du fraisage final est l'épaisseur de paroi résiduelle du tube de cuivre. Un équilibre est impératif entre performance (paroi mince) et fiabilité/anti-perçage (paroi épaisse). Elle est typiquement maîtrisée dans une plage optimale de 0,15 à 0,3 mm.

d. Planéité : Garantie du Contact

Quel que soit le procédé, la planéité de la surface de montage (exigence typique < 0,1 mm) est un critère absolu. Toute micro-irrégularité doit être comblée par de la pâte thermique. Une mauvaise planéité entraîne une augmentation drastique de la résistance thermique de contact et un échec de la dissipation.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Innovations et défis de la Batterie électrique voiture composition : analyse de quatre structures principales de batterie électrique voiture

Pour améliorer l'autonomie et la capacité des véhicules électriques, les  blocs de batteries de traction  évoluent d'une disposition monocouche vers une  structure multicouche. Cette transition augmente significativement la  densité énergétique, mais apporte également de nouveaux défis structurels. Cet article explorera trois aspects: les problèmes clés, les solutions principales et les orientations technologiques futures.


1- Défis clés : Les problèmes mécaniques de l' empilement multicouche 

Passer d'un  bloc batterie  monocouche à un empilement  multicouche  va bien au-delà d'une simple superposition. Cela remodele l'environnement mécanique interne et les  chemins de charge  externes, posant quatre défis majeurs:


a. Augmentation drastique des  charges  verticales et risque de  fluage des matériaux

・Dans une  structure multicouche, le poids des  cellules, des  modules  et des  éléments structurels  s'accumule couche par couche. La  charge de compression statique  supportée par les couches inférieures est bien supérieure à celle des couches supérieures.

・Cette  contrainte de compression élevée  constante met à rude épreuve les  performances à long terme  des matériaux, en particulier leur  résistance au fluage  (déformation plastique lente dans le temps sous  contrainte constante ).

・Si le  support intercouches  ou les  composants de fixation des cellules  subissent du  fluage, cela entraîne un  relâchement de la précontrainte, affectant la  durée de vie en cycle des cellules  et la  stabilité du contact interfacial. Il est donc crucial de trouver des matériaux combinant  légèreté  et excellente  résistance au fluage.


b.  Effet de superposition  des  forces de gonflement  et  stabilité structurelle

・Les  batteries lithium-ion, lors de la  charge et décharge, subissent un  "effet respiratoire"  dû aux  changements de volume  des  matériaux d'électrode, entraînant un  gonflement des cellules. Dans une  structure d'empilement multicouche, les  forces de gonflement  s'accumulent couche par couche, exerçant une pression énorme sur les  modules  des couches inférieures.

・Cette  contrainte cyclique  peut facilement provoquer un  gonflement du boîtier, une  défaillance de l'étanchéité, une  compression des éléments structurels, un  court-circuit des cellules, et accélérer la  dégradation des performances de la batterie. Un contrôle efficace nécessite une  surveillance en temps réel  par des  capteurs intégrés  combinée à une  simulation numérique , guidant ainsi la  conception optimisée de la structure.


c. La contradiction centrale entre  utilisation de l'espace  et  densité énergétique

・Répondre à la  gravité  et aux  forces de gonflement  nécessite des  structures de renforcement  (comme ajouter des  traverses, épaissir les  tôles ), mais cela occupe un espace précieux et ajoute du poids, entrant en conflit avec l'objectif principal d'améliorer la  densité énergétique volumique  et la  densité énergétique massique.

・La solution réside dans l' optimisation structurelle  et l'application de  matériaux efficaces, ce qui favorise la transition des  blocs batterie  vers une  conception mixte multi-matériaux.


d.  Chemins de transfert  des  charges de collision  et amélioration de la redondance de sécurité

・L' augmentation de la hauteur  du  bloc batterie  aggrave la  charge mécanique  lors d'un  impact latéral  ou d'un  impact par le bas; sa  structure surélevée  amplifie l' effet de levier, exigeant une plus grande  résistance des points de connexion  et une  rigidité propre  du  bloc batterie.

・Il est nécessaire d'utiliser des  matériaux anti-chocs  et une  conception intégrée  pour optimiser le  transfert de force  et l' absorption d'énergie, garantir la  sécurité des cellules  dans des  conditions extrêmes, et ainsi favoriser le développement de la technologie d' intégration batterie-carrosserie  ( CTC ), faisant du  bloc batterie  une partie importante de la  structure de la carrosserie.


2- Analyse comparative des principales solutions structurelles

Pour relever ces défis, l'industrie explore plusieurs solutions innovantes:


a. Plateau moulé sous pression en une pièce  ( One-piece Die-cast Tray )

・Avantages: Degré d'intégration  élevé, réduit le  nombre de pièces, améliore la  rigidité globale, l' homogénéité  et l' étanchéité. Le  procédé  permet des  formes géométriques complexes, facilitant l'intégration du  refroidissement, des  nervures de renfort  et des  points de montage. La  structure globale  aide à gérer les  contraintes complexes.

・Défis: La  fonderie sous pression intégrale  d'un  cadre multicouche  exige des  équipements, des  moules  et un  procédé  très exigeants, coûteux. La  réparation après collision  est difficile ou impossible. La  structure rigide globale  peut manquer de  flexibilité  pour gérer les  forces de gonflement différentielles   intercouches.


b. Modularité à cadre multi-niveaux  ( Multi-level Frame Modular )

・Avantages: Conception et fabrication  flexibles, facilitant la  production, la  maintenance  et le  remplacement. Convient naturellement à une  conception mixte multi-matériaux, permettant d'optimiser les  performances  et le  coût  par  niveau. S'inspire du concept de  stratifié quasi-isotrope  des  composites  pour optimiser la  réponse mécanique globale, disperser les  contraintes.

・Défis: Nombreux  composants  et  connecteurs, assemblage complexe, les  tolérances cumulées  affectent la  précision  et la  précontrainte. De nombreuses  interfaces de connexion  ( boulons, rivets ) sont des  points de défaillance potentiels  et augmentent le poids.


c.Structure sandwich hybride multi-matériaux  ( Hybrid Material Sandwich Structure )

・Avantages: Excellente  efficacité de légèreté  et  rigidité spécifique  très élevée ( panneaux haute résistance  +  âme légère  comme  mousse  /  nid d'abeille en aluminium ). Forte  résistance à la flexion, l' âme  offre une  isolation thermique  et des  propriétés d'absorption d'énergie, améliorant la  sécurité thermique  et la  sécurité en cas de collision. Correspond à la tendance de l' intégration multifonctionnelle.

・Défis: Procédé de fabrication  complexe, coût élevé. La  résistance de l'interface de liaison  et la  durabilité à long terme  entre les  panneaux  et l' âme  sont cruciales. L' âme  doit avoir une excellente  résistance au fluage en compression.


d.  Structure nid d'abeille biomimétique

・Avantages: En théorie, conception  biomimétique  idéale (imitant l' hexagone  des  alvéoles ) pour une  légèreté extrême, une  haute rigidité  et une  résistance à la compression. Offre un  support uniforme, forte  capacité d'absorption des chocs.

・Défis: Fabrication  extrêmement complexe et coûteuse, difficulté d' intégration  avec le  système de refroidissement  etc. Actuellement surtout au stade de la  recherche avancée, une  application commerciale à grande échelle  prendra encore du temps.


3- Directions clés pour les percées technologiques

Les percées clés futures pour résoudre les  problèmes de conception  de l' empilement multicouche  résident dans:


a.  Innovation en matériaux et procédés  pour l' équilibre légèreté-rigidité

・Matériaux: Optimisation continue des  CFRP, alliages d'aluminium,  alliages de magnésium; développement de nouveaux  polymères multifonctionnels  et  composites  combinant  faible fluage, haute isolation, bonne conduction thermique, usinabilité.

・Procédés: Développement des  techniques de liaison avancées  ( soudage par points par résistance, soudage laser, soudage par ultrasons ) pour réaliser une  liaison multi-matériaux  fiable et légère.


b.  Gestion adaptive  des  forces de gonflement

Passer d'une approche de  "résistance rigide"  à une approche de  "adaptation flexible", créant un  système à réponse dynamique  pour maintenir les  cellules  dans un  environnement de contrainte optimal  tout au long de leur  cycle de vie.

图片1.jpg

Figure 1 : Soudage laser robotisé d'un plateau de batterie


c.  Connexion intercouches  et  révolution de l'intégration

・Techniques de connexion: Évolution des  liaisons mécaniques  par  boulons  vers le  collage  par  adhésifs structuraux  et le  soudage avancé, pour une  distribution des contraintes  plus uniforme, une  bonne étanchéité  et une  résistance à la fatigue.

・Intégration ultime: Le  CTC  /  CTB  ( Cell-to-Chassis  /  Body ) est une direction importante pour l' intégration  future des  blocs batterie . En supprimant le  boîtier indépendant  et en intégrant directement les  cellules  ou  modules  dans le  châssis, l' empilement multicouche  devient lui-même un  élément de structure de la carrosserie  (comme une  traverse  ou le  plancher ), résolvant fondamentalement les  limitations d'espace  et maximisant la  fonction structurelle de la batterie . Atteindre cette technologie nécessite une  collaboration approfondie  entre les domaines de la  batterie, de la  structure, de la  gestion thermique  et de la  sécurité, c'est la  forme ultime  du concept  "la structure comme fonction".

图片2.jpg

Figure 2 : Plateau de batterie d'un bloc de batteries de traction


L' empilement multicouche  est un choix inévitable pour améliorer la  densité énergétique  des  batteries, mais il apporte également d'énormes défis en termes de  structure, de  forces de gonflement  et de  sécurité . La solution réside dans l' innovation matérielle, l' optimisation structurelle biomimétique  et la  gestion intelligente  des  forces de gonflement. En fin de compte, le  bloc batterie   fusionnera profondément  avec la  carrosserie, devenant un  "châssis énergétique" intégré. 


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Le champ de bataille central des camions électriques lourds : analyse approfondie de la disposition et de la technologie d'empilement des batteries

Le champ de bataille central des camions électriques lourds : analyse approfondie de la disposition et de la technologie d'empilement des batteries


Lorsqu'un camion électrique lourd chargé de marchandises circule sur l'autoroute, le secret central qui lui permet de parcourir des centaines de kilomètres est caché dans le châssis et le compartiment batterie du véhicule. Aujourd'hui, alors que la vague d'électrification des camions lourds balaie l'industrie mondiale de la logistique, la disposition du système batterie et la technologie d'empilement sont devenues des clés déterminantes pour le succès sur le marché.

图片3.png 

Figure 1 : Solution de refroidissement liquide de la batterie d'un camion électrique lourd


    1-Disposition des batteries : comment trois grandes solutions remodelent la forme des camions électriques lourds ?


    a. Disposition dorsale : le choix agile pour le transport courte distance

·Adaptation au scénario : Transport courte distance dans des scénarios fermés comme les ports, les mines, les aciéries

·Avantage central : Capacité de changement de batterie ultra-rapide (le temps spécifique nécessite une vérification par test réel), augmentant le taux de disponibilité du véhicule

·Limite de performance : La capacité de la batterie est limitée (généralement <350kWh dans l'industrie), un centre de gravité élevé affecte la stabilité à haute vitesse

·Coût spatial : Occupe l'espace de la soute à marchandises ou de la cabine, réduisant la capacité de chargement


    b. Disposition sur châssis : le roi de l'autonomie pour les lignes longue distance

·Percée en capacité : La capacité de la batterie peut dépasser 500kWh (comme la solution de 513kWh rendue publique par l'industrie)

·Magie de l'espace : Utilisation efficace de l'espace du châssis, évitant l'empiètement sur la soute 

·Bonus sécurité : Conception à centre de gravité ultra-bas améliorant la stabilité à haute vitesse

·Seuil technologique : Développement intégré au châssis, exigences plus élevées en matière de protection et de gestion thermique 


    c. Disposition latéro-basale : le moteur d'efficacité des réseaux d'échange de batteries 

·Révolution de l'échange : L'échange latéral améliore l'efficacité opérationnelle

·Équilibre spatial : Maintient une soute à marchandises intacte, l'autonomie se situe entre celle des dispositions dorsale et sur châssis

·Défi sécurité : Nécessite un renforcement de la structure de protection contre les chocs latéraux


    2-Technologie d'empilement : solutions d'intégration efficaces pour les packs batterie des camions lourds

La technologie d'empilement multicouche devient une voie clé pour améliorer la densité énergétique :

 图片4.png

Figure 2 : Boîtier d'intégration à empilement avec refroidissement liquide pour camion lourd


a. Technologie d'empilement intégré sans cadre :

·Cellules empilées directement, réduisant les pièces structurelles · Suppression des modules et du cadre, les cellules sont directement "empilées sans intervalle en direction Z "

·Améliore significativement la densité énergétique du système

·Prend en charge la technologie de charge ultra-rapide (les performances spécifiques nécessitent une vérification par test réel)


b. Intégration du module au châssis (comme les technologies MTB/CTC)

·Technologie MTB : Le module est connecté directement au châssis, lutilisation volumétrique est significativement améliorée

·Batterie Qilin (CTP 3.0) : Taux d'utilisation volumétrique de 72%, densité énergétique de 255 Wh/kg

·Technologie CTC : Les cellules sont intégrées dans la structure du châssis, allégeant de 10%


c. Innovation dans la forme des cellules (comme la batterie Lame)

·Arrangement serré de cellules plates, améliorant l'utilisation volumétrique (données publiques de BYD > 50 %)

·Surmonte le goulot d'étranglement de la densité énergétique des phosphates de fer lithié


    3-Les défis technologiques centraux des camions électriques lourds

Défi 1 : Sécurité structurelle

·Conditions extrêmes : Le choc latéral contre poteau constitue une menace mortelle pour la disposition latérale 

·Solutions innovantes : Boîtier en alliage d'aluminium haute résistance + structure tampon ; Optimisation par simulation de choc (FEA) ; Tests de choc mécanique dépassant les standards nationaux.


Défi 2 : Gestion thermique

·Alerte emballement thermique : Le contrôle de la différence de température dans le pack est crucial

·Percée technologique : Refroidissement latéral par plaque liquide (différence de température < 3°C) ; Technologie de refroidissement direct par frigorigène ; Contrôle dynamique par commande prédictive (MPC).


Défi 3 : Fatigue due aux vibrations

·Tueur caché : Les vibrations routières provoquent des dommages structurels

·Stratégies : Optimisation de la répartition des contraintes par empilement en direction Z ; Tests sur banc de vibration selon spectre routier ; Application de matériaux à haut amortissement.


    4-Trois tendances majeures guident le développement actuel

·Disposition sur châssis dominante pour les lignes moyenne et longue distance : Les caractéristiques de haute autonomie (>500 kWh) et de faible centre de gravité en font le choix privilégié

·Intégration profonde avec la technologie CTC : Fusion de la batterie et de la structure du châssis, améliorant l'utilisation de l'espace et la rigidité du système 

·Popularisation de la gestion thermique intelligente : Les algorithmes d'IA permettent un contrôle de température précis (différence de température < 5°C), prolongeant la durée de vie de la batterie · Évolution de la technologie des batteries à l'état solide : Les batteries semi-solides accélèrent leur commercialisation, le potentiel se concentrant sur l'amélioration de la sécurité et de la densité énergétique


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Franchir le fossé :Défis extrêmes de sécurité thermique et voies de percée à l'ère des camions électriques 500 kWh+

La vague des camions électriques balaie l'industrie mondiale du transport logistique, apportant une dynamique puissante aux objectifs de "double carbone". Cependant, avec l'explosion de la demande d'autonomie, les systèmes de batteries dépassent couramment les 500 kWh, voire s'approchent des 1000 kWh. Cela équivaut à embarquer une "forteresse d'énergie" mobile, dont les risques potentiels de sécurité thermique atteignent une ampleur inédite. Lorsque les trois indicateurs de sécurité extrême que sont la "capacité ultra-élevée", la "propagation thermique ultra-rapide" (< 2 minutes) et la "résistance aux chocs ultra-élevée" (> 1500 kJ) se combinent, l'industrie est confrontée à un fossé technologique majeur. Cet article analyse ces défis et explore des solutions systémiques pour construire une ligne de défense spécifique aux camions électriques. 


图片.jpg

Figure 1 : Solution d'empilement triple des cellules courtes


1-L'ère des 500 kWh+ : Opportunités et défis de sécurité

a. L'augmentation de capacité devient la norme : Pour répondre aux besoins de transport lourd sur longue distance, les batteries des camions électriques sont passées rapidement de 200-300 kWh à plus de 600 kWh. Les géants du secteur proposent désormais des solutions de 500 kWh, 600 kWh, voire 1000 kWh, marquant l'avènement de l'ère des très grandes capacités.

b. La maturité de la technologie des batteries LFP (Lithium Fer Phosphate) est un facteur clé, leurs avantages en termes de sécurité et de durée de vie en cycle en faisant le choix privilégié pour les camions lourds.


2-Les "trois défis" d'une sécurité extrême

a. Contrôle ultime de la propagation thermique (< 2 minutes) :

· Objectif principal :

La conception de sécurité doit retarder ou bloquer la propagation thermique, créant une fenêtre de temps pour l'évacuation et les secours (comme les 5 minutes d'alerte requises par la norme chinoise GB 38031-2020).

· Réalité alarmante :

Dans une batterie de 500 kWh+ à haute densité, l'énergie libérée par un seul cellule en emballement thermique peut déclencher une réaction en chaîne catastrophique. Des tests montrent une propagation extrêmement rapide : un cas a enregistré 22 secondes pour envahir tout le compartiment, 5 secondes pour enflammer les modules adjacents, et un temps minimal de propagation entre modules d'environ 44 secondes.

· Difficulté et lacune majeures : Comment garantir efficacement que la propagation thermique entre modules soit contrôlée à plus de 2 minutes ?

Aucun système commercial pour camions lourds n'a encore publiquement promis et validé cette exigence rigoureuse.


b. Mur de résistance aux chocs (> 1500 kJ) :

· Besoin central :

L'énergie d'impact d'un camion lourd chargé dépasse largement celle d'une voiture particulière, dépassant facilement 1500 kJ. Le bloc-batterie, élément structurel du châssis, doit donc être ultra-résistant pour rester intact après un choc, évitant tout dommage interne pouvant provoquer un emballement thermique.

· Réalité alarmante :

Les normes actuelles (comme GB/T 31467.3-2015, UNECE R100) définissent mal ou sous-estiment les seuils d'énergie d'impact pour les batteries de camions lourds. Les données certifiées de tests d'impact de niveau 1500 kJ sont extrêmement rares. Bien que des simulations à plus haute énergie (comme 2500 kJ) existent, la validation complète d'un système reste un défi colossal.

· Difficulté et lacune majeures :

Manque de normes claires pour la protection contre les chocs à haute énergie et de solutions pleinement validées.


c. Risque de catastrophe secondaire (explosion des marchandises & paralysie routière) :

· Risque d'explosion des marchandises :

Les flammes à haute température d'un emballement thermique peuvent enflammer les marchandises (surtout les produits dangereux), créant une chaîne catastrophique : "emballement de la batterie → incendie de la cargaison → explosion".

· Risque de paralysie routière :

L'extinction d'un incendie de batterie lithium est difficile (nécessite de grandes quantités d'eau de refroidissement continue) et les risques de ré-ignition sont élevés. Un camion de plusieurs tonnes en feu sur une route ou dans un tunnel complique les secours (coupure haute tension, protection contre les gaz toxiques), prolonge les interventions (jusqu'à plusieurs heures, avec des impacts pouvant durer 24 heures), et peut paralyser gravement le trafic, avec des conséquences sociétales majeures.

· Difficulté et lacune majeures :

Manque de normes quantitatives pour le déblocage rapide des routes et de systèmes de gestion des urgences efficaces.


3-Construire la défense : Conception d'un système d'alerte thermique : Quadruple couche de protection

法语.png

Tableau 1 : Protection complète "Détection-Analyse-Blocage-Réponse"


4-Solution de gestion thermique : Renforcer le système d'alerte

Système à refroidissement liquide : Intègre des plaques froides efficaces pour éliminer les points chauds locaux et maintenir une différence de température entre cellules < 3°C.

Conception modulaire : Structure de modules indépendants et amovibles, permettant un remplacement rapide des unités défaillantes.

Plateforme de surveillance intelligente : Analyse en temps réel de l'état de santé de la batterie via le cloud, avec envoi automatique des alertes aux équipes de maintenance.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


La percée des camions lourds à énergie nouvelle avec des batteries de 600 kWh : comment conquérir le marché de la logistique des lignes principales ?

Dans le marché des camions lourds à énergie nouvelle, la "course à la capacité des batteries" est devenu un mot-clé : les modèles principaux dépassent désormais 370 kWh, et des versions avec plus de 600 kWh font leur apparition. Il ne s'agit pas seulement d'une avancée technique, mais aussi d'une déclaration d'intention du secteur pour conquérir le marché de la logistique des lignes principales------en augmentant l'autonomie pour résoudre le problème clé des utilisateurs, "l'angoisse de l'autonomie", et en optimisant le coût total de possession (TCO). Cet article décrypte la logique commerciale et les percées technologiques derrière cette tendance.


1-Logique commerciale : pourquoi faut-il "augmenter la capacité des batteries" ?

a. Un besoin dicté par les scénarios d'utilisation

· Scénarios fermés (trajets courts et fréquents) : Les ports, les mines, etc., reposent sur le modèle d'échange de batteries (recharge en 3-5 minutes), où une batterie de 280 kWh suffit.

· Logistique des lignes principales (transport longue distance) : Représentant 70% du fret total, elle nécessite une autonomie unique de plus de 500 km. Les batteries de 600 kWh+ deviennent la "clé" pour pénétrer ce marché.


b. L'équilibre économique du TCO 屏幕截图 2025-08-12 125132.png

Conclusion clé : Lorsque la distance journalière dépasse 300 km, le TCO des camions à échange de batteries devient plus avantageux que celui des camions diesel.


b. Innovation de modèle : résoudre le problème des coûts

· Location de batteries (BaaS) : L'utilisateur achète le "véhicule nu" et loue la batterie mensuellement (5 000-9 000 yuans), réduisant le coût initial de 30%.

· Services d'échange : Frais de service de 0,2-0,5 yuan par kWh, avec un coût énergétique total d'environ 2,73 yuans/km (proche des 2,8 yuans des camions diesel).

· Validation commerciale : Avec 50 échanges par jour, la période de récupération de l'investissement peut être réduite à 5 ans (IRR de 13,1%).


2-Percée technologique : comment équilibrer autonomie et poids ?

a. Compromis sur la disposition : l'espace au détriment du châssis

· Pour éviter que les batteries n'empiètent sur l'espace de chargement, le secteur optimise leur disposition. Par exemple, en les intégrant dans le châssis (remplaçant les modèles traditionnels montés à l'arrière), libérant ainsi de l'espace et réduisant le centre de gravité, ce qui peut améliorer la consommation d'énergie.

· Inconvénient : Cela réduit la garde au sol et la polyvalence de la conception du châssis.


b. Compromis sur la science des matériaux : la densité énergétique contre le poids

· Alléger le véhicule passe par l'augmentation de la densité énergétique des batteries (plus d'énergie stockée par unité de poids). Une densité plus élevée permet des batteries plus légères ou une autonomie accrue à poids égal.

· L'innovation repose sur les matériaux des batteries (par exemple, cathodes à haute teneur en nickel, anodes en silicium-carbone).

· Inconvénient : L'augmentation de la densité énergétique s'accompagne souvent de risques pour la sécurité, d'une durée de vie réduite, de coûts accrus et d'une capacité de charge rapide moindre, nécessitant des compromis difficiles.


c. Compromis sur le modèle commercial : le réseau contre la pression sur le véhicule

· Le modèle d'échange de batteries transfère habilement la pression de l'autonomie illimitée du véhicule vers le réseau. En installant des stations le long des lignes principales, les véhicules n'ont besoin que d'une batterie suffisante pour atteindre la prochaine station, sans porter une énorme batterie pour tout le trajet.

· Résultat : Cela réduit les exigences extrêmes en matière de capacité des batteries, rendant leur taille plus "raisonnable".


d. Gestion de la valeur résiduelle : l'avantage clé du BaaS

Les "banques de batteries" doivent développer des compétences sur tout le cycle de vie : surveillance de l'état de santé (SOH), réutilisation en cascade, système de recyclage.


图片1.png 

Figure 1 : Boîtier de batterie (pack) pour camion lourd


3-Tendances futures : de la "course à la capacité" à la "gestion efficace de l'énergie"

a. Innovations technologiques : Les batteries solides briseront les limites de la densité énergétique, rééquilibrant poids et autonomie.

b. Réseau de recharge : L'unification des standards d'échange pour camions lourds et la coordination avec le réseau électrique (par exemple, pour l'ajustement des pics) sont essentiels pour une mise à l'échelle.

c. Concurrence entre différentes technologies : Les camions lourds à hydrogène conservent un potentiel de substitution dans le transport longue distance et lourd.


Une stratégie étape par étape, une évolution sur le long terme

La "course à la capacité des batteries" est un choix inévitable pour les camions électriques afin de conquérir la logistique des lignes principales. Elle reflète un équilibre dynamique entre les besoins commerciaux et les réalités technologiques. Avec les progrès des batteries et la maturation des modèles commerciaux, le secteur passera de la "course à la capacité" à la "course à l'efficacité". Aujourd'hui, elle pousse les camions lourds à énergie nouvelle chinois à franchir une étape clé, passant de "niche" à "grand public".


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Plateau de batterie pour camions lourds en alliage d'aluminium : évolution et défis, de l'allégement haute résistance à l'intégration multifonctionnelle

Les camions lourds, principaux acteurs du transport routier de marchandises, voient la sécurité, la fiabilité et l'économie de leur système de batterie à haute capacité devenir des points focaux techniques. Le plateau de batterie, composant structurel clé pour supporter, protéger et gérer les modules de batterie, est confronté à des défis extrêmes sans précédent.

图片1.png

Figure 1 : Plateau de batterie pour camions lourds électriques


1- Défis extrêmes pour les plateaux de camions lourds

a. Exigences rigoureuses en matière de durabilité mécanique : vibrations, chocs et durée de vie de millions de kilomètres

La durée de vie prévue des camions lourds est ≥ 1,5 million de kilomètres, soit plus de 10 fois celle des voitures particulières. Le plateau de batterie doit, tout au long de cette "durée de vie complète", supporter continuellement trois types de charges mécaniques extrêmes :

Vibrations aléatoires à haute fréquence : Lorsqu'ils circulent chargés sur des routes non revêtues, en construction ou inégales, les châssis génèrent des vibrations aléatoires dans une bande de fréquence large de 5 Hz à 2 kHz. Ces vibrations mettent non seulement à l'épreuve la limite de fatigue du cadre principal du plateau, mais induisent également des microfissures dans les zones de concentration des contraintes telles que les soudures, les trous de boulons et les rabats, qui deviennent des points de départ de défaillances.

屏幕截图 2025-08-05 152735.png

Chocs instantanés à haute accélération (g) : Les ornières profondes, les freinages d'urgence ou les chutes lors du chargement/déchargement peuvent générer des accélérations de choc supérieures à 50 g en quelques millisecondes. Le plateau doit absorber/disperser l'énergie instantanément pour empêcher les cellules de se déplacer, de court-circuiter ou les enveloppes de se casser.

Endommagement par fatigue cumulative : Un million de kilomètres équivaut à des milliards de cycles de vibration. L'aluminium, sous contrainte alternée, tend à développer des fissures de fatigue qui se propagent, finalement causant la rupture structurelle. La tâche centrale de la conception consiste, par optimisation topologique, renforcement local, mélange de matériaux dissimilaires et contrôle des procédés, à retarder la formation de fissures jusqu'à la retraite du véhicule.


b. Défis complexes en matière de gestion thermique et de cycles thermiques

Les batteries de camions lourds génèrent une énorme quantité de chaleur en raison de leur très grande capacité (plusieurs centaines de kWh) et de leurs cycles de charge et décharge à haute puissance. De plus, leur environnement d'utilisation s'étend des régions froides aux régions tropicales, ce qui les expose à des écarts de température extrêmes.

Régulation sur une large plage de températures : Le plateau et le système de gestion thermique doivent maintenir la température des cellules avec précision dans la plage optimale de 25-40°C, avec un écart de température entre cellules < 5°C, pour des températures ambiantes de -40°C à +85°C.

Cycles de contrainte intense : Dans les tests d'vieillissement accéléré en laboratoire, ils doivent supporter des milliers de cycles de température violents de -40°C ↔ 85°C (vitesse de 5-15°C/min, maintien aux extrêmes de 5-15 minutes). Ce processus provoque des expansions et contractions thermiques répétées aux interfaces des matériaux (alliage d'aluminium / mastic d'étanchéité / pièces en plastique), ce qui met gravement à l'épreuve la fiabilité des points de soudure et de collage des circuits de refroidissement intégrés.


2- Solutions matérielles dominantes et technologies d'intégration multifonctionnelle

Pour relever ces défis, l'industrie a développé une voie technologique basée sur l'aluminium alliage haute résistance, évoluant vers une intégration multifonctionnelle avancée, tant en termes de choix de matériaux que de concepts de conception.

a. Choix de matériaux clés : La domination des alliages d'aluminium de série 6xxx

Dans la compétition avec l'acier, les alliages de magnésium et les composites, les alliages d'aluminium de série 6xxx (Al-Mg-Si) se sont imposés comme le matériau "dominant" pour les plateaux de batterie de camions lourds, grâce à leurs excellentes performances globales, leurs procédés de fabrication matures et leur rapport qualité-prix élevé.

Principaux grades et performances :

6061-T6 : C'est le grade le plus largement utilisé, réputé pour sa résistance exceptionnelle, sa bonne soudabilité et sa résistance à la corrosion.

6005A-T6 et 6063-T6 : En tant que choix complémentaires, ils présentent également de bonnes performances d'extrusion, adaptés aux composants avec des exigences de résistance légèrement moindres.

屏幕截图 2025-08-05 152744.png

b. Transformation des concepts de conception : gestion thermique et surveillance de l'intégrité structurelle

Le concept de conception des plateaux de batterie modernes pour camions lourds a connu une transformation radicale : il ne se limite plus à être un "support" fournissant une assistance physique, mais a évolué en une "plateforme de régulation thermique intelligente" hautement intégrée. Cette tendance se manifeste principalement dans deux directions technologiques :

Intégration efficace de la gestion thermique (application mature) : C'est actuellement le domaine d'intégration le plus mature technologiquement et le plus largement utilisé. L'idée centrale est d'intégrer directement la fonction de refroidissement dans la conception structurelle du plateau, pour une gestion thermique efficace et compacte.

Exploration de la surveillance de l'intégrité structurelle (SHM) (phase précoce) : L'objectif de cette technologie est de prévenir les dommages structurels potentiels (tels que les fissures, les déformations) du plateau lors de son utilisation à long terme. Elle en est encore à la phase de validation et de recherche en laboratoire, et manque de cas de déploiement commercial à grande échelle ainsi que de données suffisantes sur la fiabilité à long terme en fonctionnement.


3- Analyse des voies de procédés de fabrication clés

Les procédés de fabrication des plateaux de batterie de camions lourds déterminent directement leurs coûts, leurs performances et leur efficacité de production. La voie dominante actuelle repose sur une combinaison clé d'extrusion de profilés en aluminium et de soudage par friction malaxage (FSW), qui s'adapte parfaitement aux exigences de performance des plateaux de camions lourds et au mode de production actuel en petites et moyennes séries.

a. Extrusion d'aluminium : Ce procédé forme des éléments allongés (traverse / longeron, etc.) par extrusion d'ingots d'aluminium à travers des matrices, et constitue une technologie de fabrication clé pour les plateaux de batterie de camions lourds. Ses avantages résident dans le faible coût des matrices, le court cycle de développement, et son adaptation particulière à la production en petites séries de pièces non standard de grandes dimensions. Cependant, il nécessite des opérations de coupe, de usinage et de multiples assemblages par soudage, ce qui rend le processus complexe, réduit le degré d'automatisation, ralentit le rythme de production et diminue l'efficacité par rapport au procédé de moulage intégral.

b. Soudage par friction malaxage (FSW) : En tant que technologie de liaison en phase solide, le FSW réalise des soudages haute résistance des alliages d'aluminium grâce à la chaleur générée par le frottement d'une tête de malaxage rotative, devenant le choix préféré pour les joints à haute charge / étanches des plateaux. La résistance des soudures atteint 80-90% de celle du matériau de base, sans défauts de pores ou de fissures, et la faible déformation thermique garantit une étanchéité de classe IP67+ et une compatibilité environnementale. Sa limite réside dans son application exclusive aux soudages de surfaces planes ou de surfaces courbes simples.


Les plateaux de batterie en aluminium pour camions lourds sont passés d'une structure haute résistance et légère à une plateforme à intégration multifonctionnelle. Cependant, l'augmentation des fonctions entraîne des défis tels que des défaillances par couplage multi-champs, une complexité des procédés et des questions de fiabilité. Les percées futures devront s'appuyer sur l'innovation coordonnée des matériaux, des procédés et des systèmes, et tirer parti des interfaces adaptatives et de la technologie de jumeau numérique pour permettre une évolution sûre et durable des plateaux intelligents.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


5 directives d'optimisation pour la conception des plaques de refroidissement liquide pour stockage d'énergie dans le contexte des cellules de batterie grandes capacité 500Ah+

Révolution des cellules grandes capacité pilotée par les coûts et défis de refroidissement :L'industrie du stockage d'énergie connaît une transformation profonde pilotée par la "réduction des coûts et l'amélioration de l'efficacité" – l'essor rapide de la feuille de route technologique des cellules grandes capacité. Les cellules 300Ah+ deviennent la norme, tandis que les cellules 500Ah et même de capacité supérieure accélèrent leur déploiement. Si cette révolution améliore la densité énergétique du système et réduit les coûts par watt-heure, elle présente également des défis sévères : une augmentation spectaculaire de la masse des cellules individuelles, une hausse importante du poids global des modules/packs (packs de batterie), multipliant la pression portante sur les structures de support inférieures ; une puissance de génération de chaleur plus importante et des chemins de transfert thermique interne plus longs imposent des exigences extrêmes en termes d'efficacité et d'uniformité du système de gestion thermique. En tant que cœur de la gestion thermique des packs, les plaques de refroidissement liquide sont au premier plan de la pression de mise à niveau.

微信图片_20250724153226.png

Les conceptions traditionnelles de plaques de refroidissement de type "couverture mince" ne sont plus durables. Sous les contraintes d'un espace limité et d'un contrôle strict des coûts, les plaques de refroidissement doivent dépasser leur fonction unique de dissipation de la chaleur et évoluer vers une trinité : "intégration structure-fonction, efficacité de dissipation thermique ultime et allègement du système". Cet article explorera en détail cette voie de conception avancée.


1- Intégration structure-fonction : La "révolution portante" des plaques de refroidissement

Avec l'augmentation significative de la masse des cellules, les charges supportées par la plaque de base du boîtier et la plaque de refroidissement augmentent considérablement. Concevoir la plaque de refroidissement comme un composant structurel porteur est le point de rupture clé pour résoudre les conflits entre poids, coûts et espace.

a. Devenir le "squelette" du boîtier : Plaque de base portante intégrée

·Concept de conception : La plaque de refroidissement ne se fixe plus à la plaque de base du boîtier ; elle devient la structure portante principale du boîtier lui-même.

·Avantages principaux : Réduit considérablement les plaques de base traditionnelles et les supports de montage, diminue nettement le poids du système et les coûts des matériaux, et simplifie le processus d'assemblage.

·Exigences techniques : Doit présenter une rigidité et une résistance extrêmement élevées à la flexion, à la compression et aux chocs.

b. Intégration de "renforts en acier" : Optimisation topologique et structures de renforcement

·Conception guidée par la mécanique : Utiliser la simulation CAE pour l'optimisation topologique, intégrant des nervures de rigidification, etc., dans les zones de dissipation thermique non critiques de la plaque de refroidissement (par exemple, les espaces entre les canaux, les bords).

微信图片_20250724153219.png

·Utilisation efficace des matériaux : La conception optimisée garantit que le matériau est distribué le long des chemins de contrainte critiques, éliminant les matériaux redondants, réalisant l'allègement tout en garantissant la capacité portante.

c. Plateforme portante au niveau du module: Consolidation des composants

Les plaques de refroidissement à grande échelle et à haute résistance peuvent servir directement de plaque de montage et de squelette porteur pour les modules. Les cellules ou modules sont fixés directement dessus, éliminant le besoin de cadres de support supplémentaires, simplifiant davantage la structure et améliorant l'efficacité volumique.

 
2- Amélioration significative des performances de dissipation thermique : l'art d'équilibrer efficacité et uniformité

Les points douloureux principaux des cellules de batterie grandes capacité sont la difficulté de dissiper la chaleur dans la zone centrale et le contrôle de la différence de température globale. La conception des plaques de refroidissement liquide nécessite des innovations dans de multiples dimensions, notamment les canaux d'écoulement, les interfaces et les matériaux.

a. Conception des canaux d'écoulement : de "conduite simple" à "vaisseau sanguin intelligent"

·Dérivation précise et turbulence accrue : Adopter un canal en forme de branche d'arbre, une structure composite serpentine + colonne/tuyère de turbulence, pour augmenter l'écoulement et la perturbation dans la zone à haute température du centre de la cellule. Éviter le phénomène "refroidissement rapide des bords et lent au centre" causé par un trajet rectiligne à grand diamètre.

·Section variable et refroidissement par zone : En fonction de la génération de chaleur dans différentes zones de la cellule de batterie (par exemple, centre > bord), concevoir des canaux à section gradient ou des circuits zonaux indépendamment contrôlables pour atteindre une distribution thermique précise et adaptée aux besoins, avec un contrôle de différence de température jusqu'à ± 2 ℃.

·Optimisation biomimétique et topologique des canaux : Utiliser la CFD et les techniques d'optimisation topologique pour générer un réseau de canaux "à croissance naturelle" efficace et à faible résistance, maximisant la surface de transfert thermique et l'efficacité, et réduisant les pertes de puissance de la pompe.

b. Briser la résistance thermique d'interface : rendre le "contact" plus étroit  

·Matériau d'interface haute performance (TIM) : Rechercher et développer des jointures/gels/matériaux à changement de phase à haute conductivité thermique (>5W/mK), à faible résistance thermique, à conductivité thermique stable à long terme, tout en tenant compte de l'isolation, de l'amortissement et de la facilité de traitement.

·Ingénierie de surface à microstructure : Traiter des micro-grooves, des micro-projections en réseau ou appliquer des revêtements spéciaux sur la surface de contact de la plaque de refroidissement pour augmenter la surface de contact effective, renforcer le contact par force capillaire et réduire significativement la résistance thermique d'interface (peut être réduite de 30% à 50%).

c. Mise à niveau des matériaux : Double recherche de conductivité thermique et de résistance

Explorer des alliages d'aluminium à plus haute conductivité thermique (tels que les alliages de série 6 à haute conductivité et certains alliages de série 7) ou des matériaux composites à base d'aluminium (AMCs) tout en garantissant la résistance structurelle, pour améliorer la conductivité thermique de base.


3- Allègement global : un jeu de poids où chaque gramme vaut la peine d'être lutté pour

Chaque gramme de perte de poids signifie une réduction des coûts et une amélioration de l'efficacité du transport et de l'installation.

Conception de "minceur" affinée :

a. Amincissement guidé par la simulation : Grâce à des calculs CAE précis, atteindre l'amincissement maximum de l'épaisseur des parois de la plaque de refroidissement tout en répondant aux exigences de résistance, de rigidité et de dissipation thermique (par exemple, réduction de 2,0mm à 1,5mm).

b. Structure creuse et évidement : Concevoir des cavités creuses ou effectuer un traitement d'évidement sûr à l'intérieur des nervures de renforcement et des zones non critiques.

c. Application de matériaux à haute résistance : Utiliser des alliages d'aluminium à plus haute résistance (tels que la série 7xxx) pour atteindre une réduction d'épaisseur et un allègement avec les mêmes performances.


4- Processus de fabrication: la pierre anguleuse soutenant la conception avancée

La "structuration" et la "complexité" des plaques de refroidissement liquide imposent des exigences plus élevées aux processus de fabrication.

Mise à niveau et intégration des processus dominants :

·Extrusion d'aluminium + soudage par friction-stirring (FSW) : Les avantages résident dans la grande taille et la haute résistance structurelle. Direction avancée : Développer des sections de profil complexes avec canaux d'écoulement et nervures de renforcement intégrés ; Percée dans la technologie de soudage FSW ultra-longue et à section variable pour garantir la résistance et l'étanchéité des soudures.

·Emboutissage + brasage : L'avantage réside dans la conception flexible des canaux et un grand potentiel d'allègement. Direction avancée : Atteindre un emboutissage précis de canaux plus profonds et plus complexes ; Améliorer le rendement et la fiabilité des joints pour le brasage de grandes dimensions et multi-pièces ; Intégrer des structures renforcées sur les pièces embouties.

·Moulage sous pression : Le potentiel réside dans la fabrication de plaques de refroidissement hautement intégrées et de forme extrêmement complexe (avec canaux d'écoulement, positions de nervures et interface intégrés). Des défis tels que le coût des moules, la lissage de la surface des canaux internes et le contrôle des pores doivent être surmontés.

·Innovation de processus hybride : Innovation par combinaison de multiples processus, intégrant les avantages de différents processus pour répondre à des exigences de conception plus complexes.


 5- Fiabilité: la ligne de vie de la conception intégrée

Lorsque la plaque de refroidissement liquide devient le cœur de la structure, sa fiabilité est liée à la sécurité de l'ensemble du PACK.

Renforcer la double fiabilité "structure-fluide" :

a. Vérification mécanique extrême : Il est nécessaire de simuler des conditions de fonctionnement extrêmes par des tests de vibration, d'impact, de compression et de chute bien au-delà des normes.

b. Garantie de durée de vie en fatigue : Effectuer des simulations et des tests détaillés sur la fatigue structurelle et les cycles de pression pour garantir l'absence de fuites ou de fissures sous des charges alternées à long terme.

c. Conception d'étanchéité redondante : Interfaces clés et utilisation de stratégies d'étanchéité multiples.

d. Contrôle de qualité strict : Introduire des tests en ligne automatisés pour garantir la consistance de fabrication.


La voie avancée des plaques de refroidissement liquide pour stockage d'énergie est un exemple vivant de l'innovation technologique qui drive la réduction des coûts et l'amélioration de l'efficacité de l'industrie. Celui qui parviendra à gagner la première place dans la compétition de conception pour l'"intégration structure-fonction" aura un avantage dans la compétition du marché du stockage d'énergie de plusieurs billions de dollars. Cette "révolution silencieuse de la plaque de base" remodèle tranquillement la forme future des systèmes de stockage d'énergie.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Comment réduire la résistance thermique des IGBT ? Trois stratégies d'optimisation pour surmonter les goulots d'étranglement puce/substrat/matériau

L'essence de la dissipation thermique IGBT est le problème de l'efficacité du transfert de chaleur sous des résistances thermiques multicouches en série, parmi lesquelles la résistance thermique de l'interface représente plus de 60 % et constitue le principal objet d'optimisation.

图片130EN.png

Figure 1 : Diagramme de résistance thermique de l'IGBT


1- Origine du problème : où se cache la résistance thermique ?


La résistance thermique d'un module IGBT est une structure multicouche complexe impliquant plusieurs couches de matériaux et chemins de conduction thermique. Elle se compose principalement de la résistance thermique (Rth), elle-même composée de la résistance thermique jonction-boîtier (Rth-Rjc) et de la résistance thermique boîtier-ambiante (Rth-Rca) en série :

a. Résistance thermique jonction-boîtier (Rth-Rjc) :

· La carte céramique cuivrée constitue le principal obstacle : elle représente plus de 75 % de la résistance Rth-Rjc, car sa couche céramique (comme Al₂O₃) présente une faible conductivité thermique (15–35 W/m·K) et son épaisseur est importante. · Les autres niveaux représentent les 25 % restants de la résistance thermique de la puce (conductivité thermique à base de silicium ≈ 150 W/m·K), de la résistance thermique de la couche de soudure (les vides entraînent une résistance thermique d'interface) et de la résistance thermique du substrat en cuivre (conductivité thermique élevée mais faible effet d'épaisseur). b. Résistance thermique coque-ambiante (Rth-Rca) :

· La résistance thermique de contact d'interface est dominante : la résistance thermique de la graisse thermique/surface de contact entre le substrat et le dissipateur thermique représente 40 à 60 % de la résistance thermique totale, et plus de 60 % dans une conception de dissipation thermique simple face traditionnelle.

· Influence de la structure de dissipation thermique : Par exemple, dans un dissipateur thermique refroidi par air, la résistance thermique de contact (Rjc), la résistance thermique de conductivité thermique (Rch) et la résistance thermique d'échange thermique (Rha) représentent respectivement 65,9 %, 5,9 % et 28,2 % (structure à ailettes conventionnelle).


2- Méthode pour surmonter la résistance thermique : Optimisation coordonnée des matériaux et des structures

a. Amincissement des puces : réduction de la résistance thermique interne

· Évolution technologique : Amincissement de 200 µm pour les plaquettes PT à 70 µm pour les IGBT7, réduisant la résistance thermique de 60 %. Le procédé d’amincissement (meulage/CMP/gravure plasma) permet de libérer les contraintes et d’améliorer l’efficacité de la diffusion thermique.

· Mécanisme physique : L’épaisseur est réduite de 350 µm à 110 µm, et la capacité thermique par unité de surface (Cth) de 786,5 J/℃·m² à 247,2 J/℃·m², accélérant ainsi la dissipation thermique transitoire. Après amincissement, la résistance est réduite, le contact ohmique est amélioré et le risque de défaillance dû aux contraintes internes est réduit.

b. Innovation en matière d’interface : le frittage d’argent remplace la graisse silicone thermoconductrice

L’amélioration des matériaux d’interface est essentielle pour réduire la résistance thermique de contact :

图片131EN.png

Tableau 1 : Comparaison de la conductivité thermique entre le frittage d'argent et la graisse silicone thermoconductrice


c. Amélioration des substrats : céramiques à haute conductivité thermique et diamant

Les matériaux de substrat connaissent une évolution majeure, passant de l'Al₂O₃ à l'AlN, puis au diamant. L'objectif principal est d'améliorer significativement la conductivité thermique afin de répondre aux besoins de dissipation thermique des dispositifs électroniques à plus forte densité de puissance.

· Percée du substrat AlN

La conductivité thermique peut atteindre 5 à 10 fois celle de l'Al₂O₃. Le coefficient de dilatation thermique (environ 4,5 ppm/K) est plus proche de celui du silicium (environ 2,6 ppm/K), ce qui réduit efficacement la contrainte de désadaptation thermique entre les puces de silicium.

· Perspectives des substrats en diamant : la conductivité thermique dépasse 2 000 W/(m·K) (80 fois celle de l'Al₂O₃), le coefficient de dilatation thermique est de 1,1 ppm/K, ce qui correspond parfaitement aux puces de silicium. La conductivité thermique des matériaux composites diamant/aluminium atteint 613 W/(m·K) (2,6 fois celle de l'aluminium pur), et l'optimisation de l'interface améliore la résistance de liaison.

图片132EN.png

Tableau 2 : Comparaison des principales propriétés des matériaux du substrat


3- Défis liés à la résistance thermique

a. Obstacle à la résistance mécanique lié à l'amincissement des puces

Réduire l'épaisseur de 200 μm à 70 μm (IGBT7) peut réduire la résistance thermique de 60 %, mais un amincissement supplémentaire à 20 μm entraînera un risque de fracture. Les puces ultra-minces (< 50 μm) sont sujettes aux microfissures en raison d'un décalage du coefficient de dilatation thermique (CTE).

b. Défi posé par un substrat à haute conductivité thermique

图片133EN.png

Tableau 3 : Défis liés aux substrats à haute conductivité thermique


c. Fiabilité de l'interface : Défi du couplage multiphysique

· Risque de décalage du coefficient de dilatation thermique (CTE) du frittage d'argent : La couche de frittage d'argent (CTE = 18,4 ppm/K) diffère de 4 fois de celle de la puce SiC (CTE = 4,5 ppm/K), et les cycles thermiques sont sujets au délaminage.

· Contrôle de la pression de contact de l'interface : Une pression de 0,1 à 0,5 MPa peut réduire la résistance thermique de 40 %, mais une pression supérieure à 1 MPa écrasera la couche d'argent.


Alors que la densité de puissance des IGBT atteint 10 kW/cm², la conception de la dissipation thermique est passée du stade de l'« ingénierie auxiliaire » à celui de « point d'étranglement du système ». La révolution des substrats, passant de l'Al₂O₃ au diamant, la transition de l'interface de la graisse silicone au frittage de cuivre, et l'amincissement des puces de 200 μm à 50 μm constituent une véritable lutte contre la deuxième loi de la thermodynamique. La conception de la dissipation thermique approche de ses limites physiques, et la synergie triangulaire entre matériaux, structure et procédé deviendra la clé de cette avancée.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.

Pourquoi choisir l'aluminium plutôt que le cuivre ? Stratégies d'équilibre entre coût et performance du dissipateur thermique à ailettes biseautées

Le remplacement du cuivre par l'aluminium est devenu une tendance irréversible dans le domaine des dissipateurs thermiques à ailettes biseautées. Les principaux facteurs déterminants sont le coût, la légèreté et la sécurité des ressources, et l'écart de performance est comblé par l'innovation des procédés (technologie de biseautage, conception de microcanaux). Dans les applications classiques, les solutions en aluminium sont largement utilisées dans des environnements à haut rendement tels que les centres de données et les véhicules à énergies nouvelles. Cependant, remplacer le cuivre par l'aluminium ne se résume pas à un simple remplacement de matériau, mais à un projet systématique qui nécessite une optimisation complète, du choix du matériau à la conception structurelle, en passant par le processus de fabrication et les scénarios d'application, afin d'atteindre le meilleur équilibre entre coût et performance. Cet article explore en profondeur les principales avancées technologiques et solutions d'application de ce remplacement.


1-Aluminium vs. Cuivre : Propriétés des matériaux et défis du remplacement

Pour évaluer scientifiquement la faisabilité du remplacement du cuivre par l'aluminium, il est essentiel de comprendre les différences de propriétés physiques fondamentales des deux métaux dans les applications de dissipation thermique :

图片128EN.png

Tableau 1 : Comparaison complète des propriétés des matériaux de dissipation thermique en aluminium et en cuivre


Les performances du dissipateur thermique dépendent non seulement de la conductivité thermique du matériau, mais aussi de ses caractéristiques de capacité thermique et de sa surface d'utilisation. La différence de propriétés physiques entre l'aluminium et le cuivre détermine la limite de faisabilité de la substitution :

a. Relation dialectique entre conductivité thermique et capacité thermique

·Avantage immédiat du cuivre : conductivité thermique élevée (385 W/m·K), diffusion thermique initiale plus rapide ;

·Percée de l'aluminium à l'état stationnaire : capacité thermique massique élevée (900 J/kg·K, soit 2,3 fois celle du cuivre), augmentation de 133 % de la capacité de stockage thermique par unité de masse, faible densité (2,7 g/cm³, soit 30 % de cuivre), augmentation de 40 % de la surface de dissipation thermique pour un même volume, et équilibre à long terme obtenu grâce à une surface plus importante pendant la phase de dissipation thermique continue.

b. Ajout d'adaptation thermique

Le coefficient de dilatation thermique de l'aluminium (23,1 × 10⁻⁶/K) est proche de celui du substrat PCB (13-18 × 10⁻⁶/K), ce qui réduit le risque de défaillance due aux contraintes thermiques.

De plus, cette tendance est portée par un changement de perspective de performance : une réduction de la conductivité thermique locale est acceptée en échange d'un allègement du système, d'une optimisation des coûts et d'une meilleure durabilité.


2-Avancées majeures dans le processus de fabrication

a. Avancée majeure dans le système de matériaux : optimisation de la composition des alliages et contrôle de la dureté

· Points faibles habituels : les matériaux en aluminium traditionnels (comme l'aluminium pur 1060) ont une faible dureté (24-38HB) et sont faciles à raboter, mais l'usinage ultérieur a tendance à coller à l'outil ; l'alliage d'aluminium 6063 a une dureté élevée (34-42HB), ce qui facilite l'usinage ultérieur, mais la hauteur de rabotage est limitée (≤ 50 mm). · Point décisif : Grâce à l’optimisation de la composition de l’alliage (Si 0,25 %, Mg 0,41 %) et à l’innovation des procédés de fusion et de coulée (homogénéisation à 556 °C + extrusion à 430 °C / trempe à 490 °C), la dureté des matériaux en aluminium est contrôlée par étapes : une faible dureté de 32 à 39 HB est maintenue avant l’ailette ébavurée (pour garantir l’usinage d’ailettes de 70 mm de haut) et une dureté de 55 à 64 HB est atteinte après l’ailette ébavurée (pour résoudre le problème d’adhérence à l’outil pendant l’usinage).

·Contrôle des impuretés et équilibre de la conductivité thermique : Grâce à un contrôle élevé de la pureté de Fe ≤ 0,11 % et de Cu ≤ 0,02 % (base aluminium à 99,70 %), une conductivité thermique élevée est maintenue tout en améliorant l’efficacité de l’usinage, de sorte que les radiateurs en aluminium à ailettes hautes offrent à la fois des performances d’usinage et une résistance à l’usure.

b. Différence essentielle entre la dureté du matériau et la réponse à la coupe : Le principal avantage de l’aluminium pour la réalisation d’ailettes ultra-fines réside dans ses caractéristiques d’écrouissage et ses exigences en matière de force de coupe. Analyse technique :

· Les propriétés souples du cuivre permettent le rabotage des ailettes : l’extrusion de l’outil provoque facilement une accumulation de matière à la base de l’ailette (effet de « curling »).

La zone de film mince présente une déformation plastique importante (taux d’instabilité élevé lorsque l’épaisseur est inférieure à 0,1 mm). Le degré d’écrouissage est faible et la structure ne peut être renforcée par déformation.

· Lors du rabotage de l’alliage d’aluminium : l’écrouissage améliore significativement la rigidité de l’ailette (la résistance de l’alliage 6063 est améliorée après durcissement à froid). La faible force de coupe permet l’utilisation d’outils à lame fine plus précis. La faible récupération élastique (environ 1/3 du cuivre) garantit la précision géométrique de l’ailette.

c. Percée dans les limites structurelles et optimisation des coûts

La conception d’ailettes ultra-minces vise essentiellement à maximiser le rapport surface/volume, et les propriétés physiques de l’aluminium sont plus adaptées à cet objectif.

图片129EN.png

Tableau 2 : Comparaison des paramètres des dissipateurs thermiques à ailettes biseautées en aluminium et en cuivre


Des profilés en aluminium à section simple (plaque/rainure) remplacent les moules complexes, réduisant ainsi les coûts de moulage de 60 %. La production en petites séries utilise directement des ailettes biseautées (sans moule) pour s'adapter aux besoins spécifiques.


3-Essence de la tendance : L'optimisation du système remplace l'égoïsme matériel

L'intérêt principal du dissipateur thermique à ailettes biseautées en aluminium réside dans l'optimisation complète du système, plutôt que dans le remplacement d'une seule performance de conductivité thermique.

·Avantage technique : Réaliser une percée synergétique en matière de dissipation thermique légère et efficace grâce à une structure à ailettes multiples, un procédé d'ailettes fines et un moulage monobloc.

·Avantage de l'intégration légère : Dans des domaines émergents tels que les nouvelles énergies et la 5G, la légèreté et le coût sont devenus des indicateurs plus critiques que la conductivité thermique absolue, et les avantages dérivés ont été améliorés.

·Économie sur l'ensemble du cycle : Le coût initial ne représente que 45 % de celui de la solution en cuivre, et la réduction de la consommation d'énergie du ventilateur induite par l'allègement permet un retour sur investissement rapide. ·Fondement de fabrication durable : les caractéristiques de l'industrie, à savoir une capacité de production d'aluminium suffisante et un taux de récupération > 95 %, garantissent la stabilité de la chaîne d'approvisionnement.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.
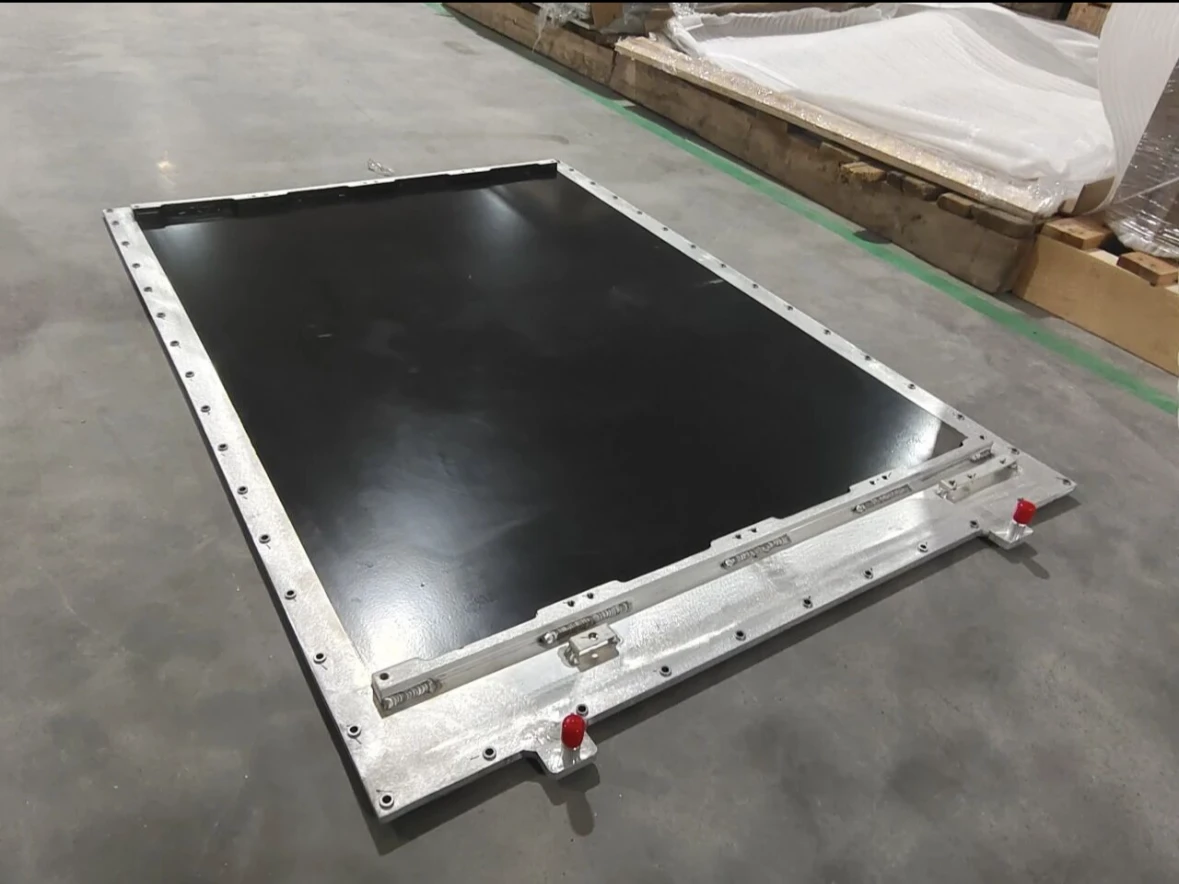

Évolution du système de refroidissement onduleur solaire : du refroidissement par air au liquide refroidissement

L'avancée en matière de densité de puissance et le jeu des limites thermiques sont à l'origine des quatre révolutions technologiques du refroidissement des onduleurs solaires. Du refroidissement par air à ailettes centralisé du pont en H à l'utilisation de caloducs dans la topologie NPC à trois niveaux pour maîtriser la source de chaleur ; des modules multiniveaux pour construire une ligne de défense thermique redondante avec des matériaux à changement de phase, aux commutateurs logiciels SiC utilisant le refroidissement liquide à microcanaux pour franchir le mur élevé de la densité de flux thermique ; chaque itération topologique réécrit le paradigme du refroidissement. L'essence de cette évolution est le défi ultime de l'électronique de puissance pour le deuxième principe de la thermodynamique sous les contraintes triangulaires d'efficacité, de densité de puissance et de fiabilité, et elle définira les barrières concurrentielles de la prochaine génération de systèmes de stockage photovoltaïque à fusion.


1- Évolution des onduleurs solaires

L'évolution des onduleurs solaires suit une transition en quatre étapes : adaptation de la dissipation thermique → gestion thermique → synergie thermique → système de réduction d'entropie. Passant d'une centralisation en armoire à une intégration intelligente au niveau de la puce, la densité de puissance continue de progresser, tandis que l'efficacité et la pénétration du marché progressent simultanément.


a. La forme physique des onduleurs solaires a connu une transition en trois étapes :

Les premiers onduleurs centralisés étaient volumineux (> 1 m³/MW) et pesaient plus d'une tonne ; la solution de type chaîne qui a suivi a démonté l'unité de puissance en modules de 20 à 100 kW, réduisant ainsi le volume à 0,3 m³/MW ; la conception modulaire actuelle a été étendue à des sous-unités de 10 kW, avec une densité de puissance supérieure à 50 kW/L et un poids inférieur à 15 kg/kW.

b. Adaptabilité environnementale : d’une protection passive à une adaptation active :

· Niveau de protection : IP54 → IP66/C5-M anticorrosion (environnements côtiers/scénarios de brouillard salin)

· Plage de températures : -25 à +60 °C → -40 à +85 °C (environnements extrêmement froids/désert)

· Réponse intelligente : un algorithme de contrôle dynamique de la température ajuste la puissance de dissipation thermique en temps réel pour s’adapter aux environnements poussiéreux et à forte humidité.

c. La demande de dissipation thermique évolue qualitativement avec l’augmentation de la densité de puissance :

Le refroidissement par air pulsé initial permet de gérer une densité de flux thermique inférieure à 100 W/cm² ; la technologie des caloducs à trois niveaux, à l’ère des systèmes à trois niveaux, résout le problème de l’uniformité de la température entre plusieurs sources de chaleur ; la haute fréquence SiC favorise la popularisation du refroidissement liquide ; le refroidissement par changement de phase par microcanaux devient une solution standard pour les environnements > 300 W/cm², et la part du système de dissipation thermique a été réduite de 30 % à 12 % de l’ensemble de la machine.


2- Évolution de la topologie et de la gestion thermique des systèmes d'onduleurs solaires

La logique sous-jacente à l'évolution de la topologie des systèmes d'onduleurs solaires est guidée par le rapport « efficacité-densité de puissance-coût » :

· Modifications du mécanisme de perte : d'une perte de conduction dominante (pont en H) → perte de commutation du noyau (NPC) → perte des composants magnétiques haute fréquence/condensateurs (MMC) → perte de compatibilité électromagnétique sous commutation douce SiC représentant plus de 60 %, ce qui déplace l'accent mis sur la dissipation thermique d'une « température moyenne » à une « gestion de la densité de flux thermique ultra-élevée » ;

· Transition de la densité de puissance : La limite physique des IGBT à base de silicium (20 kHz/3 kW/L) a été dépassée par les dispositifs SiC (100 kHz/50 kW/L), forçant la solution de dissipation thermique à passer du refroidissement par air → caloduc → refroidissement liquide → refroidissement par changement de phase par microcanaux ; · Équilibre dynamique des coûts : La part du coût du système de dissipation thermique diminue progressivement du pont en H au SiC, mais le coût unitaire de dissipation thermique augmente. Il est nécessaire de reconstruire la frontière thermique par une conception collaborative topologie-emballage-dissipation thermique afin de parvenir à terme à une réduction du coût moyen actualisé de l'énergie (LCOE).

图片126EN.png

Tableau 1 : Évolution des topologies d'onduleurs solaires et de la gestion thermique


Face aux défis techniques liés à l'augmentation constante de la densité de puissance et à la percée constante de la densité de flux thermique des onduleurs solaires, la solution de dissipation thermique doit être systématiquement modernisée :

· Passage du refroidissement par air au refroidissement liquide : pour s'adapter à la densité de flux thermique élevée des nouvelles puces et réduire significativement la température du cœur ;

· Combinaison de caloducs et de technologies à changement de phase : suppression efficace des chocs thermiques des systèmes modulaires et prolongation de la durée de vie des composants clés ;

· Conception collaborative et maîtrise des coûts : optimisation de la part du système de dissipation thermique grâce à une intégration poussée de la gestion électrique et thermique.

En tant que partenaire en gestion thermique, Walmate se concentre sur la technologie de refroidissement direct sur puce et l'optimisation de la résistance thermique au niveau du système afin de fournir des solutions de dissipation thermique viables pour les systèmes de stockage photovoltaïque.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.
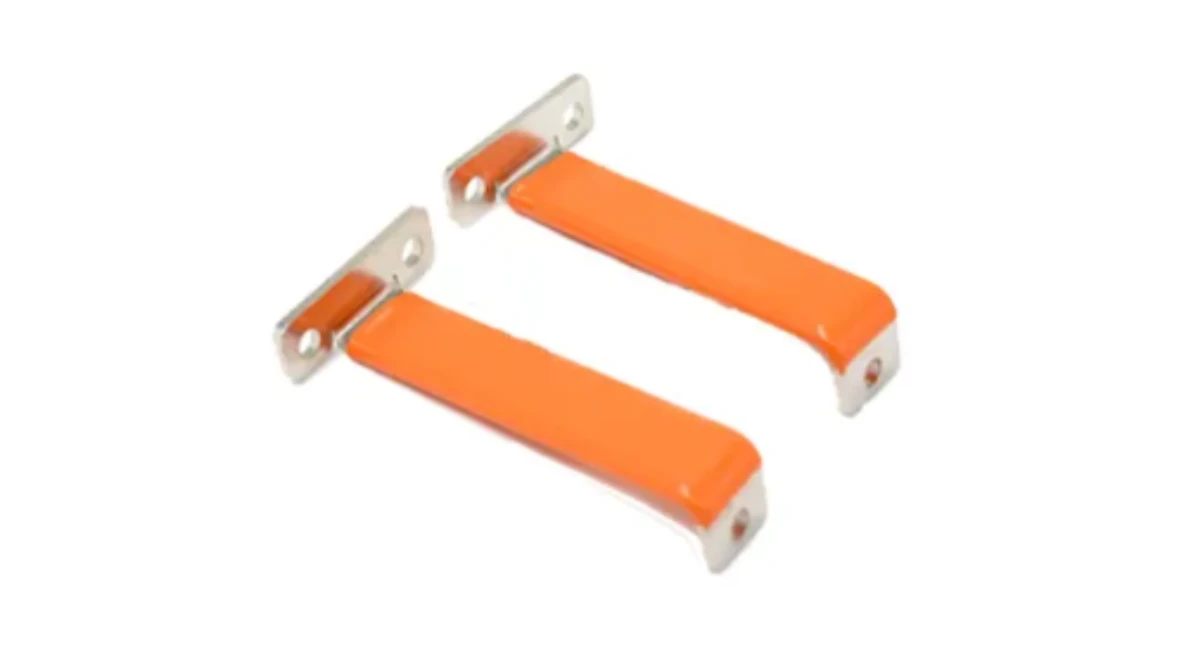

Innovation technologique en matière de dissipation thermique sous architecture HVDC : synergie de refroidissement liquide et mise à niveau des matériaux

Cet article tente de cerner l'évolution de la technologie de dissipation thermique des systèmes HVDC dans le contexte de l'explosion de la puissance de calcul de l'IA, en se concentrant sur deux axes majeurs : la synergie du refroidissement liquide et la modernisation des matériaux. Ce contenu est compilé à partir d'informations publiques du secteur. En cas d'omission, merci de bien vouloir la corriger.


1- L'essor du HVDC et l'inévitable demande de refroidissement accru

L'explosion de la puissance de calcul de l'IA a considérablement augmenté la densité de puissance des centres de données (une seule armoire dépasse 100 kW), stimulant ainsi la demande de systèmes d'alimentation à haut rendement. Les onduleurs traditionnels sont confrontés à des défis d'efficacité et d'encombrement, tandis que les systèmes HVDC s'imposent rapidement comme la solution d'alimentation électrique dominante pour les centres de données IA grâce à leur haut rendement, leurs faibles pertes, leur compacité et leur grande fiabilité. Ceci stimule directement la croissance rapide du marché du HVDC et la forte pénétration des centres de données IA. Parallèlement, la demande en IA incite également la technologie HVDC à évoluer vers des niveaux de tension plus élevés (tels que les systèmes 750 V et 1 000 V) afin d'améliorer encore l'efficacité et la capacité de transport d'énergie.

a. Explosion de la puissance de calcul de l'IA et exigences en matière d'efficacité énergétique

Afin de répondre à des normes d'efficacité énergétique élevées (par exemple, PUE ≤ 1,5/≤ 1,3 pour les centres de données), la technologie de refroidissement CCHT doit atteindre :

· Une conception de refroidissement efficace, utilisant la technologie de refroidissement liquide pour gérer une densité de puissance élevée ; Contrôle précis des paramètres de refroidissement.

· Optimisation des fluides caloporteurs, utilisation privilégiée d'eau déionisée et sélection de fluides stables empêchant la séparation de phases (comme le PCD) dans des scénarios spécifiques.

· Les performances du radiateur ont été améliorées grâce à l'utilisation de matériaux à haute conductivité thermique ; la conception spéciale des canaux d'écoulement améliore l'efficacité de l'échange thermique.

· Contrôle et surveillance dynamiques de la température, surveillance en temps réel des températures des points clés ; équipement de diagnostic pour la prévision des pannes.

· Conception redondante et fiable, notamment : configuration redondante N+1 du système de refroidissement, réseau de conduites d'eau glacée à double circuit pour éviter les pannes ponctuelles.

· Capacité de dissipation thermique d'urgence, prise en charge de la dissipation thermique dans des conditions de travail extrêmes.

· Adaptabilité environnementale, garantissant un fonctionnement stable à une température ambiante de 15 à 35 °C et prenant en compte une ventilation étanche à l'humidité.


b. Approfondissement de l'application des semi-conducteurs de troisième génération (SiC/GaN)

L'essor de la puissance de calcul de l'IA a propulsé l'architecture CC haute tension 800 V au rang de nouvelle tendance dans les centres de données :

· Le SiC/GaN remplace progressivement les dispositifs traditionnels à base de silicium grâce à sa densité de puissance élevée, sa commutation haute fréquence et ses faibles pertes.

· Améliore considérablement l'efficacité du système.

· Réduit les coûts des matériaux et améliore la fiabilité.


c. Avantages de l'alimentation HVDC en termes d'efficacité énergétique par rapport à l'alimentation CA et impact sur la dissipation thermique

Les exigences de l'architecture HVDC pour les systèmes de dissipation thermique se reflètent principalement dans une densité de puissance élevée, des méthodes de refroidissement efficaces, une conception redondante, une adaptabilité environnementale, une optimisation de l'efficacité énergétique et une reprise rapide après panne. Ces exigences déterminent conjointement la complexité et les défis des systèmes HVDC, tant en termes de conception que d'exploitation.

图片124EN.png

Tableau 1 : Répartition des causes profondes des différences entre les pertes de conversion d'énergie HVDC et AC


2- Cœur d'innovation : Synergie du refroidissement liquide et solutions de mise à niveau des matériaux

a. Système de refroidissement liquide : Transition générationnelle de la périphérie vers le grand public

Le taux de pénétration du refroidissement liquide a augmenté rapidement, la puissance de calcul de l'IA pousse la consommation énergétique des GPU à 1 000 W, forçant le refroidissement par air à évoluer, et les environnements périphériques doivent s'adapter à une plage de températures extrêmes de -30 °C à 60 °C.

图片125EN.png

Tableau 2 : Transition générationnelle des chemins technologiques


b. Amélioration des matériaux : une avancée majeure face aux défis thermiques extrêmes

L'amélioration des matériaux favorise des avancées majeures en matière de dissipation thermique : optimisation de la gestion thermique des thyristors grâce à des matériaux d'interface à haute conductivité thermique, combinaison de substrats céramiques en nitrure d'aluminium (conductivité thermique ≥ 180 W/mK) pour améliorer la capacité de dissipation thermique des composants SiC/GaN, et utilisation d'une structure de refroidissement liquide composite pour supporter une densité de puissance élevée. Au niveau système, une architecture de refroidissement liquide redondante N+1, une stratégie de contrôle de température intelligente et une conception de pipeline à tension de tenue de 800 V permettent une dissipation thermique collaborative sûre et efficace.


3- Défis et opportunités techniques dans la chaîne industrielle du refroidissement

a. Principaux défis : Normalisation et goulots d’étranglement liés à la compatibilité

Le manque d’uniformité de l’interface de la plaque froide au niveau de la puce et la différence de tension de tenue de la tuyauterie au niveau de l’armoire (500 V~800 V) entraînent une mauvaise compatibilité et augmentent le coût de la transformation. Les technologies de plaque froide et d’immersion sont séparées, et l’absence de normes d’isolation du liquide de refroidissement accentue la fragmentation du secteur. Des dangers cachés existent au niveau de l’exploitation et de la maintenance, tels qu’un mécanisme de détection des fuites insuffisant et des normes vierges pour l’atténuation des performances du liquide de refroidissement. La cause profonde réside dans la division écologique des trois parties : fournisseurs de puces, fournisseurs de serveurs et fournisseurs de solutions de refroidissement liquide, créant un dilemme d’« îlotage » aux responsabilités floues.


b. Opportunités de collaboration : Collaboration technique et collaboration industrielle

La couche puce favorise la standardisation des interfaces de la plaque froide, et la couche système relie la charge CCHT et le débit de refroidissement via des algorithmes de contrôle de température basés sur l’IA. Le secteur industriel s'appuie sur l'ODCC pour établir des normes d'interface et de refroidissement, et raccourcit le cycle de déploiement grâce à des machines complètes modulaires. Il innove en matière de technologie de régénération du liquide de refroidissement et de modèles de location d'équipements pour réduire les coûts, et couvre les risques de fuite grâce à des mécanismes d'assurance afin de parvenir à une collaboration tridimensionnelle entre technologie, industrie et finance.


À l'heure actuelle, la technologie de refroidissement HVDC est encore confrontée à des défis tels que la normalisation et la compatibilité, mais la collaboration industrielle a montré des signes de progrès. Cet article n'est qu'une observation temporaire, et nous sommes impatients de discuter des pistes d'optimisation avec nos collègues du secteur.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.
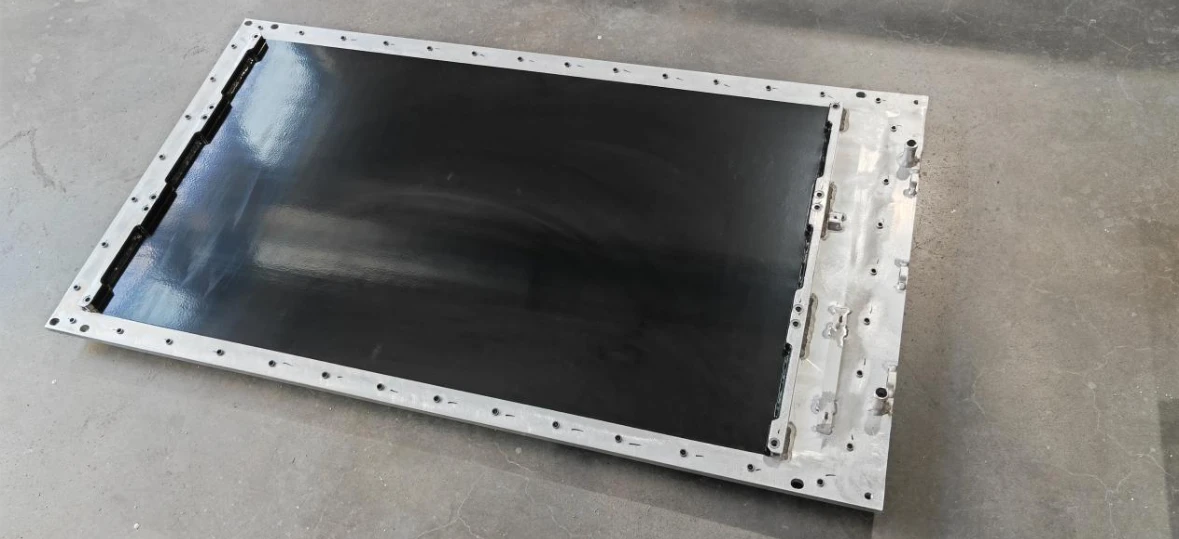

Dissipateur thermique à ailettes biseautées : sélection du matériau du dissipateur thermique et optimisation de la précision de l'équipement

Pour la fabrication de dissipateurs thermiques, le choix des matériaux et la précision du biseautage des ailettes sont essentiels au succès. Face aux exigences strictes des ailettes ultra-fines et haute densité, le principal défi est de trouver le juste équilibre entre conductivité thermique, coût et aptitude à la mise en œuvre. Comment dépasser les limites de l'équipement, atteindre une précision stable au micron près et garantir la constance de la forme des dents et l'efficacité de la dissipation thermique ? Cela conditionne directement les performances du produit, la compétitivité des coûts et le rendement de la production de masse.

铲齿.webp


1-Problèmes clés et défis de la technologie de fabrication du dissipateur thermique à ailettes biseautées

a. Principe du procédé : Le raclage multicouche (usinage ébauche → usinage fin) permet de former des ailettes haute densité.

Le raclage multicouche élimine rapidement les excédents lors de l’usinage ébauche et garantit la précision de la forme des ailettes lors de l’usinage fin. Cependant, il se heurte à trois contradictions majeures :

· Contrôle de la déformation thermique : La chaleur de coupe élevée générée par l’usinage ébauche provoque une dilatation locale des ailettes à parois minces. Cette déformation doit être compensée lors de l’usinage fin, sous peine d’entraîner des erreurs d’ellipticité (telles qu’un espacement irrégulier des ailettes de dissipation thermique).

· Équilibrage des contraintes : L’accumulation de contraintes résiduelles lors de l’usinage multicouche provoque le gauchissement des pièces dentées, notamment en aluminium (conductivité thermique élevée mais faible limite d’élasticité), ce qui nécessite une réduction de l’effort de coupe grâce à la stratégie « faible profondeur de coupe et avance rapide ».

· Transfert de précision : La matière résiduelle irrégulière issue de l’usinage ébauche sollicite davantage l’outil d’usinage fin, ce qui peut facilement provoquer des vibrations et entraîner des tolérances d’épaisseur des ailettes.

b. Deux points sensibles majeurs

· Choix du matériau du dissipateur thermique : Le choix du matériau du dissipateur thermique doit concilier conductivité thermique, aptitude à la mise en œuvre et coût. La comparaison des performances et la prise de décision, combinées à la modification des matériaux et à la maîtrise des coûts, permettent une optimisation synergétique.

图片121EN.png

Tableau 1 : Comparaison quantitative des propriétés des matériaux et logique de sélection


· Précision de l'équipement : l'optimisation de la précision de l'équipement améliore la précision de l'usinage et la durée de vie de l'outil en supprimant la déformation thermique de coupe, l'usure de l'outil et les erreurs, en utilisant des outils innovants et une compensation des erreurs de couplage thermomécanique.

图片122EN.png

Tableau 2 : Chaîne causale des défauts de précision


2-Sélection des matériaux : la clé de la performance et du coût

a. La demande en conductivité thermique est prédominante

· Scénario à flux thermique élevé (> 100 W/cm²) : Le cuivre (conductivité thermique de 380 W/m·K) est privilégié, sa capacité de transfert thermique étant 30 % supérieure à celle de l’aluminium.

Contrôle des risques : Décapage pour éliminer la couche d’oxyde (10 % HNO₃) + film d’huile de benzotriazole pour prévenir l’oxydation secondaire, réduisant ainsi l’usure de l’outil de 40 %.

Scénario à flux thermique moyen et faible (< 80 W/cm²) : L’aluminium pur est privilégié (conductivité thermique de 210 W/m·K), car il répond à la plupart des besoins en électronique grand public et ne coûte que 30 % du cuivre.

23468341418_1002953979.webp

Dissipateur thermique à ailettes biseautées en cuivre-Walmate

b. Optimisation des contraintes de coûts

· Projets sensibles aux coûts, amincissement du matériau (par exemple, substrat en aluminium de 4 mm à 2 mm) ; recyclage des déchets (taux de récupération des copeaux de cuivre > 95 %) ; conception composite locale (le cuivre est utilisé uniquement dans la zone de contact avec la source de chaleur). Solution alternative : aluminium pur + caloduc, conductivité thermique équivalente de 200 à 220 W/m·K.

c. Compromis sur la difficulté de traitement

Pour les exigences élevées en matière d'ailettes (> 70 mm), privilégiez l'aluminium pur. La hauteur des ailettes est limitée à 120 mm et leur résistance à la flexion est supérieure à celle du cuivre. Prétraitement : recuit préalable de l'aluminium (réduction des contraintes résiduelles) pour réduire les fluctuations de dureté.

Pour une forme d'ailette de haute précision (épaisseur des ailettes < 0,5 mm), privilégiez l'aluminium de la série 6. L'AL6063 est durci après un traitement doux et l'épaisseur des ailettes peut être contrôlée à 0,25 mm. Il est interdit de traiter directement les matériaux en cuivre dur (dents faciles à s'effondrer). Un prétraitement à basse température est requis.


3- Optimisation de la précision des équipements : le cœur de l’amélioration du rendement

La précision des équipements est au cœur du processus de parage pour obtenir des ailettes haute densité et contrôler la déformation et l’usure.

图片123EN.png

Tableau 3 : Mécanisme d'impact des sources d'erreur d'équipement sur le rendement


Idées pour optimiser la précision des équipements de skiving :

· Amélioration de la précision fondamentale : substitution de la CNC, remplacement de la transmission mécanique par un système CNC pour éliminer les erreurs d'indexation ; suppression de la déformation thermique, utilisation de la technologie de découpe à air froid et combinaison de la technologie de compensation pour contrôler activement la déformation thermique pendant l'usinage ; renforcement de l'outil, application d'un revêtement CBN et optimisation de la structure géométrique pour améliorer la résistance à l'écaillage de l'outil.

· Principales réalisations : la précision d'usinage de l'équipement atteint ± 0,003 mm (micromètre) ; prise en charge réussie de la conception d'ailettes extrêmes d'une épaisseur de 0,3 mm et d'une hauteur d'ailette de 120 mm ; le rendement de production a fait un bond significatif de 65 % à 95 %.


En résumé, l'adéquation précise des matériaux et la précision extrême du biseautage sont les principaux obstacles à la fabrication de radiateurs. L'optimisation des matériaux garantit la performance, tandis que des équipements de précision micrométrique (transmission CNC, suppression de la déformation thermique et outils durables) constituent le seul moyen d'atteindre un rendement élevé et de prendre en charge la conception d'ailettes aux formes extrêmes. Ce n’est qu’en optimisant en permanence ces deux cœurs et en déployant de manière proactive des technologies de contrôle de précision avancées que nous pourrons consolider la position de leader du marché du traitement des radiateurs.


Cliquez pour lire : Comparaison des paramètres du dissipateur thermique à ailettes biseautées en cuivre et en aluminium:Pourquoi choisir l'aluminium plutôt que le cuivre ? Stratégies d'équilibre entre coût et performance du dissipateur thermique à ailettes biseautées


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.
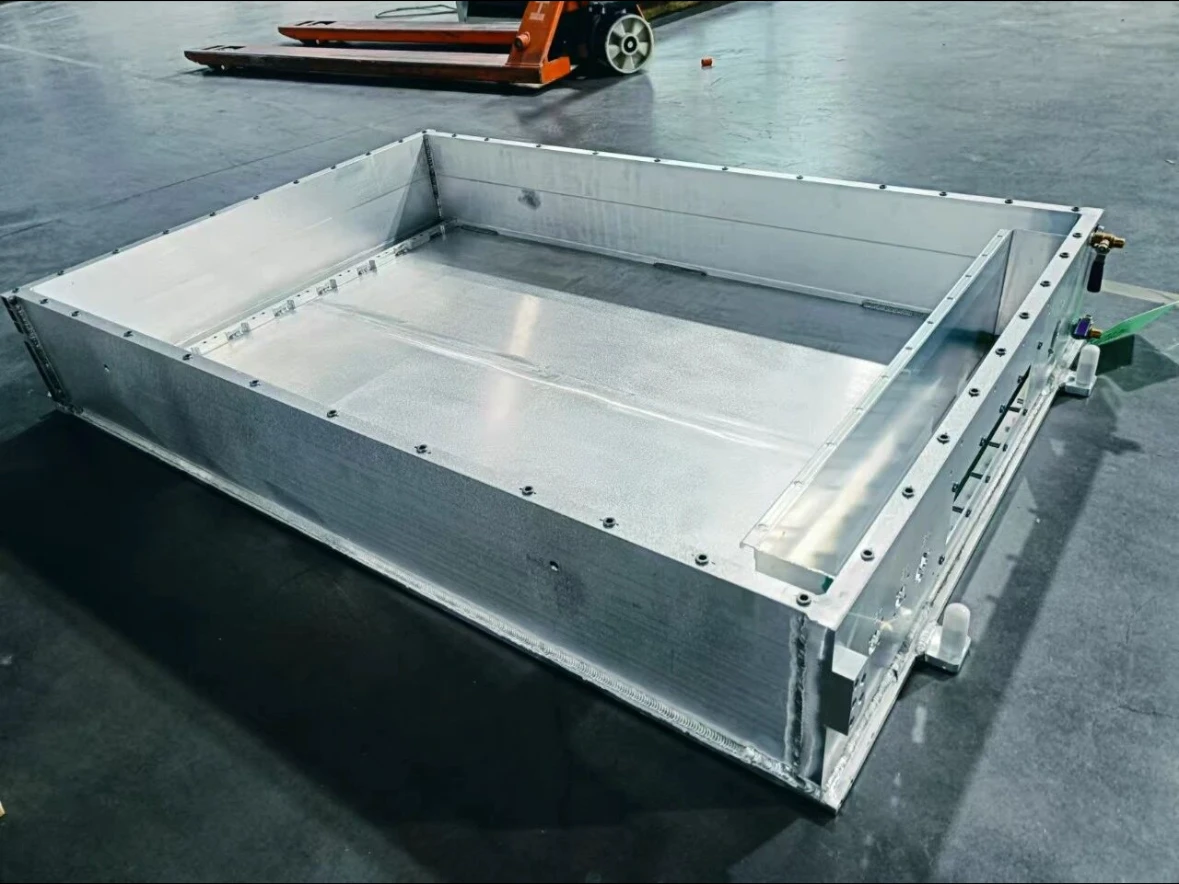

La logique sous-jacente et les stratégies de réponse à la forte demande de refroidissement des serveurs d'IA

La puissance de calcul croissante des serveurs d'IA se heurte à des contraintes thermiques : la densité de puissance des puces dépasse 1 000 W/cm² (comme NVIDIA H100), celle des baies passe de 2,4 kW à 120 kW, et la solution traditionnelle de refroidissement par air atteint la limite physique de 8 à 10 kW. La logique sous-jacente de cette crise de dissipation thermique résulte du dilemme de l'effet quantique de l'architecture des puces (le taux de fuite grimpe en dessous de 3 nm), du déséquilibre de la consommation énergétique liée au traitement des données (qui représente plus de 90 % de la consommation électrique du système) et de la demande exponentielle d'entraînement de modèles de grande taille (GPT-4 consomme 32,4 TWh d'électricité pour un seul entraînement). Face à de fortes contraintes politiques (PUE chinois ≤ 1,25) et à la pression de l'efficacité énergétique, la technologie du refroidissement liquide est passée du stade d'expérimentation marginale à celui de standard et est devenue la clé pour libérer la puissance de calcul de l'IA.


1- Logique sous-jacente aux exigences de refroidissement des serveurs d'IA

a. Architecture des puces et révolution de la consommation énergétique

La densité de puissance de calcul (puissance de calcul par unité de surface ou par unité de consommation électrique) et la consommation énergétique des puces d'IA sont les indicateurs clés de leur performance. Voici une analyse de trois cas de puces typiques :

图片119EN.png


Avec l'augmentation continue de la puissance de calcul, les performances des puces ne peuvent être pleinement exploitées en raison des contraintes physiques liées à la dissipation thermique et à l'efficacité énergétique. Ce phénomène de « mur de consommation énergétique » résulte des facteurs suivants :

· Retard de dissipation thermique : la croissance de la densité de puissance des puces (> 1 000 W/cm²) dépasse largement la vitesse d'itération de la technologie de dissipation thermique, et les solutions traditionnelles atteignent leurs limites physiques.

· Structure de consommation énergétique déséquilibrée. Au niveau physique, l'effet tunnel quantique en dessous de 3 nm affaiblit l'amélioration de l'efficacité énergétique, et l'empilement 3D entraîne une chute brutale de l'efficacité de dissipation thermique de 30 % à 50 % ; au niveau architectural, la consommation énergétique liée au traitement des données représente plus de 90 %, et le taux de croissance de la puissance de calcul (750 fois/2 ans) et de la bande passante mémoire (1,4 fois/2 ans) est fortement déséquilibré ; au niveau applicatif, l'explosion des paramètres des modèles (par exemple, l'entraînement GPT-4 consomme 32,4 TWh) et la charge dynamique (la consommation électrique instantanée dépasse le TDP de 200 %) augmentent la pression de dissipation thermique.

图片120EN.png

Figure 1 : L'intégration du stockage et de l'informatique


b. Transition de la densité de puissance des armoires

La densité de puissance des armoires connaît une révolution, passant de l'informatique générale à l'ultra-densité pilotée par l'IA. Le paradigme a été reconstruit, passant de « l'adaptation des locaux techniques » à « la définition des locaux techniques ». La demande de puissance de calcul de l'IA a contraint l'infrastructure à se moderniser à pas de géant. · Transition exponentielle : la densité moyenne mondiale est passée de 2,4 kW/armoire à 9,5 kW/armoire (TCAC ≈ 12 %) de 2011 à 2024. Le centre de calcul intelligent d'IA a poussé la densité à plus de 120 kW/armoire (comme NVIDIA GB200 NVL72), et pourrait atteindre le niveau MW en 2030.

· L'entraînement du cœur, la forte augmentation de la consommation d'énergie des puces d'IA (carte unique H100 700 W → carte unique GB200 1200 W) et la demande d'entraînement de modèles de grande taille (l'entraînement unique GPT-4 consomme 32,4 TWh d'énergie) forment un « effet de double hélice », forçant la densité des armoires à s'adapter à la forte augmentation de la puissance de calcul. · Avancée technologique : le refroidissement par air (8-10 kW) est remplacé par un refroidissement liquide. Les systèmes à plaque froide (20-50 kW) et à immersion (50-120 kW) permettent une densité élevée. Le système d'alimentation électrique est passé au courant continu haute tension (CCHT), avec un rendement supérieur à 98 %. Le taux d'utilisation de l'espace a augmenté de 40 % (conduit d'air supprimé). Le refroidissement liquide réduit le PUE à 1,08.

c. Politique et efficacité énergétique : le projet « East Data West Computing » de la Chine : les exigences obligatoires pour les nœuds du hub oriental doivent être de PUE ≤ 1,25 et celles de l'ouest ≤ 1,2, ce qui a favorisé la popularisation de la technologie du refroidissement liquide. Prenons l'exemple du hub de Mongolie-Intérieure : le recours au refroidissement liquide par immersion peut réduire le PUE à 1,08, permettant ainsi d'économiser plus de 20 millions de kWh d'électricité par an. Réglementation mondiale sur les émissions de carbone : La directive européenne CSRD exige que les centres de données divulguent l'intégralité de leur empreinte carbone sur l'ensemble de leur cycle de vie, et la loi californienne « Climate Enterprise Data Accountability Act » inclut les émissions de niveau 3 dans la divulgation obligatoire. La technologie de refroidissement liquide est devenue essentielle à la conformité grâce à la réduction des émissions indirectes (telles que les fuites de réfrigérant).

Avantages économiques : Le refroidissement liquide permet d'économiser 30 à 50 % d'énergie de refroidissement par rapport au refroidissement par air. Combiné à la différence entre les prix de l'électricité en période de pointe et de creux, le délai de retour sur investissement peut être réduit à 3 à 5 ans.


2- Évolution de la technologie de dissipation thermique et différenciation des voies techniques

a. Technologie de refroidissement liquide : de la périphérie au grand public

La transition du refroidissement liquide, d’une « expérimentation périphérique » à une « base de dissipation thermique », représente un rééquilibrage entre densité de puissance de calcul et efficacité énergétique, ainsi qu’une reconstruction de la chaîne de valeur des centres de données.

· Processus d’évolution, phase de marginalisation (années 1960-2010), utilisation réservée aux supercalculateurs et à l’industrie militaire (comme Cray-2), limitée par la corrosivité des matériaux et le coût élevé ; période de percée (années 2010-2020), la densité thermique des GPU a dépassé 500 W/cm² (NVIDIA P100) et la politique (PUE chinois ≤ 1,25) a stimulé l’utilisation commerciale, et le coût de la transformation des plaques froides a été réduit à 1,2 fois celui du refroidissement par air ; Général (près de 2 à 3 ans), la densité de puissance des armoires d'IA dépassait 120 kW (comme NVIDIA NVL72), le coût total de possession du refroidissement liquide était inférieur de 12,2 % à celui du refroidissement par air, et le délai d'amortissement était réduit à 3 à 5 ans.

· Logique évolutive, logique technique : du « refroidissement par air pour s'adapter aux puces » à la « dissipation thermique définie par la puce », le refroidissement liquide devient le principal levier de libération de la puissance de calcul ; logique industrielle, formant un cycle positif : « normes dictées par les politiques → normes réduisant les coûts → coûts favorisant la popularisation » ; logique écologique, reconstruisant la chaîne de valeur des centres de données, transformant le système de refroidissement d'un « centre de coûts » en un « actif d'efficacité énergétique ».

· Différenciation des voies techniques : la différenciation de la technologie de refroidissement liquide découle du jeu entre efficacité de dissipation thermique et coût de transformation. Le type de plaque froide privilégie la compatibilité, équilibre les coûts et les risques grâce à une transformation locale et s'adapte aux scénarios de densité moyenne ; Le type à immersion vise la limite physique de dissipation thermique et franchit le mur de la densité thermique grâce à la reconstruction du système, mais se heurte à des défis matériels, d'exploitation et de maintenance ; le type à pulvérisation explore le contrôle précis de la température au niveau de la puce, ouvrant la voie à des scénarios sensibles tels que l'informatique optique. La différenciation technologique du refroidissement liquide réside essentiellement dans le compromis entre « efficacité de dissipation thermique - coût de transformation - complexité d'exploitation et de maintenance ». Le type à plaque froide l'emporte en termes d'équilibre, le type à immersion vise la limite physique et le type à pulvérisation vise un contrôle précis de la température. Ensemble, ces trois technologies font passer le refroidissement liquide d'une « option technique » à une « base de puissance de calcul ».

b. La technologie de refroidissement au niveau de la puce présente des avancées multidimensionnelles

La technologie de refroidissement au niveau de la puce connaît une triple innovation dans les domaines « matériaux-structure-contrôle ». À court terme, elle est dominée par la microfluidique 3D et le refroidissement liquide par plaque froide (prenant en charge un TDP de l'ordre du kilowatt), et à long terme, elle s'appuie sur le refroidissement quantique et la synergie photothermique pour dépasser les limites physiques. Son développement détermine directement l'efficacité de la libération de puissance de calcul de l'IA et l'évolution de l'efficacité énergétique des centres de données.

· Les matériaux diamant/graphène approchent la limite physique de conductivité thermique, et les matériaux à changement de phase résolvent les chocs thermiques transitoires.

· La structure, la microfluidique et les plaques froides passent de la « fixation externe » à l'« intégration de la puce », avec des chemins de dissipation thermique plus courts et une efficacité accrue.

· Le contrôle, les puces de refroidissement actif à semi-conducteurs dépassent les limites de volume, et la régulation dynamique de l'IA réalise une « synergie calcul-chaleur ».

· Tendance fondamentale : l'intégration de ces trois éléments favorise l'évolution de la dissipation thermique de la « conduction thermique passive » au « contrôle actif de la température au niveau de la puce », répondant aux exigences de TDP au niveau du kilowatt des puces individuelles.


L'évolution de la technologie de dissipation thermique est passée de l'« innovation ponctuelle » à la « reconstruction du système » : le refroidissement liquide par plaque froide permet la transformation des systèmes existants en matière de compatibilité, l'immersion dépasse la limite physique de dissipation thermique et la technologie de pulvérisation au niveau de la puce explore le contrôle précis de la température. Ensemble, ces trois technologies forment un système de dissipation thermique multicouche. Avec la commercialisation de la dissipation thermique quantique et de la synergie photothermique, elles permettront à l'avenir de supporter une puissance de calcul ultra-dense de l'ordre du mégawatt dans une seule armoire. Ce processus révolutionne non seulement le paradigme de la dissipation thermique, mais transforme également les centres de données de « consommateurs d'énergie » en « actifs économes en énergie ». On estime que le refroidissement liquide intégral peut aider les centres de données mondiaux à réduire leurs émissions de carbone de 450 millions de tonnes d'ici 2030. La dissipation thermique, qui était auparavant un centre de coûts, devient le fondement même de l'économie de puissance de calcul de l'IA.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.
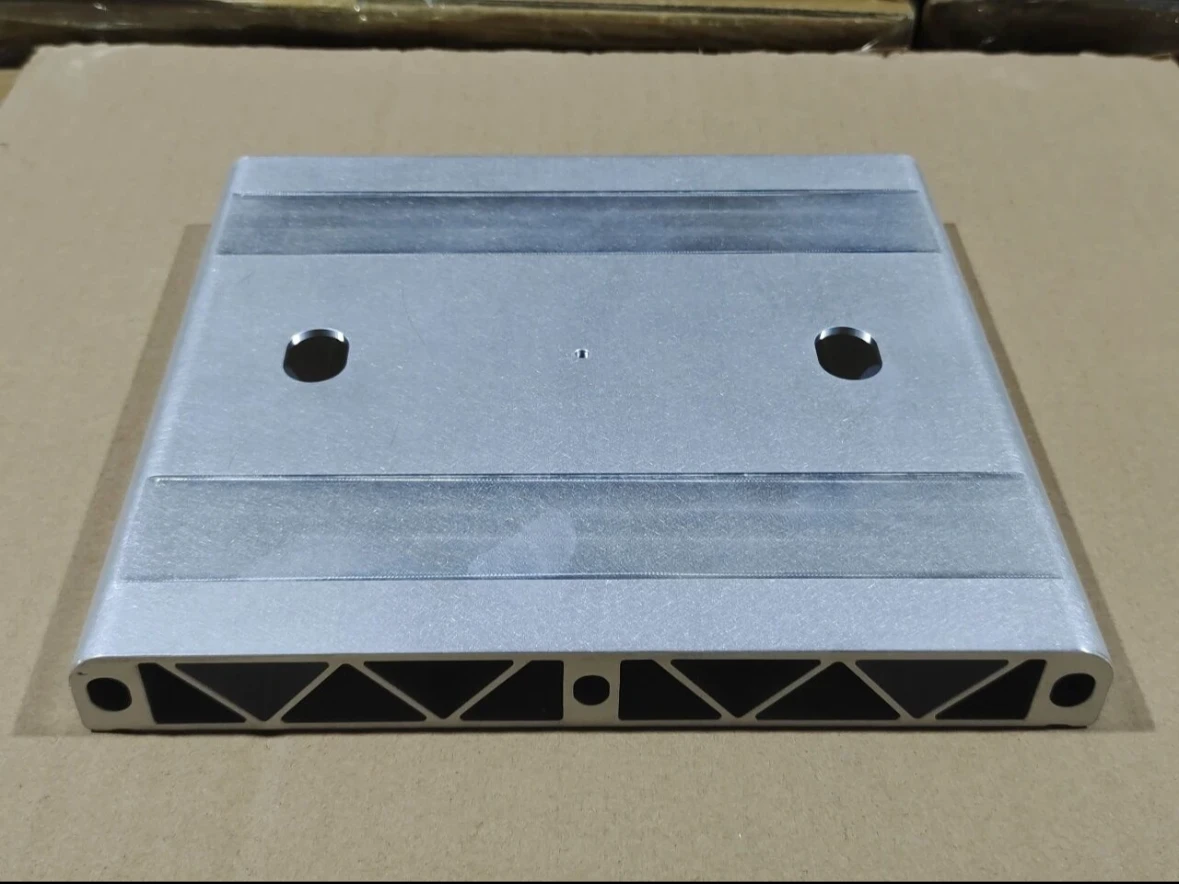

La science derrière le dissipateurs thermiques à ailettes : comment la technologie de prétraitement repousse les limites de l'efficacité et des performances

À la vue d'un dissipateur thermique aussi précis que les dents d'un peigne dans un appareil électronique, on pourrait croire que ses performances optimales ont été déterminées bien avant que la lame ne touche le métal. Pourquoi les grands fabricants sont-ils prêts à investir autant d'argent dans le prétraitement des matériaux ? Car cette étape permet d'améliorer directement le dissipateur thermique : la découpe de l'aluminium permet de gagner 20 % d'effort, les dissipateurs en cuivre peuvent être utilisés trois ans de plus, et même des dissipateurs de 12 cm de haut peuvent être découpés en une seule fois. Cet article explique comment « massager et désolidariser » le métal par des moyens scientifiques, afin de transformer le métal dur en un dissipateur thermique parfait.


1-Pourquoi le prétraitement est-il le « moteur invisible » du dissipateurs thermiques à ailettes ?

a. Défis de fabrication des dissipateurs thermiques de haute précision

· Concentration de contraintes résiduelles : Les contraintes résiduelles issues du laminage ou de la coulée des matières premières sont libérées lors du dégrossissage, provoquant le gauchissement du substrat.

· Adoucissement du matériau : L'aluminium, le cuivre et d'autres matériaux se ramollissent localement sous l'effet de l'élévation de température (aluminium 40-60 °C, cuivre 80-120 °C) pendant la coupe, provoquant l'affaissement des dents ou l'augmentation des bavures.

· Oxydation de surface : Le cuivre s'oxyde facilement à l'air libre pour former une couche de CuO (dureté et fragilité élevées), ce qui aggrave l'usure de l'outil et réduit sa durée de vie.

b. Le prétraitement : la transition essentielle entre les « matières premières métalliques » et les « dents de précision »

· L'optimisation des performances des matériaux, par recuit de recristallisation de l'aluminium et du cuivre respectivement, élimine les contraintes résiduelles générées lors du laminage et améliore considérablement l'uniformité de la dureté du matériau. Contrôle de l'état de surface : nettoyage chimique pour éliminer la couche d'oxyde à la surface du matériau, par exemple le cuivre, qui peut être décapé avec 10 % de HNO₃, et la rugosité de surface peut être réduite à 0,4 µm après traitement, réduisant ainsi efficacement l'adhérence de l'outil ; ou traitement de passivation de l'aluminium, par exemple anodisation pour former un film d'Al₂O₃ de 5 à 10 µm d'épaisseur afin de prévenir l'oxydation secondaire pendant l'usinage.

c. Comment la technologie de prétraitement améliore-t-elle l'efficacité de l'usinage ?

Réduction du cycle d'usinage : la résistance à la coupe du matériau est réduite après le prétraitement, ce qui permet d'augmenter la vitesse d'avance.

Réduction du taux de reprise : le prérelâchement des contraintes améliore considérablement le taux de réussite de la planéité du substrat, éliminant ainsi le processus de correction secondaire.


2- Fondement de la technologie de prétraitement : l'intégration de la science et de la technologie des matériaux

Le cœur de la technologie de prétraitement est de personnaliser la logique du processus en fonction des propriétés des matériaux afin de résoudre les contradictions inhérentes aux matériaux à haute conductivité thermique tels que l'aluminium et le cuivre dans le skiving des engrenages.

a.Les propriétés des matériaux déterminent la logique de prétraitement

图片117EN.png


·Prétraitement des matériaux en aluminium : un recuit à 300–350 °C × 2 h peut éliminer les contraintes de laminage et améliorer l’uniformité de la dureté de 40 %. Le traitement de surface peut être choisi par anodisation pour générer un film d’Al₂O₃ de 5 à 10 µm ou par passivation chimique (chromatation) pour inhiber l’oxydation pendant l’usinage.

·Prétraitement des matériaux en cuivre : un recuit à 500–600 °C × 1 h peut ramollir le matériau, réduire la dureté de 80 HB à 45 HB et réduire l’effort de coupe de 30 %. Le décapage utilise une solution de HNO₃ à 10 % pour éliminer la couche d’oxyde. Lorsque l’épaisseur de CuO dépasse 1 µm, le taux d’usure de l’outil augmente de 50 %.

b. Contradiction fondamentale : Paradoxe de l’usinage des matériaux à haute conductivité thermique

·Contradiction : une conductivité thermique élevée (par exemple, 380 W/m·K pour le cuivre) est le principal avantage du dissipateur thermique. La conductivité thermique élevée permet un transfert rapide de la chaleur de coupe vers l'outil, accélérant ainsi l'usure (la durée de vie de l'outil pour l'usinage du cuivre n'est que d'un tiers de celle de l'aluminium).

Schéma de prétraitement, équilibre entre conductivité thermique et usinabilité, comme le prétraitement à basse température des matériaux en cuivre pour réduire l'élévation de la température de coupe ou la conception de matériaux à gradient ; gestion de la couche d'oxyde, comme le maintien du film dense d'Al₂O₃ des matériaux en aluminium pour réduire le frottement ; revêtement des matériaux en cuivre d'un film d'huile de benzotriazole après décapage pour bloquer l'oxydation secondaire.


3-Méthodes de prétraitement essentielles

a. Prétraitement mécanique : préparation à la transformation

Nettoyage de surface (sablage/polissage), élimination des couches d’oxyde, des taches d’huile et des bavures, amélioration de la rugosité de surface (valeur Ra), amélioration de l’adhérence du revêtement ou de l’effet de décapage ultérieur.

b. Prétraitement chimique : activation de l’activité de surface du matériau

Grâce au nettoyage physique (décontamination), à la modification chimique (formation de film de conversion) et à l’amélioration des performances de surface, la surface du matériau passe d’un état inerte à un état hautement actif. L’essentiel réside dans l’équilibre entre la rugosité de surface, la densité des groupes fonctionnels chimiques et la résistance à la corrosion, offrant ainsi un substrat idéal pour les procédés ultérieurs.

c. Traitement thermique : remodelage de la microstructure du matériau

En contrôlant précisément les processus de chauffage, d’isolation et de refroidissement du matériau, la microstructure est réorganisée et optimisée. L’essentiel réside dans l’utilisation de mécanismes d’activation thermique pour piloter la diffusion atomique, le changement de phase et la réorganisation des défauts, conférant ainsi au matériau de nouvelles performances.

d. Contrôle de la composition : gestion complète du processus, de la fusion au moulage

Le contrôle de la composition est au cœur de la technologie de fabrication des matériaux. Grâce à la sélection des matières premières, au contrôle précis de la fusion et à l'optimisation des paramètres de moulage, combinés à la détection numérique, au contrôle précis des fluctuations et à l'amélioration des performances, il est possible de réduire les coûts de production.


4-Aluminium vs. Cuivre : Stratégies de prétraitement différenciées

En raison des différences significatives entre les propriétés physiques et chimiques de l'aluminium et du cuivre, les stratégies de prétraitement doivent être conçues spécifiquement pour résoudre leurs problèmes de traitement respectifs.

图片118EN.png


5-Comment le prétraitement devient-il un « amplificateur » d'efficacité ?

a. Collaboration avec le traitement de skiving

· Réduction de l'usure de l'outil : Après le prétraitement, la quantité d'oxyde dur résiduel en surface est réduite, la durée de vie de l'outil de skiving est prolongée et le taux d'écaillage des ailettes haute densité est réduit.

· Amélioration de la précision de l'usinage : Le prétraitement par sablage élimine les contraintes internes du matériau, réduit l'erreur de hauteur de dent de ± 0,5 mm à ± 0,1 mm et répond aux exigences des dents multiples élevées (hauteur de dent/épaisseur du substrat ≥ 10).

b. Collaboration avec le traitement de surface

· Amélioration de l'adhérence du revêtement : Après le prétraitement de passivation, le taux de réussite au test d'adhérence du revêtement peut être considérablement amélioré.

· Réduction de la résistance thermique de contact : Le prétraitement forme une structure microporeuse uniforme, ce qui réduit la résistance thermique de l'interface de soudage du radiateur et du caloduc de 15 % à 20 %.

c. Collaboration avec l'usinage CNC de surface

· Réduction des défauts d'usinage secondaires : Après un nettoyage chimique pour éliminer les taches d'huile, le taux de bavures de l'aluminium usiné CNC est réduit de 60 %, et les défauts de taraudage et de glissement de 50 %.

d. Effet du prétraitement sur l'efficacité de la production

· Amélioration du rendement : Grâce à l'optimisation des procédés de prétraitement chimique et mécanique, le rendement des dissipateurs thermiques à ailettes et de l'usinage CNC a été considérablement amélioré, garantissant ainsi la qualité du produit.

· Réduction du cycle d'usinage : Après le prétraitement, l'usinage de l'aluminium ne nécessite plus d'ébavurage séparé, ce qui réduit considérablement le temps d'usinage d'une pièce. La vitesse d'usinage de la ligne de sablage automatisée est augmentée et l'efficacité de la production est considérablement améliorée.

· Réduction de la consommation d'énergie et des coûts : Le prétraitement mécanique remplace le décapage chimique, ce qui réduit la consommation d'énergie de traitement. Après le prétraitement, la dureté du matériau est réduite, les pertes au moule sont réduites et les coûts de production sont considérablement réduits.


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


Adaptabilité environnementale : conception de boîtiers de batteries ESS à résistance structurelle multidimensionnelle et tolérance climatique

Alors que la transformation de la structure énergétique mondiale s'accélère, le rôle des systèmes de stockage d'énergie dans la régulation de la fréquence du réseau, les nouvelles consommations énergétiques et d'autres scénarios prend une importance croissante. En tant que vecteur essentiel, la conception adaptable à l'environnement des boîtiers de batteries ESS doit prendre en compte la tolérance aux climats extrêmes, la résistance structurelle et la fiabilité à long terme. À partir des exigences du scénario, cet article aborde les principales pistes techniques pour l'adaptabilité climatique, analyse les défis de conception et les axes d'innovation, et fournit une référence pour le développement de boîtiers de batteries ESS à haute adaptabilité environnementale.


1- Différenciation des scénarios de marché du stockage d'énergie et tendances de gestion affinées

a. Carte de différenciation des scénarios : couplage des caractéristiques régionales et des exigences techniques

Le marché du stockage d'énergie présente une différenciation régionale importante, et les solutions techniques doivent s'adapter aux conditions climatiques, aux caractéristiques du réseau et aux scénarios d'application :

·Scénarios climatiques extrêmes :

Environnement désertique à haute température : Le boîtier doit résister à des températures élevées supérieures à 50 °C (l'effet d'îlot de chaleur à l'intérieur du conteneur peut atteindre 53,3 °C), obtenir les certifications de niveau de protection IP55/IP67 et utiliser de multiples mesures telles que du coton et du mastic anti-sable pour résister à l'érosion éolienne et sableuse.

Environnement haute altitude/basse température : À des températures basses de -40 °C, il est nécessaire d'intégrer une technologie de préchauffage des cellules de batterie, d'optimiser l'atténuation de la capacité de refroidissement du système de refroidissement liquide (la limite inférieure de fonctionnement est étendue à -30 °C) et de renforcer l'isolation électrique pour faire face au risque d'arc électrique dû à la raréfaction de l'air. 

· Scénarios d'adaptation du système électrique :

La régulation de fréquence du réseau électrique européen doit respecter la régulation dynamique de puissance (plage de 47,5 à 51,5 Hz) et être compatible avec les exigences du marché des services auxiliaires ; les projets d'intégration de stockage photovoltaïque nord-américains doivent prendre en charge une architecture 1 500 V CC, une commutation rapide de charge et de décharge (≤ 100 ms) et réussir les tests d'emballement thermique pour garantir la sécurité.

·Scénarios de stockage d'énergie industriel et commercial :

La conception compacte utilise la technologie d'intégration directe des cellules (utilisation de l'espace portée à 33 %), les solutions modulaires permettent une extension flexible (15 à 921 kWh) et intègrent des fonctions intelligentes d'exploitation et de maintenance pour réduire le coût du cycle de vie.


b. Stratégie commerciale affinée, transformation de la livraison de produits en services à valeur ajoutée

·Solutions techniques personnalisées : Compte tenu des coûts de transport élevés dans les zones isolées, la configuration d'un système de stockage d'énergie longue durée de plus de 4 heures peut réduire de 30 % l'investissement dans la modernisation du réseau ; le système de stockage d'énergie de type réseau assure une compatibilité multiscénario et améliore la stabilité du réseau. 

·Service tout au long du cycle de vie : optimisez l'investissement initial et les coûts d'exploitation et de maintenance grâce au modèle LCoS (coût actualisé du stockage). La plateforme intelligente d'exploitation et de maintenance intègre les données sur les prix de l'électricité et les prévisions de charge, optimise dynamiquement les stratégies de charge et de décharge et augmente les revenus de plus de 15 %.


2-Pistes techniques clés pour la tolérance climatique

a. Conception collaborative de la structure et de la gestion thermique

· Technologie de refroidissement liquide :

Refroidissement liquide par plaque froide : utilisant une plaque froide à microcanaux serpentins (largeur de canal ≤ 2 mm), contrôle de la différence de température ≤ 3 °C, le coût de transformation est 15 à 20 % supérieur à celui du refroidissement par air et la durée de vie de la batterie est augmentée de 30 %.

Refroidissement liquide par immersion : dissipation directe de la chaleur par liquide de refroidissement diélectrique, l’efficacité de la conduction thermique est augmentée de plus de 50 %, mais le coût du liquide de refroidissement et la complexité de la maintenance doivent être équilibrés, et ce système est principalement utilisé dans les applications haut de gamme.

· Optimisation de l’intégration structurelle :

La conception intégrée de la plaque inférieure et du canal d’écoulement est combinée au procédé de soudage par friction-malaxage. La résistance de la soudure atteint 95 % de celle du matériau de base, les performances sismiques sont conformes aux normes CEI et le poids du boîtier est réduit de 18 %.


b. Système de protection contre l'érosion climatique : révolution des matériaux et innovation technologique en matière d'étanchéité

·Sélection des matériaux :

Le boîtier en alliage d'aluminium atteint une protection anticorrosion de niveau C5 grâce à l'anodisation, et le test au brouillard salin atteint 3 000 heures sans corrosion ; le matériau composite en fibre de carbone réduit le poids de 35 % et la résistance à la pression du vent atteint 2,5 kPa.

·Technologie d'étanchéité :

La structure d'étanchéité dynamique adopte du caoutchouc EPDM, une couche de mousse de polyuréthane et un mastic silicone pour une triple protection, et le procédé de soudage laser permet une étanchéité à l'air atteignant 10⁻⁷ Pa·m³/s.


c. Stratégie de réponse aux climats extrêmes : défense active et régulation intelligente

·Adaptabilité aux hautes et basses températures :

La couche isolante composite (conductivité thermique ≤ 0,018 W/m·K) est associée à un film chauffant électrique pour maintenir la différence de température entre l'intérieur et l'extérieur du boîtier au-dessus de 50 °C ; la technologie d'auto-chauffage par impulsions réduit la consommation d'énergie de 70 %. ·Conception anti-vent et anti-sable :

Système de ventilation à pression positive (efficacité d'élimination de la poussière ≥ 95 %) et conception de surface à micro-rainures bioniques, la concentration de poussière est contrôlée à ≤ 0,1 mg/m³ et la poussière de surface est réduite de 60 %.


3- Principaux défis et exigences liés à la conception des boîtiers de batteries ESS

a. Définition de l'adaptabilité environnementale

Elle doit répondre à des indicateurs multidimensionnels tels que la résistance mécanique (résistance aux chocs, résistance aux tremblements de terre), la stabilité chimique (résistance au brouillard salin, résistance aux UV) et la performance de gestion thermique.


b. Exigences de résistance structurelle

Les cloisons internes et les nervures de renfort optimisent la répartition des contraintes, et la structure porteuse équilibre la pression ; les cadres en alliage d'aluminium associés à des panneaux composites offrent légèreté (31 % de réduction de poids) et grande rigidité.


c. Facteurs déterminants du marché

Orientation politique : La construction de grandes bases éoliennes et solaires nationales favorise des normes environnementales élevées ; la certification obligatoire sur les marchés étrangers (comme la norme australienne AS/NZS 4777.2) accélère les mises à niveau technologiques.

Exigences économiques : Les systèmes de refroidissement liquide réduisent le coût de la batterie et présentent des avantages significatifs dans les scénarios de charge et de décharge élevés (1C).


4- Système de conception à résistance structurelle multidimensionnelle

a. Innovation matérielle et structure composite

L'alliage d'aluminium haute performance (résistance à la traction ≥ 270 MPa) et le support en alliage de magnésium s'associent pour réduire le poids ; la structure composite sandwich (panneau d'aluminium + couche centrale en mousse d'aluminium) allie légèreté et résistance aux chocs.


b. Architecture modulaire et évolutive

Les interfaces standardisées permettent une expansion rapide des groupes de batteries, et la flexibilité des procédés de fabrication (soudage par friction-malaxage/soudage laser) améliore la compatibilité des lignes de production et s'adapte aux besoins d'installation mixte de cellules de batteries de différentes tailles.


La conception adaptable à l'environnement du boîtier de batterie ESS est le fruit d'une étroite collaboration entre itérations technologiques et exigences des scénarios. Il est nécessaire de réaliser un bond en avant en termes de fiabilité grâce à l'optimisation structurelle multidimensionnelle et à l'innovation technologique en matière de protection climatique. Les futurs développements technologiques se concentreront sur le contrôle dynamique intelligent de la température (comme les stratégies de gestion thermique pilotées par l'IA), les procédés de fabrication de matériaux bas carbone (application de matériaux composites biosourcés) et la certification de normalisation mondiale (couvrant les conditions climatiques multirégionales) pour faire face aux environnements extrêmes et aux défis diversifiés du marché. En renforçant la résistance structurelle, la conception légère et l'optimisation du coût du cycle de vie, les systèmes de stockage d'énergie peuvent soutenir efficacement l'application à grande échelle de nouvelles énergies et fournir des garanties d'infrastructure hautement adaptables pour la transformation bas carbone du système énergétique mondial. 


Nous mettrons régulièrement à jour les informations et technologies relatives à la conception thermique et à l’allègement. Merci de votre intérêt pour Walmate.


igbt1
Solutions pour véhicules électriques
What is thermal management of IGBT?
Produits et service
Cas d'application et cas de réussite

Le refroidissement à air comprend deux types : le refroidissement naturel et le refroidissement à air forcé.

Le mécanisme du refroidissement naturel est: Pendant le fonctionnement, la température des composants augmente, créant un écart de température avec l'environnement. Ainsi, un échange de chaleur spontané commence entre les composants et leur environnement. Ce processus se déroule spontanément sans avoir besoin d'énergie ou de puissance supplémentaires. Le refroidissement naturel ne nécessite pas de concevoir des équipements de refroidissement auxiliaires, s'appuyant directement sur l'air extérieur à température plus basse pour refroidir. Par conséquent, il consomme peu d'énergie, est très fiable et génère peu de bruit. Cependant, cette solution est limitée dans des scénarios de dissipation de chaleur à haute puissance.
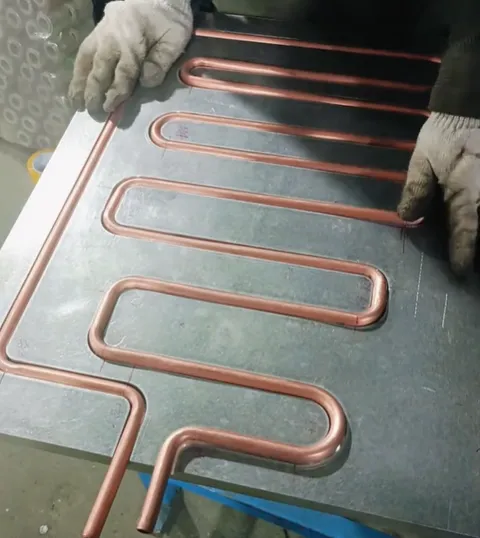
Le mécanisme du refroidissement à air forcé est : Avec l'aide d'équipements auxiliaires externes (comme des ventilateurs), l'air autour de la source de chaleur est mis en mouvement pour créer une convection forcée, permettant ainsi d'évacuer la chaleur générée par les composants. Les avantages du refroidissement à air forcé sont la simplicité et l'efficacité des équipements de dissipation thermique, ainsi que leur coût de fabrication bas, ce qui en fait une méthode de refroidissement couramment utilisée pour les convertisseurs éoliens. Cependant, cette solution est limitée dans des scénarios de dissipation de chaleur à haute puissance et à faible bruit.